


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


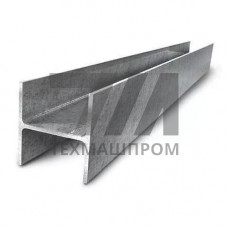
Н-образный профиль AISI 316TI — это профильный металлопрокат с поперечным сечением в форме буквы «Н», изготовленный из аустенитной коррозионностойкой стали марки AISI 316Ti (аналог 1.4571 по EN 10088, отечественный аналог — 10Х17Н13М2Т). Ключевое отличие от базовой стали 316 — легирование титаном в диапазоне 0,4–0,7 %, что обеспечивает стабилизацию структуры против межкристаллитной коррозии при эксплуатации в интервале 450–850 C. Профиль производится методами горячей прокатки, холодного гнутья из листа либо прецизионного волочения, что определяет допуски по сечению и кривизне.
Геометрия Н-образного профиля задаётся высотой стенки, шириной и толщиной полок. Для стали AISI 316Ti характерны сохранение аустенитной структуры при криогенных температурах (до –196 C) и отсутствие ферромагнитной фазы после сварки. Механические свойства в состоянии поставки: предел текучести — не менее 200 МПа, временное сопротивление — 500–700 МПа, относительное удлинение — 40 %. Профиль поставляется в термообработанном (аустенитизация с закалкой в воде) или нагартованном состоянии.
| Параметр | Значение | Допуск | Единица | Метод контроля |
|---|---|---|---|---|
| Высота профиля | 40–120 | 0,5 | мм | Штангенциркуль |
| Толщина полки | 3–12 | 0,3 | мм | Микрометр |
| Предел текучести | 200 | — | МПа | ГОСТ 1497 |
| Содержание Ti | 0,4–0,7 | 0,05 | % | Спектральный анализ |
| Рабочая температура | –196…+600 | — | C | Термопара |
Н-образный профиль из AISI 316Ti востребован в узлах, где одновременно действуют агрессивные среды и повышенные температуры. Титан связывает углерод в карбиды TiC, исключая обеднение границ зёрен хромом, поэтому профиль пригоден для сварных конструкций без последующей термообработки.
Сварка профиля выполняется аргонодуговым методом с присадочной проволокой ER 316L или ER 316Ti. Из-за стабилизации титаном материал склонен к образованию тугоплавких оксидов на кромках, поэтому требуется тщательная зачистка и защита обратной стороны шва аргоном. Гибка профиля возможна в холодном состоянии при радиусе не менее двух высот сечения; для радиусов меньшего значения применяется локальный нагрев до 1050–1100 C с последующей закалкой. Механическая обработка — точение, фрезерование, сверление — ведётся с обильным охлаждением из-за склонности аустенитной стали к наклёпу.
Титан связывает углерод в стойкие карбиды, что предотвращает выделение карбидов хрома по границам зёрен в зоне термического влияния. Это исключает межкристаллитную коррозию сварного шва без проведения отжига после сварки.
Стабилизированная структура сохраняет коррозионную стойкость при длительной эксплуатации в диапазоне 450–850 C. Кратковременно допустим нагрев до 900 C без потери защитных свойств.
Да, при радиусе гиба не менее двух высот профиля. Меньшие радиусы требуют нагрева до 1050–1100 C и последующей закалки в воде или на воздухе для восстановления аустенитной структуры.
Рекомендуется проволока ER 316L или ER 316Ti, обеспечивающая соответствие химического состава шва основному металлу. Сварка ведётся в среде аргона с защитой корня шва.