


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


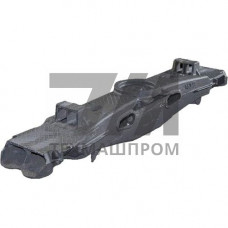
Надрессорная балка вагона из стали 20ГЛ — ответственный элемент тележки грузового вагона, воспринимающий нагрузку от кузова через пятник и распределяющий её на рессорный комплект и боковые рамы. Материал 20ГЛ — низколегированная конструкционная сталь, применяемая для фасонного стального литья ответственного назначения, работающего при знакопеременных нагрузках и низких температурах.
Химический состав стали 20ГЛ регламентируется ГОСТ 32400-2013 и характеризуется содержанием углерода 0,14–0,22%, марганца 1,2–1,6% и кремния 0,4–0,6%. Марганцовистая составляющая обеспечивает повышенную прочность и износостойкость без существенной потери пластичности, что критично для литых деталей ходовых частей, эксплуатирующихся в условиях соударений и крутильных деформаций.
Надрессорные балки из стали 20ГЛ изготавливаются методом литья в песчано-глинистые формы с последующей термической обработкой — нормализацией или закалкой с отпуском. После термообработки материал демонстрирует предел текучести не менее 295 МПа и временное сопротивление разрыву в диапазоне 490–610 МПа. Относительное удлинение составляет не менее 22%, ударная вязкость KCU при –60 C — не ниже 24 Дж/см, что обеспечивает работоспособность в условиях низких температур северных регионов.
Контроль качества литых надрессорных балок включает ультразвуковую дефектоскопию зоны пятника и челюстей, магнитопорошковый контроль поверхностных слоёв и проверку геометрических параметров по кондукторам. Допустимые отклонения линейных размеров соответствуют 3-му классу точности ГОСТ 26645-85.
Надрессорная балка из стали 20ГЛ имеет коробчатое сечение переменной высоты с центральным расположением пятника и подпятниковой зоны. В конструкции предусмотрены технологические окна для снижения массы и обеспечения равномерного остывания отливки. Зона опорных поверхностей под рессорный комплект дополнительно упрочняется за счёт увеличения толщины стенки до 16–20 мм.
Расчётная статическая нагрузка на пятник для типовой балки тележки модели 18-100 составляет 230,5 кН при осевой нагрузке 23,5 тс. При движении в кривых участках пути возникают дополнительные горизонтальные усилия, передающиеся через боковые скользуны, что требует от материала достаточного запаса вязкости для предотвращения хрупкого разрушения.
Литьё надрессорных балок из стали 20ГЛ производится в опоках с применением ХТС-стержней, формирующих внутренние полости. После выбивки и обрубки отливки подвергаются предварительной термообработке для снятия литейных напряжений. Окончательная нормализация проводится при температуре 880–920 C с выдержкой 2–3 часа и последующим охлаждением на воздухе.
Механическая обработка выполняется на обрабатывающих центрах с ЧПУ и включает фрезерование опорной поверхности под пружины, расточку отверстия под шкворень и обработку наклонных плоскостей пятника. Шероховатость обработанных поверхностей — Ra 6,3–12,5 мкм, точность межцентровых расстояний — 0,5 мм.
| Параметр | Значение для 20ГЛ | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Предел текучести | 295 МПа | Растяжение | ГОСТ 1497 | Образцы от отливки |
| Временное сопротивление | 490–610 МПа | Растяжение | ГОСТ 1497 | После нормализации |
| Ударная вязкость KCU, –60 C | 24 Дж/см | Испытание на удар | ГОСТ 9454 | Среднее по 3 образцам |
| Твёрдость | 156–217 HB | Бринелль | ГОСТ 9012 | После термообработки |
При ремонте грузовых вагонов надрессорные балки из стали 20ГЛ подвергаются дефектации согласно Руководящему документу по ремонту тележек. Контролируется состояние опорных поверхностей, износ пятника и подпятниковой зоны, наличие трещин в зоне технологических окон и сварных швов. Предельный износ опорной поверхности под пружины не должен превышать 3 мм, износ пятника по высоте — 4 мм.
Восстановление геометрии допускается наплавкой с предварительным подогревом до 200–250 C и последующей нормализацией. Применение стали 20ГЛ для надрессорных балок обеспечивает ресурс до первого заводского ремонта не менее 15 лет при соблюдении условий эксплуатации и межремонтных нормативов.
Отливки нормализуются при 880–920 C с охлаждением на воздухе. Для ответственных партий допускается закалка с высоким отпуском для повышения комплекса механических свойств.
Типичные дефекты — усадочные раковины в зоне пятника, горячие трещины в местах перехода сечения и неметаллические включения. Выявляются при ультразвуковом и радиографическом контроле.
Да, сварка допускается электродами типа Э50А с предварительным подогревом до 200–250 C. После сварки обязательна местная термообработка для снятия напряжений.
Назначенный срок службы составляет 30 лет, ресурс до первого заводского ремонта — не менее 15 лет при соблюдении условий эксплуатации и своевременной дефектации.