


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


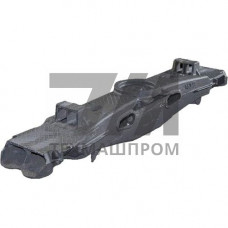
Надрессорная балка вагона из стали 20ГТЛ — несущий элемент двухосной тележки грузового вагона, воспринимающий вертикальную нагрузку от комплекта пружин рессорного подвешивания и передающий её на боковые рамы. Марка 20ГТЛ (ГОСТ 32400, ГОСТ 10791) относится к низколегированным конструкционным сталям повышенной прочности, легированным марганцем и титаном; индекс «Л» обозначает литейное назначение. Балка изготавливается методом литья с последующей нормализацией, что обеспечивает однородную феррито-перлитную структуру и стабильные механические свойства в массивных сечениях.
Балка работает в условиях знакопеременного циклического нагружения с амплитудой, зависящей от загрузки вагона и состояния пути. Расчётный режим — динамические удары при соударениях, проезд стрелочных переводов и неровностей рельсового пути. Критические зоны концентрации напряжений — гнёзда под клинья фрикционного гасителя колебаний, опорные площадки под пружины и переходы от средней части к концевым. Сталь 20ГТЛ в нормализованном состоянии имеет предел текучести не менее 295 МПа и предел прочности 440–590 МПа, что обеспечивает запас по усталостной долговечности при числе циклов до 10.
| Показатель | Значение | Условие испытания | Норматив | Примечание |
|---|---|---|---|---|
| Предел текучести т | 295 МПа | 20 C | ГОСТ 32400 | нормализация |
| Предел прочности в | 440–590 МПа | 20 C | ГОСТ 32400 | — |
| Относительное удлинение | 21 % | 20 C | ГОСТ 32400 | — |
| Ударная вязкость KCU | 29 Дж/см | –60 C | ГОСТ 32400 | хладостойкость |
| Твёрдость | 156–197 HB | 20 C | ГОСТ 32400 | после нормализации |
| Масса балки | 180–220 кг | — | чертёж | тип тележки |
Сталь 20ГТЛ содержит 0,17–0,24 % углерода, 0,80–1,10 % марганца, 0,05–0,12 % титана. Титан связывает азот в нитриды TiN, подавляя рост зерна при кристаллизации отливки и повышая хладостойкость. Ограничение кремния (0,20–0,40 %) и серы ( 0,020 %) снижает склонность к горячим трещинам при литье. Углеродный эквивалент Cэкв 0,45 обеспечивает удовлетворительную свариваемость при ремонтной наплавке дефектов литья.
Литая балка проходит визуально-измерительный контроль, ультразвуковую дефектоскопию зон гнёзд и магнитопорошковый контроль поверхностных трещин. Недопустимые дефекты — усадочные раковины, горячие трещины, неспаи. При ремонте допускается заварка единичных дефектов с предварительным подогревом до 150–200 C и последующей нормализацией. Твёрдость наплавленного металла контролируется по Бринеллю.
Надрессорные балки грузовых тележек отливают из низколегированной стали 20ГТЛ по ГОСТ 32400, легированной марганцем и титаном.
Предел текучести — не менее 295 МПа, предел прочности — 440–590 МПа, относительное удлинение — не менее 21 %, ударная вязкость KCU при –60 C — не менее 29 Дж/см.
Применяют визуально-измерительный контроль, ультразвуковую и магнитопорошковую дефектоскопию гнёзд под клинья и опорных площадок под пружины.
Да, единичные дефекты заваривают с подогревом 150–200 C и последующей нормализацией; углеродный эквивалент 0,45 обеспечивает свариваемость.