


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


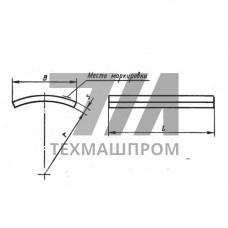
Накладки блоков приварных подвесок из стали 09Г2С — это усиливающие элементы узлов крепления трубопроводов, предназначенные для распределения локальных нагрузок от подвесных систем на стенку трубы. Изделия изготавливаются методом холодной штамповки или гибки из листового проката толщиной 6–16 мм, после чего проходят дробеструйную обработку для удаления окалины и создания требуемой шероховатости поверхности под сварку.
Материал 09Г2С относится к группе низколегированных конструкционных сталей с содержанием кремния до 0,9% и марганца до 1,7%. Химический состав обеспечивает предел текучести не менее 345 МПа и временное сопротивление разрыву в диапазоне 490–630 МПа. Благодаря этому накладки сохраняют несущую способность при статических и циклических нагрузках, возникающих в магистральных и технологических трубопроводах при температурных деформациях, вибрации и гидроударах.
Накладки повторяют радиус кривизны трубопровода, для которого они предназначены, что обеспечивает плотное прилегание по всей контактной поверхности. Типовой сортамент включает изделия для труб наружным диаметром 57–1420 мм. Форма накладок — сегментная или прямоугольная с фасками под сварной шов; посадочные отверстия под элементы подвески (траверсы, серьги, хомуты) выполняются согласно рабочим чертежам конкретного проекта.
Сварное соединение накладки с трубой выполняется сплошным угловым швом по периметру. Для стали 09Г2С рекомендуются электроды типа Э50А или проволока Св-08Г2С при полуавтоматической сварке в среде CO. Перед монтажом требуется подогрев кромок до 100–120 C при температуре окружающего воздуха ниже 0 C, что предотвращает образование закалочных структур в зоне термического влияния.
Накладки блоков приварных подвесок применяются в следующих областях:
Использование накладок из 09Г2С обосновано в регионах с холодным климатом: сталь сохраняет ударную вязкость не менее 34 Дж/см при температуре –40 C, что подтверждено испытаниями на образцах с острым надрезом. Это позволяет эксплуатировать подвесные системы на открытых эстакадах и в неотапливаемых помещениях без риска хрупкого разрушения.
| Наружный диаметр трубы, мм | Толщина накладки, мм | Ширина накладки, мм | Длина накладки, мм | Масса, кг |
|---|---|---|---|---|
| 57 | 6 | 60 | 120 | 0,3 |
| 219 | 8 | 120 | 200 | 1,5 |
| 530 | 10 | 180 | 300 | 4,2 |
Геометрические размеры накладок подбираются расчетом на прочность с учетом массы изолированного трубопровода, шага расстановки подвесок и коэффициента динамичности. Для трубопроводов с тепловой изоляцией толщина накладки увеличивается на 2–4 мм для компенсации дополнительной нагрузки от веса изоляционных конструкций.
Изготовление накладок регламентируется требованиями СП 66.13330 и ГОСТ 23118 для строительных стальных конструкций. Каждая партия сопровождается сертификатом качества с указанием номера плавки, результатов химического анализа и механических испытаний. Контроль сварных швов при монтаже выполняется визуально-измерительным методом, при повышенных требованиях — ультразвуковой дефектоскопией по ГОСТ 14782.
Для агрессивных сред с содержанием сероводорода свыше 6 мг/м рекомендуется дополнительная защита накладок — горячее цинкование или нанесение эпоксидных покрытий толщиной не менее 200 мкм. В стандартном исполнении изделия поставляются без антикоррозионного покрытия, что позволяет выполнять сварку без предварительной зачистки защитного слоя.
Сталь 09Г2С сочетает высокий предел текучести (от 345 МПа) с хорошей свариваемостью и ударной вязкостью при низких температурах. Это обеспечивает надежную работу узлов крепления в условиях статических и динамических нагрузок, включая вибрацию и температурные деформации трубопроводов.
Для ручной дуговой сварки используются электроды типа Э50А, для механизированной — проволока Св-08Г2С в среде углекислого газа. При отрицательных температурах требуется предварительный подогрев зоны сварки до 100–120 C.
Толщина определяется расчетом на прочность с учетом массы трубопровода с изоляцией и транспортируемой средой, шага подвесок и коэффициента динамичности. Для труб диаметром до 219 мм применяются накладки 6–8 мм, для труб большого диаметра — 10–16 мм.
В стандартном исполнении накладки поставляются без покрытия. Для трубопроводов, эксплуатируемых в агрессивных средах или с повышенной влажностью, рекомендуется горячее цинкование или эпоксидное покрытие толщиной не менее 200 мкм.