


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


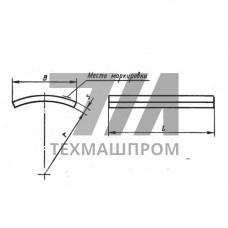
Накладки блоков приварных подвесок из стали 12ХМ — это усиливающие элементы узлов крепления трубопроводов, работающих при повышенных температурах. Изделия применяются в составе хомутовых и приварных опор для распределения локальных нагрузок от массы трубопровода и термических деформаций на стенку трубы. Исполнение из жаропрочной хромомолибденовой стали 12ХМ обеспечивает работоспособность узла при температурах до 550 C, что недостижимо для конструкционных углеродистых сталей.
Материал 12ХМ относится к группе низколегированных хромомолибденовых сталей перлитного класса. Химический состав регламентируется ГОСТ 4543 и характеризуется содержанием хрома 0,9–1,3% и молибдена 0,4–0,55%. Такое легирование формирует устойчивую феррито-перлитную структуру с повышенной жаропрочностью и сопротивлением ползучести. Накладки, изготовленные из стали 12ХМ, сохраняют механические свойства при длительной эксплуатации в интервале температур 450–550 C, что критично для тепловых сетей, паропроводов и технологических линий энергетического оборудования.
Накладка блока приварной подвески представляет собой плоский или гнутый элемент с отверстиями под крепёж, привариваемый к наружной поверхности трубопровода. Геометрия изделия повторяет радиус трубы, что обеспечивает плотное прилегание и равномерную передачу усилий от подвески на стенку. Типовой сортамент включает накладки для труб диаметром 57–530 мм с толщиной стенки от 4 до 14 мм.
Механические характеристики стали 12ХМ после нормализации и высокого отпуска:
Накладки блоков приварных подвесок из стали 12ХМ востребованы при монтаже и ремонте трубопроводных систем, транспортирующих теплоносители с температурой до 550 C. Основные области применения:
Приварные подвески с накладками из 12ХМ применяются в местах, где требуется жёсткая фиксация трубопровода с возможностью компенсации тепловых удлинений. Накладка воспринимает сосредоточенную нагрузку от тяги подвески и распределяет её по поверхности трубы, предотвращая локальные пластические деформации и образование трещин в зоне сварного шва.
Приварка накладок из стали 12ХМ к трубопроводам выполняется электродами типа Э-09Х1М (например, марки ЦЛ-20) или проволокой Св-08ХМ при автоматической сварке под флюсом. Сварные соединения требуют предварительного подогрева до 200–300 C и последующего высокого отпуска при 700–740 C для снятия сварочных напряжений. Допускается работа без термообработки при толщине стенки трубы до 10 мм и температуре эксплуатации не выше 450 C.
| Диаметр трубы, мм | Толщина стенки, мм | Размер накладки, мм | Масса, кг | Температура эксплуатации, C |
|---|---|---|---|---|
| 57 | 4 | 60 40 6 | 0,11 | до 550 |
| 108 | 6 | 100 60 8 | 0,38 | до 550 |
| 219 | 8 | 180 100 10 | 1,41 | до 550 |
| 325 | 10 | 260 140 12 | 3,43 | до 550 |
| 530 | 14 | 400 200 16 | 10,05 | до 550 |
При заказе накладок блоков приварных подвесок из стали 12ХМ необходимо указывать наружный диаметр трубопровода, толщину стенки, типоразмер накладки по серии 4.903-10 или конструкторской документации проекта, а также количество изделий. Поставка осуществляется партиями с сопроводительной документацией, подтверждающей химический состав и механические свойства металла.
Сталь 12ХМ сохраняет прочностные характеристики при температурах до 550 C благодаря легированию хромом и молибденом. Углеродистые стали при таких температурах подвержены интенсивной ползучести и окалинообразованию, что делает их непригодными для длительной эксплуатации в горячих трубопроводах.
Используются электроды типа Э-09Х1М (ЦЛ-20, ЦЛ-38) с предварительным подогревом зоны сварки до 200–300 C. После сварки рекомендуется высокий отпуск при 700–740 C для снятия остаточных напряжений.
При толщине стенки трубы до 10 мм и температуре эксплуатации до 450 C допускается работа без последующей термообработки. Для более толстостенных трубопроводов и температур выше 450 C обязателен высокий отпуск.
Типовой сортамент охватывает трубы диаметром 57–530 мм. Возможно изготовление накладок нестандартных размеров по чертежам заказчика для трубопроводов большего диаметра.