


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


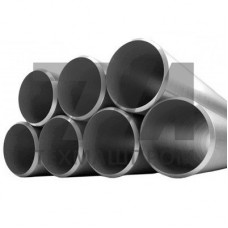
Нефтегазовые трубы из стали 16Г2АФД — это электросварные прямошовные изделия, предназначенные для строительства магистральных трубопроводов, технологических обвязок и промысловых сетей, работающих в условиях низких климатических температур. Марка 16Г2АФД относится к классу низколегированных трубных сталей с добавлением ванадия и азота, что обеспечивает мелкозернистую феррито-перлитную структуру после контролируемой прокатки или нормализации.
Химический состав стали 16Г2АФД регламентируется требованиями ГОСТ 19281 и ТУ на трубы для нефтегазовой отрасли. Основные легирующие элементы — марганец (1,3–1,7%), кремний (0,3–0,6%), ванадий (0,08–0,14%) и алюминий, вводимый для раскисления и модифицирования неметаллических включений. Азот, связанный в нитриды ванадия и алюминия, препятствует росту аустенитного зерна при нагреве под сварку и термическую обработку.
Трубы 16Г2АФД характеризуются повышенным пределом текучести относительно обычных углеродистых марок, что позволяет уменьшать толщину стенки при сохранении несущей способности. Типичные значения механических характеристик для труб в состоянии поставки с термической обработкой:
Хладостойкость стали 16Г2АФД обеспечивает эксплуатацию трубопроводов при температурах до –60 C, что делает марку применимой для северных регионов и районов с многолетнемерзлыми грунтами. Свариваемость оценивается по углеродному эквиваленту, который для 16Г2АФД составляет 0,42–0,46%, что допускает выполнение сварных соединений без предварительного подогрева при толщине стенки до 20 мм в условиях цеховой сборки.
Нефтегазовые трубы 16Г2АФД выпускаются диаметром от 57 до 1420 мм с толщиной стенки 4–32 мм. Формирование заготовки выполняется на трубоэлектросварочных станах с последующей автоматической сваркой под флюсом или в среде защитных газов. После сварки трубы подвергаются объемной нормализации или нормализации с отпуском для выравнивания структуры металла шва и основного металла.
Для магистральных трубопроводов обязателен 100% контроль сварного шва неразрушающими методами — радиографическим или ультразвуковым. Гидравлические испытания проводятся давлением, создающим в стенке напряжения, составляющие не менее 90% от предела текучести материала.
| Диаметр, мм | Толщина стенки, мм | Предел текучести, МПа | Ударная вязкость KCU при –40 C, Дж/см | Тип сварного шва |
|---|---|---|---|---|
| 57–219 | 4–12 | 355 | 39 | Прямошовный ТВЧ |
| 273–530 | 6–16 | 355 | 39 | Прямошовный дуговой |
| 630–1020 | 8–25 | 345 | 34 | Прямошовный дуговой |
| 1020–1420 | 10–32 | 345 | 34 | Прямошовный дуговой |
Трубы 16Г2АФД востребованы при сооружении объектов добычи и транспортировки углеводородов в регионах с холодным климатом. Основные направления использования:
Выбор труб 16Г2АФД для конкретного проекта определяется расчетом на прочность по СП 36.13330 и учетом категории участка трубопровода. Для подводных переходов и участков категории В применяются трубы с повышенными требованиями к ударной вязкости и прохождением дополнительных испытаний на растяжение поперечных образцов.
При сооружении трубопроводов из стали 16Г2АФД применяются электроды с основным видом покрытия типа Э50А и сварочная проволока Св-08Г2С для полуавтоматической сварки в среде CO. Для корневого прохода рекомендуется использовать неплавящийся вольфрамовый электрод с присадочной проволокой в среде аргона при монтаже трубопроводов высокого давления.
Термическая обработка сварных соединений назначается при толщине стенки более 25 мм или при требованиях заказчика к снижению остаточных напряжений. Режим отпуска — нагрев до 600–650 C с выдержкой из расчета 2–3 минуты на миллиметр толщины стенки и медленным охлаждением на воздухе.
Сталь 16Г2АФД дополнительно легирована ванадием и обработана азотом, что обеспечивает более высокий предел текучести (355 МПа против 325 МПа у 09Г2С) и улучшенную хладостойкость при сопоставимой свариваемости.
Химический состав и механические свойства стали устанавливает ГОСТ 19281, требования к трубам для нефтегазопроводов — ГОСТ 20295 и ТУ 14-3-1573, действующие для труб диаметром до 1420 мм.
Для температур ниже –60 C требуется проведение дополнительных испытаний на ударный изгиб при температуре эксплуатации и согласование применения с проектной организацией и заказчиком.
При толщине стенки до 20 мм и температуре окружающего воздуха выше –10 C подогрев не обязателен. При отрицательных температурах или большей толщине назначается подогрев до 100–150 C.