


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


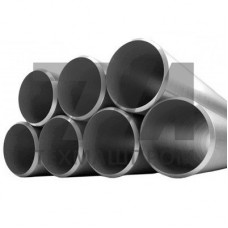
Нефтегазовые трубы из стали 18Г2АФД — это электросварные прямошовные изделия, предназначенные для строительства промысловых трубопроводов и элементов обвязки оборудования, работающих в условиях умеренного климата. Марка 18Г2АФД относится к низколегированным сталям с добавками ванадия и азота, что обеспечивает повышенную прочность при сохранении достаточной пластичности и свариваемости. Трубы данной категории выпускаются по ГОСТ 20295 и применяются для транспортировки нефти, попутного газа и пластовой воды при рабочем давлении до 6,4 МПа включительно.
Легирующая система стали 18Г2АФД базируется на марганце (1,3–1,7%) и кремнии (0,4–0,7%) с добавлением ванадия (0,08–0,15%) и азота (0,015–0,030%). Микролегирование ванадием и азотом формирует мелкодисперсные нитридные и карбонитридные фазы, которые тормозят рост зерна аустенита при нагреве под сварку и прокатку. В результате металл шва и зона термического влияния сохраняют вязкие свойства без дополнительной термической обработки.
Нормируемые показатели прочности для труб 18Г2АФД:
Сварные соединения труб 18Г2АФД испытывают на статическое растяжение и сплющивание, что подтверждает равнопрочность шва с основным металлом. Для контроля качества применяют ультразвуковую дефектоскопию по всей длине сварного шва и радиографический контроль стыковых сварных соединений при монтаже.
Нефтегазовые трубы 18Г2АФД изготавливают диаметром от 57 до 530 мм с толщиной стенки 4–12 мм. Мерная длина составляет 10,6–11,6 м, что удобно для трассовой раскладки и минимизации количества монтажных стыков. По точности геометрии трубы соответствуют классу В по ГОСТ 20295: овальность не превышает 1,5% наружного диаметра, кривизна — 1,5 мм на метр длины.
| Наружный диаметр, мм | Толщина стенки, мм | Масса 1 м, кг | Рабочее давление, МПа | Тип исполнения |
|---|---|---|---|---|
| 57 | 4,0 | 5,23 | 6,4 | Б |
| 108 | 5,0 | 12,70 | 6,4 | Б |
| 219 | 7,0 | 36,60 | 5,4 | Б |
| 325 | 8,0 | 62,54 | 4,4 | Б |
| 426 | 9,0 | 92,55 | 3,8 | Б |
| 530 | 10,0 | 128,22 | 3,4 | Б |
Трубы поставляются с наружным антикоррозионным покрытием на основе эпоксидных или полиуретановых составов, наносимых в заводских условиях. Внутренняя полость очищается от окалины и загрязнений, при необходимости наносится гладкостное покрытие для снижения гидравлического сопротивления потоку.
Заготовкой для труб 18Г2АФД служит горячекатаный листовой прокат толщиной 4–12 мм. Формовку листа в обечайку выполняют на кромкогибочных прессах или в непрерывных трубоформовочных станах. Сварку продольного шва ведут под флюсом с двух сторон: сначала внутренний шов, затем наружный. Скорость сварки и погонная энергия подбираются так, чтобы доля ванадия, перешедшая в твердый раствор, обеспечивала дисперсионное упрочнение металла шва.
После сварки трубы подвергают гидроиспытанию на герметичность давлением, составляющим 90% от предела текучести материала стенки. Дополнительно контролируются геометрические параметры, состояние сварного шва и качество изоляционного покрытия. Каждая партия труб сопровождается сертификатом качества с указанием результатов механических испытаний и химического состава плавки.
Трубы 18Г2АФД востребованы при обустройстве нефтяных и газовых месторождений Западной Сибири и Поволжья. Основные сферы использования:
Монтаж трубопроводов из 18Г2АФД выполняют дуговой сваркой покрытыми электродами типа Э50А или механизированной сваркой в среде углекислого газа проволокой Св-08Г2С. Для предупреждения образования закалочных структур в зоне термического влияния при отрицательных температурах рекомендуется предварительный подогрев стыков до 100–150 C. После сварки стыки подвергают ультразвуковому или радиографическому контролю в объеме 100% для трубопроводов, работающих под давлением свыше 2,5 МПа.
В состав 18Г2АФД дополнительно введены ванадий и азот, которые образуют карбонитридные фазы, упрочняющие металл без снижения пластичности. Это позволяет получить предел текучести не менее 440 МПа против 325 МПа у стали 17Г1С при аналогичной свариваемости.
Трубы из стали 18Г2АФД предназначены для работы при температуре окружающей среды до –40 C. Ударная вязкость при этой температуре нормируется на уровне не менее 34 Дж/см, что обеспечивает стойкость к хрупкому разрушению.
Применяется ручная дуговая сварка электродами Э50А или полуавтоматическая сварка проволокой Св-08Г2С в среде CO. При температуре ниже –10 C требуется предварительный подогрев стыка до 100–150 C.
Для труб диаметром до 108 мм с толщиной стенки 4–5 мм рабочее давление составляет 6,4 МПа. С увеличением диаметра и уменьшением относительной толщины стенки допустимое давление снижается до 3,4 МПа для труб 530 10 мм.