


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


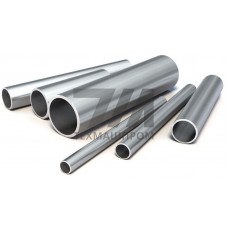
Нефтепроводная труба из стали марки 09Г2С — низколегированный конструкционный материал, легированный марганцем и кремнием, предназначенный для транспортировки нефти, нефтепродуктов и газового конденсата под избыточным давлением. Сталь 09Г2С относится к классу низколегированных сталей перлитного класса, содержит 0,09 % углерода, до 1,7 % марганца и до 0,9 % кремния. Такое сочетание обеспечивает предел текучести не менее 325 МПа при толщине стенки до 20 мм и ударную вязкость KCU не ниже 39 Дж/см при температуре –40 C.
Трубы нефтепроводные 09Г2С выпускаются по ГОСТ 8731–74, ГОСТ 8732–78, ТУ 14-3Р-77–2004 и API 5L (аналог — Grade X42/X46). Продукция поставляется в термообработанном или горячекатаном состоянии, с испытанием на гидростатическое давление и неразрушающим контролем сварного шва. Для труб с толщиной стенки свыше 20 мм применяется нормализация или контролируемая прокатка для сохранения вязкостных характеристик.
Нефтепроводные трубы 09Г2С производятся бесшовными горячедеформированными и электросварными прямошовными. Наружный диаметр — от 57 до 1420 мм, толщина стенки — от 3,5 до 32 мм. Рабочее давление в зависимости от типоразмера — от 1,6 до 10 МПа. Температурный диапазон эксплуатации — от –60 C до +450 C. Трубы поставляются с коническими фасками под сварку, с заглушками и без, длиной от 4 до 12,5 м (мерная, немерная, кратная).
| Наружный диаметр, мм | Толщина стенки, мм | Предел текучести, МПа | Рабочее давление, МПа | Тип трубы |
|---|---|---|---|---|
| 57 | 3,5 | 325 | 1,6 | бесшовная |
| 108 | 6 | 345 | 4,0 | бесшовная |
| 219 | 8 | 345 | 6,3 | бесшовная |
| 426 | 10 | 325 | 8,0 | электросварная |
| 720 | 14 | 325 | 10,0 | электросварная |
| 1420 | 20 | 325 | 10,0 | электросварная |
Трубы нефтепроводные 09Г2С применяются в системах промысловых и магистральных нефтепроводов, на технологических трубопроводах нефтеперекачивающих станций, в узлах обвязки насосных агрегатов, в системах сбора и транспорта нефти и газового конденсата. Конструкция рассчитана на эксплуатацию в условиях низких климатических температур, включая районы Крайнего Севера и Западной Сибири.
Сталь 09Г2С обладает удовлетворительной свариваемостью без предварительного подогрева при толщине стенки до 30 мм. Эквивалент углерода не превышает 0,46 %, что позволяет применять ручную дуговую, автоматическую под флюсом и аргонодуговую сварку. Для кольцевых стыков магистральных трубопроводов используется автоматическая сварка поворотных и неповоротных стыков с контролем радиографическим или ультразвуковым методом. После сварки рекомендуется местная термообработка при толщине стенки свыше 25 мм.
Основные стандарты — ГОСТ 8731–74, ГОСТ 8732–78, ТУ 14-3Р-77–2004, а также API 5L (Grade X42/X46). Для магистральных трубопроводов применяются дополнительные требования по ТУ заказчика и отраслевым регламентам.
Диапазон рабочих температур — от –60 C до +450 C. Ударная вязкость KCU при –40 C составляет не менее 39 Дж/см, что подтверждает пригодность для северных условий.
09Г2С содержит больше марганца и кремния, обеспечивая повышенный предел текучести (до 345 МПа) и лучшую хладостойкость. 17Г1С имеет более высокое содержание углерода и применяется преимущественно для труб диаметром до 820 мм.
При толщине стенки до 25 мм термообработка не требуется. При толщине свыше 25 мм и в условиях повышенных нагрузок проводится местный отпуск или высокий отпуск сварного шва.