


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


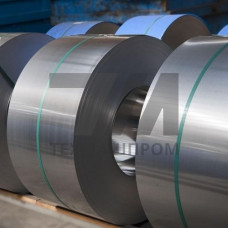
Немагнитная лента ХН50МГЮ — прецизионный прокат из жаропрочного никелевого сплава на основе системы Ni–Cr–Mo–Al, легированного титаном. Материал относится к группе дисперсионно-твердеющих сплавов аустенитного класса и сохраняет немагнитное состояние в широком диапазоне температур — от криогенных значений до 600 C. Лента производится методом холодной прокатки с последующей термической обработкой, что обеспечивает стабильность механических свойств и точность геометрических параметров по толщине.
Ключевая особенность ХН50МГЮ — сочетание высокой прочности (временное сопротивление разрыву достигает 950–1200 МПа в термоупрочнённом состоянии) с относительной магнитной проницаемостью 1,01. Это достигается за счёт стабилизации аустенитной структуры легирующим комплексом: хром (до 20%) обеспечивает жаростойкость, молибден повышает жаропрочность и сопротивление ползучести, а алюминий с титаном формируют упрочняющую -фазу при старении.
Лента ХН50МГЮ поставляется в рулонах с толщиной 0,05–2,0 мм и шириной 5–300 мм. Допуски по толщине соответствуют классу точности БТ или А по ГОСТ 4986, что критично для узлов, где требуется стабильный зазор в магнитных системах. Поверхность — чистая, без окалины и заусенцев, с шероховатостью Ra 1,6 мкм после светлого отжига в защитной атмосфере.
| Толщина, мм | Ширина, мм | Предел прочности, МПа | Отн. удлинение, % | (отн. магн. прониц.) |
|---|---|---|---|---|
| 0,10 | 10–150 | 950–1100 | 12–18 | 1,01 |
| 0,30 | 20–200 | 1000–1150 | 10–15 | 1,01 |
| 0,80 | 50–300 | 1050–1200 | 8–12 | 1,005 |
Сплав ХН50МГЮ демонстрирует высокую стойкость к окислению при нагреве до 1000 C благодаря плотной оксидной плёнке CrO. В агрессивных средах — морская вода, растворы щелочей, разбавленные кислоты — материал сохраняет коррозионную стойкость на уровне никелевых сплавов типа ХН78Т. Рабочий диапазон температур для длительного нагружения составляет –196…+600 C, что позволяет применять ленту в криогенных системах и высокотемпературных узлах без потери немагнитных свойств.
Механическая обработка ленты возможна методами штамповки, гибки и вырубки. При проектировании деталей следует учитывать пружинение материала (модуль упругости — 210–220 ГПа) и необходимость термического старения при 700–750 C для достижения максимальной твёрдости 35–42 HRC.
Немагнитная лента ХН50МГЮ востребована в узлах, где сочетание прочности и диамагнитных свойств определяет работоспособность оборудования:
В авиастроении лента применяется для изготовления сильфонов и компенсаторов в гидравлических системах, где требуется герметичность при знакопеременных нагрузках и температурах до 500 C. В судостроении материал используют для немагнитного крепежа в корпусах минных тральщиков и гидроакустических станций.
Химический состав сплава регламентируется ТУ 14-1-3342 и соответствует марке ХН50МГЮ (аналог — Inconel X-750 по ASTM B670). Контроль немагнитных свойств проводится пермеаметром на каждой партии; величина проверяется при напряжённости поля 400 А/м. Механические испытания выполняются по ГОСТ 11701 на образцах, вырезанных вдоль направления прокатки.
Аустенитные стали типа 12Х18Н10Т под наклёпом частично намагничиваются ( растёт до 1,3–2,0), тогда как ХН50МГЮ сохраняет 1,01 даже после холодной деформации и термообработки. Кроме того, никелевый сплав превосходит стали по жаропрочности при 500–600 C.
Двойная обработка: закалка от 980–1000 C с охлаждением на воздухе, затем старение при 730 C в течение 8 часов с последующим медленным охлаждением до 620 C. Это обеспечивает выделение -фазы и повышение прочности на 30–40%.
Да, аргонодуговая сварка неплавящимся электродом допустима. После сварки требуется повторное старение для восстановления прочностных свойств в зоне шва. Рекомендуемый присадочный материал — проволока аналогичного состава.
Для длительной эксплуатации под нагрузкой — 600 C. Кратковременно (до 100 часов) материал выдерживает нагрев до 800 C без существенной потери механических свойств, однако при превышении 650 C начинается коагуляция упрочняющей фазы.