


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


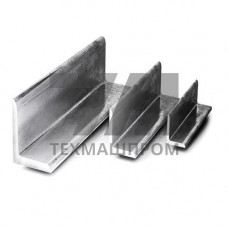
Неравнополочный уголок для судостроения D — это профильный прокат с разной шириной полок, поставляемый по классификационным требованиям судостроительной отрасли и предназначенный для формирования корпусных конструкций, насыщения и судовых систем. В отличие от равнополочного профиля, соотношение полок здесь смещено, что позволяет компоновать узлы с односторонней нагрузкой без избыточной массы. Буквенный индекс D в судостроительной номенклатуре указывает на категорию проката, аттестованного под надзор регистра и работающего в условиях знакопеременных нагрузок, вибрации и морской коррозионной среды.
Профиль изготавливают горячей прокаткой из судостроительных сталей нормальной и повышенной прочности. Ключевые геометрические величины — ширина большей и меньшей полки, толщина полок и радиусы скругления. Для судостроительного неравнополочного уголка типовой диапазон: полка от 30 20 мм до 200 100 мм, толщина от 3 до 16 мм, длина мерная от 4 до 12 м. Кривизна профиля не превышает 0,2 % длины, косина реза — не более 3 мм на погонный метр.
| Типоразмер, мм | Толщина полки, мм | Масса 1 м, кг | Марка стали | Предел текучести, МПа |
|---|---|---|---|---|
| 50 32 | 4 | 2,49 | 09Г2С | 345 |
| 75 50 | 6 | 5,80 | 10ХСНД | 390 |
| 100 63 | 8 | 9,88 | 09Г2С | 345 |
| 125 80 | 10 | 15,60 | 10ХСНД | 390 |
| 160 100 | 12 | 23,40 | 09Г2С | 345 |
| 200 100 | 16 | 36,20 | 10ХСНД | 390 |
Судостроительный уголок категории D выпускают из сталей, стойких к хлоридной коррозии и хрупкому разрушению при отрицательных температурах. Химический состав и механические свойства регламентируются отраслевыми стандартами и правилами классификационных обществ. Ударная вязкость при –40 C для категории D нормируется на уровне не ниже 34 Дж/см, что критично для конструкций, эксплуатируемых в северных бассейнах.
Профиль применяют в наборе корпуса, где требуется асимметричное сечение: рамные шпангоуты, бимсы, кницы, подкрепления под палубные механизмы. В судовых системах уголок используют как опорный элемент для трубопроводов забортной воды, крепления кингстонных ящиков и дейдвудных подшипников. В судоремонте профиль идёт на восстановление деформированных участков обшивки и замену корродированных связей без перекроя смежных деталей.
Неравнополочный уголок D сваривается всеми распространёнными способами: ручной дуговой, полуавтоматической в среде CO, автоматической под флюсом. Из-за разной толщины полок рекомендуется смещать электрод в сторону большей полки для равномерного проплавления. Предварительный подогрев до 100–150 C применяют при толщине свыше 12 мм и температуре окружающей среды ниже 0 C. После сварки ответственных узлов выполняется неразрушающий контроль — ультразвуковой или радиографический.
Категория D предполагает аттестацию под надзор регистра, нормированную ударную вязкость при –40 C и допуск к корпусным конструкциям, работающим при знакопеременных нагрузках и отрицательных температурах.
Используют 09Г2С, 10ХСНД, а также судостроительные стали D36 и E36 с гарантированной хладостойкостью и стойкостью к хлоридной коррозии.
Проверяют ширину и толщину полок, кривизну (не более 0,2 % длины), косину реза и радиусы скругления; для ответственных партий — ультразвуковой контроль внутренних дефектов.
Да, но только в холодном состоянии или с локальным нагревом не выше 650 C, чтобы не снизить ударную вязкость и не нарушить аттестацию категории D.