


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


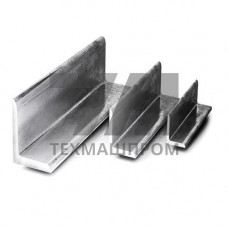
Неравнополочный уголок для судостроения по ГОСТ 8510-86 — горячекатаный профиль с полками разной ширины, выпускаемый специально для корпусных конструкций, судовых фундаментов, набора переборок и палубных подкреплений. В отличие от уголка общего назначения по ГОСТ 8509-93, данный стандарт регламентирует геометрию, предельные отклонения и кривизну применительно к условиям работы сварных корпусных узлов: узкие допуски по толщине полки, ограничение серповидности и скручивания, регламентированные радиусы закругления вершин. Профиль поставляется из судостроительных марок стали нормальной и повышенной прочности, что обеспечивает хладостойкость при эксплуатации в акваториях с отрицательными температурами.
Стандарт охватывает профили с шириной широкой полки от 30 до 200 мм и соотношением полок, как правило, 1:2 или близким к нему. Толщина полки варьируется в диапазоне 3–16 мм. Кривизна профиля не должна превышать 0,2 % длины, скручивание вокруг продольной оси — не более 1 на 5 м. Косина реза торцов ограничена, что критично при сборке секций на стендах-постелях и при автоматизированной сварке под флюсом.
| Широкая полка, мм | Узкая полка, мм | Толщина, мм | Масса 1 м, кг | Типовое применение |
|---|---|---|---|---|
| 40 | 20 | 4 | 1,78 | Кницы, подкрепления лёгких выгородок |
| 63 | 40 | 5 | 3,87 | Набор бортовых перекрытий |
| 90 | 56 | 8 | 8,72 | Фундаменты под вспомогательные механизмы |
| 125 | 80 | 10 | 15,4 | Рамные связи днищевых секций |
| 160 | 100 | 12 | 23,6 | Подкрепления палуб и платформ |
| 200 | 125 | 16 | 39,1 | Мощные фундаменты главных двигателей |
Для изготовления профиля применяют судостроительные стали по ГОСТ 5521 и родственным стандартам. Категория прочности выбирается исходя из расчётных напряжений в узле и температурного диапазона эксплуатации судна. Химический состав ограничивает содержание серы и фосфора, что снижает риск образования горячих трещин при дуговой сварке и повышает ударную вязкость металла шва.
Профиль поставляется в термообработанном или горячекатаном состоянии с нормируемым пределом текучести. При сборке корпусных конструкций уголок стыкуют с листовыми деталями и профилями полособульбового набора. Сварку выполняют ручной дуговой, полуавтоматической в среде CO или автоматической под флюсом. Для марок категории D и E обязателен предварительный подогрев кромок при толщине более 12 мм и температуре окружающего воздуха ниже –5 C. Технологические свойства стали обеспечивают гибку полки без образования трещин при радиусе не менее двух толщин.
Профиль востребован в судостроении и судоремонте, а также в смежных отраслях, где требуется сочетание жёсткости набора и хладостойкости металла.
Партия сопровождается сертификатом качества с указанием марки стали, категории прочности, номера плавки и результатов механических испытаний. Контролируют химический состав, предел текучести, временное сопротивление, относительное удлинение и ударную вязкость. Геометрию проверяют шаблонами и универсальным мерительным инструментом: отклонение по ширине полки, толщине, длине, а также кривизна и скручивание. По требованию заказчика проводят ультразвуковой контроль внутренних дефектов и испытания сварного соединения на стойкость против образования холодных трещин.
ГОСТ 8510-86 нормирует геометрию и допуски применительно к судостроительным конструкциям: ужесточены требования к кривизне, скручиванию и косинe реза, а также регламентировано применение судостроительных марок стали с гарантированной хладостойкостью. Уголок по ГОСТ 8509-93 — профиль общего назначения с более широкими допусками.
Используют стали нормальной прочности категорий A, B, D, E по ГОСТ 5521 и повышенной прочности 09Г2С, 10ХСНД. Категория выбирается по расчётной температуре эксплуатации: для арктических судов — D и E с испытанием на ударный изгиб при –20 C и –40 C соответственно.
Для горячекатаного состояния радиус гибки принимают не менее двух толщин полки при температуре не ниже 0 C. При гибке в холодном состоянии и отрицательных температурах требуется подогрев до 100–150 C либо предварительная термообработка.
Да, при толщине полки более 12 мм и температуре окружающего воздуха ниже –5 C выполняют предварительный подогрев кромок до 100–120 C. Это предотвращает образование холодных трещин в зоне термического влияния и обеспечивает требуемую ударную вязкость сварного соединения.