


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


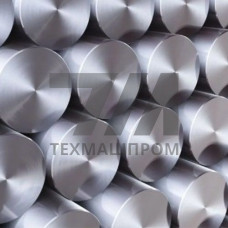
Нержавеющая заготовка 09Х14Н19В2БР — это полуфабрикат из аустенитной хромоникелевой стали с добавками вольфрама, ниобия и бора, предназначенный для последующей пластической деформации или механической обработки. Материал относится к классу жаропрочных сплавов, сохраняющих работоспособность при длительном воздействии температур до 700 C. Заготовка поставляется в виде кованых прутков, поковок или квадратной заготовки, прошедшей полный цикл металлургического передела.
Легирующая система 09Х14Н19В2БР обеспечивает сочетание высокой жаропрочности и окалиностойкости. Вольфрам (около 2%) упрочняет твердый раствор, ниобий связывает углерод в стабильные карбиды, предотвращая межкристаллитную коррозию, а микродобавка бора (0,002–0,005%) повышает длительную прочность по границам зерен. Такая композиция делает заготовку пригодной для изготовления деталей, работающих в условиях циклических теплосмен и агрессивных сред.
Заготовка 09Х14Н19В2БР поставляется в термически обработанном состоянии — после закалки от 1050–1080 C в воду или воздух. Структура — однофазный аустенит с незначительным количеством карбонитридных включений. Механические свойства гарантируются на продольных образцах и соответствуют требованиям для жаропрочных сталей аустенитного класса.
Заготовка допускает горячую деформацию в интервале 950–1180 C. При ковке и штамповке необходимо учитывать узкий температурный коридор окончания деформации — ниже 900 C начинается выделение -фазы, снижающей пластичность. Обработка резанием выполняется в закаленном состоянии; материал склонен к наклепу, поэтому рекомендуется применение твердосплавного инструмента с обильным охлаждением.
Основной потребитель заготовки 09Х14Н19В2БР — энергетическое машиностроение. Из нее изготавливают крепежные элементы, фланцы, штуцера и корпусные детали паровых турбин, работающих при температуре пара 600–650 C. Материал также востребован в газотурбинных установках для производства лопаток направляющих аппаратов, дисков и кольцевых элементов горячего тракта.
В химическом и нефтегазовом машиностроении заготовка применяется для арматуры высокого давления, работающей в контакте с серосодержащими средами при повышенных температурах. Благодаря стабильности аустенитной структуры, материал пригоден для длительной эксплуатации без склонности к охрупчиванию при 350–500 C.
Заготовка 09Х14Н19В2БР выпускается в нескольких исполнениях, различающихся геометрией и способом производства. Выбор типоразмера определяется технологией дальнейшего передела — ковкой, штамповкой или механической обработкой.
| Форма поставки | Сечение, мм | Длина, мм | Состояние | Типичное применение |
|---|---|---|---|---|
| Кованый пруток | 80–200 | 2000–4000 | Закалка | Валы, оси, крепеж |
| Квадратная заготовка | 100–250 | 1000–3000 | Закалка | Штамповка лопаток |
| Поковка | до 500 | по чертежу | Закалка | Корпусные детали |
Поверхность заготовки после ковки подвергается обдирке или обточке для удаления обезуглероженного слоя и дефектов. Допускаемые отклонения по геометрии соответствуют ГОСТ 1133 и ГОСТ 2590 для кованого и горячекатаного проката соответственно. Контроль качества включает проверку химического состава, механических свойств и макроструктуры на наличие флокенов и расслоений.
При закупке заготовки 09Х14Н19В2БР необходимо запрашивать сертификат качества с указанием фактического химического состава и результатов испытаний на длительную прочность. Для ответственных деталей энергетического оборудования рекомендуется проведение входного ультразвукового контроля на сплошность по ГОСТ 22727 класс 1. Дополнительно проверяется твердость по Бринеллю — она должна находиться в пределах 170–217 HBW после закалки.
Материал чувствителен к перегреву при аустенитизации — превышение температуры 1100 C приводит к росту зерна и снижению жаропрочных свойств. Поэтому при термической обработке деталей из заготовки необходимо строго контролировать температурный режим и время выдержки.
В отличие от стали 12Х18Н10Т, заготовка 09Х14Н19В2БР дополнительно легирована вольфрамом и бором, что обеспечивает более высокую жаропрочность при 600–700 C. Материал предназначен для длительной работы под нагрузкой при повышенных температурах, тогда как 12Х18Н10Т применяется преимущественно в коррозионных средах без высоких механических напряжений.
Рабочая температура ограничена 700 C при длительном нагружении. При кратковременных режимах допускается нагрев до 750 C. Выше этих значений начинается интенсивное коагуляционное укрупнение карбидных фаз и снижение длительной прочности.
Материал сваривается ограниченно. Для соединений применяется аргонодуговая сварка с присадочным материалом аналогичного состава. После сварки обязательна полная закалка для восстановления свойств. Сварные соединения имеют пониженную жаропрочность, поэтому для ответственных узлов рекомендуется механическое соединение.
Средний коэффициент линейного расширения в интервале 20–600 C составляет 17,5 10 1/C. Это значение необходимо учитывать при расчете зазоров в подвижных соединениях и при конструировании узлов с разнородными материалами.