


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


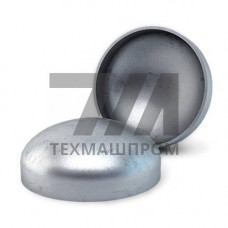
Нержавеющие эллиптические заглушки из стали 12Х18Н10Т — это днища с эллиптической формой поверхности, изготовленные методом холодной штамповки или горячего деформирования из коррозионностойкой аустенитной стали. Марка 12Х18Н10Т (аналог AISI 321, DIN 1.4541) содержит титан в качестве стабилизирующего элемента, что предотвращает межкристаллитную коррозию при эксплуатации в диапазоне температур 450–850 C. Эллиптическая форма заглушки обеспечивает равномерное распределение напряжений по поверхности и минимальный расход материала при заданном рабочем давлении.
Эллиптическое днище характеризуется отношением высоты выпуклости к диаметру, обычно составляющим 0,25. Заглушки выпускаются с отбортовкой под сварку или без неё. Толщина стенки варьируется от 2 до 60 мм в зависимости от диаметра и расчётного давления. Кромка под сварной шов обрабатывается механическим способом с формированием фаски под V-образный или X-образный шов.
| Диаметр, мм | Толщина стенки, мм | Высота выпуклости, мм | Рабочее давление, МПа | Масса, кг |
|---|---|---|---|---|
| 219 | 4 | 55 | 1,6 | 3,2 |
| 325 | 6 | 81 | 2,5 | 8,7 |
| 530 | 8 | 133 | 1,6 | 24,5 |
| 820 | 12 | 205 | 1,0 | 68,0 |
| 1220 | 16 | 305 | 0,6 | 172,0 |
Штамповка эллиптических заглушек из стали 12Х18Н10Т выполняется с нагревом до 1050–1150 C при толщине заготовки свыше 10 мм. После деформации проводится термическая обработка — аустенизация при 1050–1080 C с охлаждением в воде или на воздухе для восстановления коррозионной стойкости. Механические свойства после термообработки: предел текучести — не менее 196 МПа, временное сопротивление — 510–640 МПа, относительное удлинение — не менее 40 %. Твёрдость по Бринеллю — не более 187 HB.
Заглушки из 12Х18Н10Т сохраняют работоспособность в интервале температур от –196 C до +600 C. Титан связывает углерод в карбиды TiC, исключая обеднение границ зёрен хромом при нагреве до 850 C. Сварные соединения не требуют последующей термообработки при толщине стенки до 36 мм. Скорость коррозии в 3 % растворе NaCl при 20 C не превышает 0,005 мм/год. В средах азотной кислоты концентрацией до 65 % при температуре до 60 C материал устойчив без дополнительной защиты.
Сталь 12Х18Н10Т содержит 0,12 % углерода против 0,08 % у 08Х18Н10Т. Более высокое содержание углерода повышает прочностные характеристики, но требует стабилизации титаном для предотвращения межкристаллитной коррозии после сварки. Для заглушек, работающих при температурах выше 450 C, применение 12Х18Н10Т предпочтительнее.
Методом горячей штамповки изготавливаются заглушки диаметром до 4000 мм при толщине стенки до 60 мм. Ограничение связано с размерами прессового оборудования и печей для нагрева заготовок. Для диаметров свыше 2000 мм применяется сварная конструкция из лепестков с эллиптическим сегментом.
При толщине стенки до 36 мм термообработка не требуется. Титан в составе стали 12Х18Н10Т стабилизирует углерод, предотвращая выделение карбидов хрома при сварочном нагреве. При толщине свыше 36 мм рекомендуется аустенизация при 1050–1080 C для снятия остаточных напряжений.
Обязательному контролю подлежат сварные швы и зоны отбортовки. Применяются ультразвуковая дефектоскопия по ГОСТ Р 55724, радиографический контроль по ГОСТ 7512 и капиллярный метод для выявления поверхностных трещин. Гидравлические испытания проводятся при давлении, превышающем рабочее в 1,5 раза.