


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


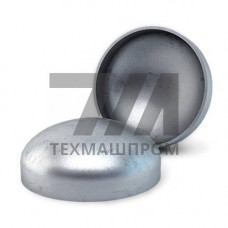
Нержавеющие эллиптические заглушки AISI 304 — это фитинги, предназначенные для герметичного перекрытия торцевых отверстий трубопроводов, работающих под давлением. Конфигурация внутренней поверхности соответствует эллиптической форме днища, что обеспечивает равномерное распределение напряжений в зоне сварного шва и снижает концентрацию нагрузок по сравнению с плоскими заглушками. Изделия изготавливаются методом холодной или горячей штамповки из листовой коррозионностойкой стали аустенитного класса.
Материал AISI 304 (аналог — 08Х18Н10) содержит 17,0–19,0 % хрома и 8,0–10,5 % никеля. Аустенитная структура обеспечивает высокую пластичность при температурах от –196 до +425 C, что позволяет применять заглушки в криогенных системах и на объектах с повышенными тепловыми нагрузками. Содержание углерода не превышает 0,08 %, что ограничивает выделение карбидов по границам зерен при сварке и сохраняет стойкость к межкристаллитной коррозии в зоне термического влияния.
Эллиптические заглушки AISI 304 выпускаются в диапазоне диаметров от 25 до 600 мм. Геометрия изделия характеризуется высотой выпуклой части, составляющей 0,25 от наружного диаметра, что соответствует требованиям ГОСТ 17379 и DIN 28011. Толщина стенки рассчитывается по кольцевым напряжениям с учетом рабочего давления и температуры среды. Для трубопроводов с условным проходом до 200 мм применяются заглушки с толщиной стенки 2–4 мм, для магистральных линий большего диаметра — до 10 мм и более.
Технология производства включает вырубку круглой заготовки, последующую формовку на гидравлическом прессе и механическую обработку кромки под сварку. Фаска выполняется под углом 30 с притуплением 1,5–2,0 мм, что обеспечивает качественное проплавление корня шва при ручной дуговой сварке или автоматической сварке в среде аргона.
| Наружный диаметр, мм | Толщина стенки, мм | Высота заглушки, мм | Рабочее давление, МПа | Масса, кг |
|---|---|---|---|---|
| 57 | 3,0 | 25 | 2,5 | 0,18 |
| 108 | 4,0 | 40 | 2,0 | 0,52 |
| 219 | 6,0 | 70 | 1,6 | 2,10 |
| 325 | 8,0 | 95 | 1,0 | 4,85 |
Заглушки AISI 304 демонстрируют устойчивость к воздействию органических и неорганических кислот умеренной концентрации, щелочных растворов, морской воды и атмосферной коррозии. Предел текучести материала составляет 205 МПа, временное сопротивление разрыву — 515 МПа, относительное удлинение — не менее 40 %. Такие показатели механической прочности позволяют использовать заглушки в системах с циклическими нагрузками и вибрацией, возникающей при работе насосного оборудования.
Эллиптическая форма обеспечивает минимальную толщину стенки при заданном давлении, что снижает металлоемкость конструкции и уменьшает массу трубопроводной обвязки. Отсутствие острых углов и резких переходов исключает образование застойных зон и способствует свободному дренированию среды при опорожнении линии.
Нержавеющие эллиптические заглушки AISI 304 востребованы при монтаже и ремонте технологических трубопроводов в следующих отраслях:
Заглушки монтируются на торцах труб перед запорной арматурой для возможности демонтажа оборудования без полного опорожнения системы, а также используются как временные заглушки при гидроиспытаниях и пневмоиспытаниях трубопроводных участков. Допустимая температура эксплуатации ограничена диапазоном от –60 до +300 C при условии отсутствия требований к стойкости к сенсибилизации в сварных соединениях.
Эллиптическая заглушка воспринимает внутреннее давление за счет криволинейной поверхности, что снижает толщину стенки на 30–50 % по сравнению с плоской при одинаковых условиях нагружения. Это уменьшает массу и расход материала, а также исключает концентраторы напряжений в зоне сварного шва.
Используется ручная дуговая сварка покрытыми электродами марки ЦЛ-11, аргонодуговая сварка неплавящимся электродом с присадочной проволокой Св-04Х19Н9 или автоматическая сварка под флюсом. Перед сваркой кромки зачищаются до металлического блеска и обезжириваются.
Для стали AISI 304 при толщине стенки до 10 мм термообработка не требуется, если температура межслойного нагрева не превышала 150 C. При сварке толстостенных заглушек свыше 10 мм рекомендуется аустенизация при 1050–1100 C для восстановления коррозионной стойкости.
Расчет выполняется по формуле для эллиптических днищ с учетом коэффициента формы, равного 2,0. Необходимо задать рабочее давление, допустимое напряжение материала при расчетной температуре и прибавку на коррозию, которая для пищевых сред обычно составляет 1–2 мм.