


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


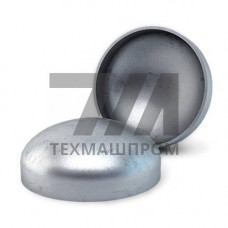
Нержавеющие эллиптические заглушки AISI 904L — это лепестковые элементы трубопроводной арматуры, изготавливаемые из высоколегированной аустенитной стали с содержанием меди. Материал 904L (аналог 06ХН28МДТ) отличается повышенной стойкостью к серной, фосфорной и уксусной кислотам, что определяет специализацию данных заглушек для агрессивных сред, где применение стандартных хромоникелевых сталей 12Х18Н10Т или AISI 316L недостаточно.
Эллиптическая форма заглушки обеспечивает равномерное распределение напряжений по поверхности при воздействии внутреннего давления. В отличие от плоских заглушек, эллиптические воспринимают осевые нагрузки без концентрации напряжений в зоне сварного шва, что позволяет использовать их в системах с циклическими нагрузками и гидроударами.
Заглушки AISI 904L производятся методом горячей штамповки с последующей механической обработкой. Геометрия соответствует требованиям ГОСТ 17379 и EN 10253-4. Типовой сортамент включает:
Химический состав стали 904L регламентирован стандартом EN 10088-1: содержание никеля 23–28 %, хрома 19–23 %, молибдена 4–5 %, меди 1–2 %. Легирование медью и повышенное содержание никеля обеспечивают устойчивость пассивной пленки в восстановительных средах, включая серную кислоту концентрацией до 50 % при температуре до 60 C.
Механические характеристики заглушек из AISI 904L после термической обработки (аустенизация при 1090–1150 C с быстрым охлаждением) соответствуют следующим значениям:
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Предел текучести | 220 | МПа | ГОСТ 1497 | при 20 C |
| Временное сопротивление | 490–640 | МПа | ГОСТ 1497 | продольные образцы |
| Относительное удлинение | 35 | % | ГОСТ 1497 | не менее |
| Твердость | 220 | HB | ГОСТ 9012 | после аустенизации |
| Рабочая температура | –50…+400 | C | расчет | для безударных нагрузок |
Эллиптические заглушки AISI 904L востребованы в технологических линиях, где транспортируемая среда исключает применение стандартных коррозионностойких сталей:
Заглушки монтируются на тупиковых участках трубопроводов, в дренажных линиях, на коллекторах и распределительных гребенках. Допускается применение в системах с пульсирующим давлением при условии расчета на усталостную прочность по методикам ASME VIII Div. 2.
Приварка заглушек AISI 904L выполняется электродами с основным покрытием типа AWS E385 или проволокой ER385 при аргонодуговой сварке. Требуется предварительный подогрев до 100–150 C при толщине стенки свыше 12 мм. После сварки рекомендуется аустенизация для восстановления коррозионной стойкости в околошовной зоне. Не допускается применение сварочных материалов для стали 12Х18Н10Т — это приводит к локальной коррозии в зоне сплавления.
При выборе заглушек необходимо учитывать, что сталь 904L имеет более низкий коэффициент теплопроводности по сравнению с углеродистыми сталями, что требует корректировки режимов сварки и термической обработки. Контроль качества сварных соединений выполняется радиографическим методом или ультразвуковой дефектоскопией в соответствии с требованиями заказчика.
Сталь 904L содержит 4–5 % молибдена и 1–2 % меди, что обеспечивает стойкость к серной и фосфорной кислотам. Заглушки из 12Х18Н10Т разрушаются в этих средах из-за точечной и щелевой коррозии.
Применяется аргонодуговая сварка неплавящимся электродом с присадочной проволокой ER385 или ручная дуговая сварка электродами AWS E385. Обязателен контроль температуры межпроходных слоев не выше 150 C.
Рабочий диапазон составляет –50…+400 C. При температуре выше 350 C возможно выделение сигма-фазы при длительной эксплуатации, что снижает ударную вязкость.
Для толщин до 10 мм термообработка не обязательна. При большей толщине рекомендуется аустенизация при 1100 C с быстрым охлаждением для восстановления коррозионной стойкости сварного шва.