


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


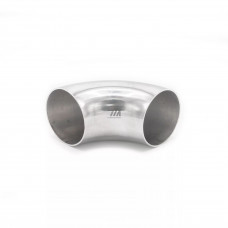
Отводы из нержавеющей стали 10Х17Н13М2Т — это трубопроводная арматура, предназначенная для изменения направления потока рабочей среды в технологических линиях, эксплуатируемых в условиях воздействия сильнодействующих химических реагентов. Материал относится к классу хромоникельмолибденовых сталей аустенитного класса, что определяет его повышенную устойчивость к межкристаллитной коррозии и питтинговым поражениям.
Легирование молибденом (2,5–3,0%) и титаном (стабилизатор, препятствующий выпадению карбидов по границам зерен) обеспечивает работоспособность отводов в средах с высокой окислительной активностью. В отличие от сталей без молибдена, например 12Х18Н10Т, отводы 10Х17Н13М2Т сохраняют пассивное состояние при контакте с серной, уксусной и фосфорной кислотами средней концентрации, а также с хлоридсодержащими растворами при повышенных температурах.
Отводы производятся методом горячей штамповки с последующей термической обработкой — аустенизацией при 1020–1100 C с охлаждением в воде. Такой режим обеспечивает гомогенную структуру аустенита без склонности к сенсибилизации при последующей эксплуатации. Толщина стенки рассчитывается по ГОСТ 17375 или ГОСТ 17378 в зависимости от условного прохода и рабочего давления.
Геометрические параметры отводов регламентируются сортаментом: угол изгиба 45 и 90, радиус кривизны 1,5 DN (серия длинных радиусов) или 1 DN (короткие радиусы). Для трубопроводов с агрессивными средами предпочтительны отводы с радиусом 1,5 DN — они снижают турбулентность потока и уменьшают эрозионный износ внутренней поверхности.
Механические свойства отводов из 10Х17Н13М2Т после полной термической обработки:
Рабочий диапазон температур составляет от –196 C (криогенные применения) до +600 C. При температурах выше 550 C следует учитывать снижение прочностных характеристик и возможность образования -фазы при длительной выдержке.
Отводы 10Х17Н13М2Т востребованы в трубопроводных системах, где требуется сочетание коррозионной стойкости с технологичностью сварных соединений:
Сварка отводов 10Х17Н13М2Т выполняется электродами типа ЦЛ-9 или ЦЛ-11 (аналог AWS E309Mo), либо аргонодуговой сваркой с присадочной проволокой Св-10Х16Н25АМ6. Требуется ограничение погонной энергии (не более 20 кДж/см) для предотвращения перегрева околошовной зоны. При монтаже трубопроводов, работающих при температурах выше 350 C, рекомендуется последующая стабилизирующая обработка сварных соединений.
| Условный проход DN | Наружный диаметр, мм | Толщина стенки, мм | Радиус изгиба, мм | Масса (90), кг |
|---|---|---|---|---|
| 50 | 57 | 4,0 | 76 | 0,9 |
| 80 | 89 | 5,0 | 127 | 2,4 |
| 100 | 108 | 6,0 | 152 | 4,1 |
| 150 | 159 | 7,0 | 229 | 9,8 |
Каждая партия отводов 10Х17Н13М2Т проходит входной контроль химического состава и механических свойств. Для ответственных трубопроводов (группа А по ГОСТ 32569) обязателен неразрушающий контроль — радиографический или ультразвуковой метод на 100% сварных швов и основного металла. Гидравлические испытания проводятся пробным давлением, превышающим рабочее в 1,5 раза.
Маркировка отводов содержит обозначение стали, типоразмер, номер плавки и клеймо ОТК. Документация о качестве оформляется по ГОСТ 31445 с указанием результатов механических испытаний и данных о термической обработке.
Наличие молибдена (2,5–3,0%) в составе 10Х17Н13М2Т обеспечивает существенно более высокую стойкость к питтинговой и щелевой коррозии в хлоридсодержащих средах, а также расширяет область применения в сернокислотных средах. Сталь 12Х18Н10Т без молибдена в этих условиях подвержена локальным поражениям.
Рабочий диапазон составляет от –196 C до +600 C. При температурах выше 550 C необходимо учитывать снижение прочностных характеристик и возможное охрупчивание при длительной выдержке вследствие образования -фазы.
Рекомендуются электроды типа ЦЛ-9 (Э-10Х17Н13М2Т) или ЦЛ-11 с основным покрытием. Для аргонодуговой сварки применяется проволока Св-10Х16Н25АМ6. Требуется ограничение погонной энергии до 20 кДж/см.
Для трубопроводов, работающих при температурах до 350 C, аустенизация после сварки не обязательна. При эксплуатации выше 350 C в агрессивных средах рекомендуется стабилизирующий отжиг при 870–920 C для снятия напряжений и восстановления коррозионной стойкости.