


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


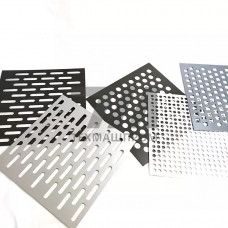
Нержавеющий перфорированный лист AISI 304 — плоский прокат из аустенитной коррозионностойкой стали 08Х18Н10 (аналог AISI 304, EN 1.4301), перфорированный холодной штамповкой с формированием регулярной сетки отверстий. Материал сочетает стойкость к атмосферной, пищевой и слабоагрессивной химической среде с технологичностью гибки, сварки и резки. Рабочий диапазон температур — от –196 C до +400 C; при 450–850 C возможно выделение карбидов хрома, снижающее межкристаллитную коррозионную стойкость.
Лист поставляется толщиной 0,5–6,0 мм, с толщиной перемычки от 0,3 мм. Тип отверстий — круглые, квадратные, шестигранные, щелевые, чечевичные. Расположение — прямое (рядное) или шахматное (смещённое на полшага). Ключевые параметры: диаметр отверстия d, шаг между центрами t, живое сечение (перфорация) — 20–60 % площади листа. Кромка — обрезная или с защитной плёнкой.
| Толщина, мм | Диаметр отверстия, мм | Шаг, мм | Живое сечение, % | Тип перфорации |
|---|---|---|---|---|
| 0,8 | 2,0 | 4,0 | 23 | круглая, шахматная |
| 1,5 | 5,0 | 8,0 | 39 | круглая, рядная |
| 2,0 | 6,0 | 10,0 | 33 | квадратная, шахматная |
| 3,0 | 8,0 | 12,0 | 40 | щелевая |
| 4,0 | 10,0 | 15,0 | 45 | чечевичная |
Лист перфорированный AISI 304 обрабатывается лазерной резкой, плазменной резкой, гидроабразивом, гибкой на листогибочных прессах с радиусом гиба не менее толщины листа. Сварка выполняется TIG, MIG, точечной и роликовой сваркой; для сохранения коррозионной стойкости сварного шва применяют присадочную проволоку ER308L. После сварки рекомендуется механическая зачистка и пассивация поверхности.
Сталь AISI 304 не рекомендуется для сред с хлоридами (морская вода, растворы NaCl выше 200 ppm) из-за склонности к питтинговой и щелевой коррозии. В таких условиях применяют AISI 316L или дуплексные стали. При контакте с углеродистой сталью возможна гальваническая коррозия; для изоляции используют прокладки из ПТФЭ или полиэтилена.
До 60 % площади при щелевой или чечевичной перфорации с толщиной перемычки не менее 0,3 мм. Дальнейшее увеличение снижает жёсткость и требует усиливающих рёбер.
Да, при использовании присадочного материала ER308L и последующей пассивации. Без пассивации в зоне термического влияния возможно обеднение хромом и локальная коррозия.
Ограниченно: при концентрации хлоридов до 200 ppm и периодической промывке. Для постоянного контакта с морской водой применяют AISI 316L или 2205.
Не менее одной толщины листа при гибке поперёк направления прокатки. При гибке вдоль прокатки радиус увеличивают до 1,5–2 толщин.