


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


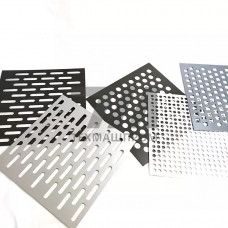
Нержавеющий перфорированный лист ГОСТ 5582-75 — это плоский прокат из коррозионностойкой стали, подвергнутый механической перфорации для получения регулярной сетки отверстий заданной геометрии. Базовый стандарт ГОСТ 5582-75 регламентирует технические условия на производство тонколистового холоднокатаного проката из коррозионностойких марок сталей, а операция перфорации выполняется на специализированных прессах или координатно-пробивных станках с ЧПУ после завершения металлургического передела.
Ключевое отличие перфорированного листа от цельного проката — наличие сквозных отверстий, которые изменяют распределение напряжений в материале и снижают его несущую способность. Поэтому при проектировании конструкций из такого материала необходимо учитывать коэффициент живого сечения (отношение площади отверстий к общей площади листа), который для стандартных раскладок обычно составляет 20–60%. Расчётная прочность элемента определяется не только характеристиками исходной стали, но и шагом, диаметром и схемой расположения отверстий.
По ГОСТ 5582-75 перфорации подвергаются листы из аустенитных, аустенитно-ферритных и ферритных марок нержавеющей стали. Наиболее распространены следующие позиции:
Толщина исходного листа по ГОСТ 5582-75 составляет от 0,5 до 4,0 мм. Диаметр отверстий при перфорации варьируется от 0,8 до 20 мм, шаг раскладки — от 1,5 до 50 мм. Стандартные схемы расположения отверстий — шахматная (ромбическая) и рядная (прямоугольная). Шахматная схема обеспечивает более равномерное распределение напряжений и чаще применяется в фильтрующих элементах, рядная — в декоративных и защитных конструкциях.
Процесс перфорации выполняется после контроля геометрии и толщины исходного листа. Применяются два основных метода: механическая штамповка на эксцентриковых прессах и лазерная резка для крупных диаметров и сложных контуров. После перфорации листы проходят правку для устранения локальных деформаций металла вокруг отверстий, затем — зачистку заусенцев и контроль размеров отверстий калибрами.
Качество готовой продукции оценивается по следующим параметрам: точность диаметра отверстий, отклонение шага раскладки, отсутствие трещин и надрывов в перемычках между отверстиями, плоскостность листа. Допускаемые отклонения по толщине и размерам листа соответствуют требованиям ГОСТ 5582-75 на исходный прокат.
Перфорированный лист из нержавеющей стали востребован в отраслях, где требуется сочетание коррозионной стойкости с возможностью пропускания жидкостей, газов или света:
Рабочая температура изделий из аустенитных марок составляет от –196 до +600 C в окислительных средах. Ферритные стали сохраняют работоспособность до +400 C, но имеют более высокую склонность к охрупчиванию при сварке. Мартенситные стали применяются при температуре до +450 C в условиях абразивного износа.
| Марка стали | Толщина листа, мм | Диаметр отверстий, мм | Коэффициент живого сечения, % | Типовая среда |
|---|---|---|---|---|
| 12Х18Н10Т | 0,8–3,0 | 1,0–10,0 | 25–45 | Азотная кислота, пищевые среды |
| 08Х18Н10 | 0,5–4,0 | 0,8–12,0 | 20–50 | Вода, пар, щелочные растворы |
| 08Х17Н13М2Т | 0,8–3,0 | 1,5–8,0 | 30–55 | Серная и фосфорная кислота |
| 20Х13 | 1,0–4,0 | 2,0–20,0 | 35–60 | Абразивные среды, атмосферная влага |
При заказе перфорированного листа ГОСТ 5582-75 необходимо указывать марку стали, толщину исходного проката, диаметр отверстий, шаг и схему раскладки, а также габаритные размеры листа. Поставка возможна как в формате мерных листов, так и в картах с последующей порезкой по чертежам заказчика. Для фильтрующего оборудования дополнительно оговаривается класс точности отверстий и чистота обработки кромок.
Для отверстий диаметром до 5 мм допуск составляет 0,1 мм, для отверстий 5–20 мм — 0,2 мм. Отклонение шага раскладки не превышает 0,3 мм на длине 1000 мм.
Стандарт распространяется на прокат толщиной до 4,0 мм. Для листов большей толщины применяются иные нормативные документы, например ГОСТ 7350-77 на толстолистовой прокат.
Кромки отверстий являются зонами повышенного риска питтинговой коррозии из-за наклёпа и возможных микротрещин. Для агрессивных сред рекомендуется дополнительная пассивация или электрополировка после перфорации.
Шахматная раскладка обеспечивает более равномерное распределение потока и меньший гидравлический сопротивление, поэтому она стандартна для фильтров и сит. Рядная схема применяется в декоративных и защитных конструкциях.