


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


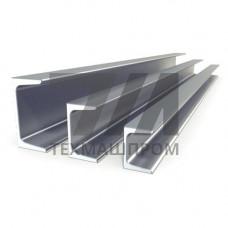
Швеллер нержавеющий 08Х18Н10 — горячекатаный фасонный профиль из коррозионностойкой стали аустенитного класса. Материал 08Х18Н10 соответствует ГОСТ 5632 и относится к группе хромоникелевых сталей с содержанием хрома 17–19 % и никеля 9–11 %. Профиль формируется методом горячей прокатки на сортовых станах, что обеспечивает стабильную геометрию поперечного сечения и отсутствие внутренних напряжений в металле.
Сталь 08Х18Н10 характеризуется высокой пластичностью, свариваемостью без ограничений и устойчивостью к межкристаллитной коррозии в состоянии поставки. Швеллеры из этого сплава сохраняют механические свойства в интервале рабочих температур от –196 до +600 C, что позволяет применять их в криогенном оборудовании и теплообменных аппаратах.
Нержавеющий швеллер 08Х18Н10 выпускается с параллельными гранями полок (серия П) и с уклоном внутренних граней (серия У). Высота профиля варьируется от 50 до 300 мм, ширина полки — от 32 до 100 мм, толщина стенки — от 4 до 12 мм. Длина проката — мерная 6–12 м или немерная по согласованию с заказчиком.
| Номер профиля | Высота, мм | Ширина полки, мм | Толщина стенки, мм | Масса 1 м, кг |
|---|---|---|---|---|
| 5П | 50 | 32 | 4,4 | 4,84 |
| 8П | 80 | 40 | 4,5 | 7,05 |
| 12П | 120 | 52 | 4,8 | 10,40 |
| 16П | 160 | 64 | 5,0 | 14,50 |
| 20П | 200 | 76 | 5,2 | 18,40 |
Предел текучести швеллера из стали 08Х18Н10 составляет не менее 196 МПа, временное сопротивление разрыву — 490–608 МПа, относительное удлинение — не менее 40 %. Ударная вязкость KCU при +20 C достигает 1,2 МДж/м. Твердость проката по Бринеллю не превышает 179 HB.
Профиль демонстрирует высокую стойкость к воздействию азотной, фосфорной и органических кислот, а также щелочных растворов. В морской воде и хлоридсодержащих средах материал подвержен питтинговой коррозии, поэтому для береговых сооружений рекомендуется дополнительная защита или применение молибденсодержащих сплавов.
Швеллер 08Х18Н10 востребован в отраслях, где требуется сочетание несущей способности и коррозионной стойкости:
Швеллер 08Х18Н10 сваривается всеми видами дуговой сварки: ручной электродами с основным покрытием, аргонодуговой неплавящимся электродом, автоматической под флюсом. Для сохранения коррозионной стойкости сварных соединений рекомендуется применять присадочные материалы аустенитного класса, например сварочную проволоку Св-08Х19Н10Г2Б. После сварки зона термического влияния не склонна к выпадению карбидов при условии соблюдения режимов охлаждения.
Механическая обработка профиля выполняется стандартным инструментом из быстрорежущей стали или твердых сплавов. Материал склонен к наклепу, поэтому при сверлении и фрезеровании требуется снижение скорости резания на 20–30 % по сравнению с углеродистыми сталями и обильное применение СОЖ.
Стандартная мерная длина составляет 6 и 12 метров. Возможна поставка немерной длины от 4 до 12 метров по согласованию с производителем.
Серия П имеет параллельные грани полок, серия У — внутренний уклон граней под углом до 10 %. Профили серии П предпочтительны для болтовых соединений, серии У — для сварных конструкций.
Рабочий диапазон температур составляет от –196 до +600 C. При нагреве свыше 450 C возможно выделение -фазы при длительной выдержке, что снижает ударную вязкость.
Для тонкостенных конструкций термообработка не требуется. При толщине металла свыше 20 мм и работе в агрессивных средах рекомендуется аустенитизация при 1050–1100 C с быстрым охлаждением.