


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


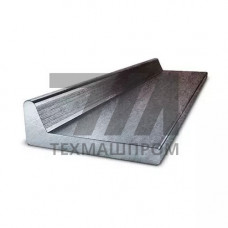
Несимметричный полособульб E36 — горячекатаный профиль с односторонним утолщением (бульбой) на конце стенки, изготовленный из судостроительной стали категории E36 по классификации IACS. Градация E36 соответствует пределу текучести не менее 355 МПа, ударной вязкости не менее 34 Дж при –40 C и применяется в конструкциях, эксплуатируемых в условиях низких температур и знакопеременных нагрузок. Асимметричная форма бульбы обеспечивает смещение центра тяжести профиля относительно стенки, что позволяет сваривать его с обшивкой встык без дополнительной разделки и снижает концентрацию напряжений в зоне шва.
Профиль выпускается по стандартам судостроительного сортамента (DIN 17152, ГОСТ 9235, правила классификационных обществ). Типовые позиции:
Длина хлыстов — 6–12 м, кривизна по длине не превышает 2 мм на 1 м. Радиус скругления бульбы — 8–12 мм в зависимости от типоразмера. Предельные отклонения по высоте — 2 мм, по толщине стенки — 0,5 мм.
Сталь E36 выплавляется с ограничением углерода (не более 0,18 %) и легированием марганцем, кремнием, а также микродобавками алюминия и ниобия для обеспечения мелкозернистой структуры. Содержание серы и фосфора — не более 0,025 % каждого. Термомеханическая прокатка с ускоренным охлаждением обеспечивает однородность свойств по сечению профиля.
| Типоразмер | Высота, мм | Толщина стенки, мм | Масса, кг/м | Предел текучести, МПа |
|---|---|---|---|---|
| 8E36 | 80 | 6 | 5,8 | 355 |
| 10E36 | 100 | 7 | 7,8 | 355 |
| 12E36 | 120 | 8 | 10,4 | 355 |
| 14E36 | 140 | 8 | 12,2 | 355 |
| 16E36 | 160 | 9 | 15,6 | 355 |
| 18E36 | 180 | 10 | 19,2 | 355 |
Профиль E36 применяется в наборах корпусов судов и плавучих сооружений, работающих в арктических и северных широтах. Конкретные направления:
Профиль E36 сваривается всеми стандартными способами: ручной дуговой, механизированной в среде CO, автоматической под флюсом. Благодаря асимметричной бульбе обеспечивается односторонний доступ к корню шва при сварке с обшивкой, что критично при монтаже секций в условиях стапеля. Температура подогрева перед сваркой при толщине стенки свыше 20 мм — 100–150 C. После сварки рекомендуется контроль ультразвуком или радиографией в объёме не менее 10 % длины швов.
У несимметричного профиля бульба смещена в одну сторону от стенки, что позволяет приваривать его к обшивке встык без двустороннего доступа и снижает трудоёмкость сборочно-сварочных работ на стапеле.
Категория E36 гарантирует ударную вязкость не менее 34 Дж при испытании на образцах Шарпи при –40 C, что подтверждается сертификатами классификационных обществ.
Профиль сопровождается сертификатом качества с указанием химического состава, механических свойств и результатов испытаний на ударную вязкость, а также сертификатом одобрения классификационного общества (РМРС, DNV, LR, ABS).
Холодная правка допускается при радиусе изгиба не менее 10 высот профиля. При необходимости большего изгиба применяется местный нагрев до 600–650 C с последующим контролем твёрдости.