


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


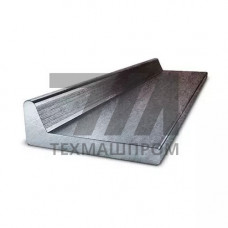
Несимметричный полособульб E40S — горячекатаный профиль с несимметричным поперечным сечением, применяемый в судовом наборе корпусных конструкций. Марка E40S относится к категории судостроительных сталей нормальной прочности с пределом текучести не менее 235 МПа и ударной вязкостью не ниже 27 Дж при температуре –20 C. Профиль прокатывается по стандарту, регламентирующему размеры и массу полособульбов для судостроения, и поставляется в состоянии после нормализации или контролируемой прокатки.
Геометрия несимметричного полособульба отличается смещённым относительно стенки утолщением, что обеспечивает направленную жёсткость при изгибе. Такая форма позволяет снижать массу набора при сохранении требуемого момента сопротивления. Стенка профиля выполняется с уклоном внутренних граней, что улучшает условия сварки с обшивкой и уменьшает концентрацию напряжений в зоне шва.
Профиль E40S выпускается с высотой стенки от 80 до 240 мм и толщиной стенки от 5 до 12 мм. Масса погонного метра варьируется в зависимости от типоразмера. Кривизна профиля по длине не превышает допустимых значений, регламентированных стандартом. Косина реза торцов при поставке в мерных длинах — не более 3 мм.
| Типоразмер | Высота, мм | Толщина стенки, мм | Масса 1 м, кг | Момент сопротивления, см |
|---|---|---|---|---|
| E40S-100 | 100 | 6 | 7,8 | 28,4 |
| E40S-120 | 120 | 7 | 10,6 | 46,2 |
| E40S-160 | 160 | 8 | 15,9 | 98,7 |
| E40S-200 | 200 | 10 | 24,3 | 186,5 |
| E40S-240 | 240 | 12 | 34,1 | 312,8 |
Сталь марки E40S содержит углерод в пределах 0,18 %, марганец — 0,90–1,60 %, кремний — 0,10–0,50 %. Сера и фосфор ограничены значениями 0,035 % каждый. Микролегирование алюминием обеспечивает раскисление и измельчение зерна. Предел прочности составляет 400–520 МПа, относительное удлинение — не менее 22 %.
Полособульб E40S сваривается всеми стандартными способами дуговой сварки, применяемыми в судостроении: ручной дуговой, полуавтоматической в среде защитных газов, автоматической под флюсом. Предварительный подогрев требуется при толщине стенки свыше 20 мм или при температуре окружающего воздуха ниже 0 C. Рекомендуемые сварочные материалы — электроды типа Э42А или Э46 по соответствующим стандартам.
Профиль допускает холодную гибку с радиусом не менее трёх высот стенки. Правка после сварки выполняется локальным нагревом до температуры не выше 650 C с последующим медленным охлаждением. Термическая резка сопровождается зачисткой кромок от грата и окалины.
В судовом наборе профиль E40S устанавливается в качестве рамного или холостого шпангоута в зависимости от расчётной нагрузки. При монтаже в секциях корпуса обеспечивается прилегание опорной полки к обшивке с зазором не более 1 мм для качественного формирования сварного шва.
У несимметричного профиля утолщение смещено относительно оси стенки, что создаёт направленную жёсткость. Это позволяет оптимизировать массу набора при заданном изгибающем моменте.
Предварительный подогрев до 100–150 C необходим при толщине стенки свыше 20 мм, а также при температуре окружающего воздуха ниже 0 C.
Ударная вязкость на образцах с V-образным надрезом должна составлять не менее 27 Дж при температуре –20 C.
Да, холодная гибка допускается при радиусе не менее трёх высот стенки. При меньших радиусах требуется нагрев до 600–650 C.