


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


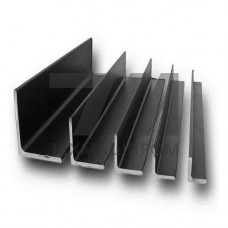
Никельсодержащий неравнополочный уголок 12Х18Н10Т — это горячекатаный фасонный профиль из аустенитной коррозионностойкой стали, у которого полки имеют разную ширину. Марка 12Х18Н10Т содержит 9–11 % никеля, 17–19 % хрома и стабилизирована титаном в пределах 0,4–1,0 %, что обеспечивает стойкость к межкристаллитной коррозии после сварки и эксплуатации при температурах до 600 C. Неравнополочное сечение позволяет рационально распределять металл в узлах, где нагрузки по взаимно перпендикулярным осям отличаются, а также экономить массу конструкции по сравнению с равнополочным аналогом той же несущей способности.
Профиль выпускается по ГОСТ 8510-86 (горячекатаный) и ГОСТ 19771-93 (гнутый). Соотношение полок обычно составляет 2:1, реже 1,5:1. Толщина полки варьируется от 3 до 12 мм, длина мерная — 3–9 м. Кривизна профиля не превышает 0,2 % длины, скручивание — в пределах допусков стандарта. Поставляется без термической обработки (горячекатаное состояние) либо в травленом виде.
| Типоразмер, мм | Толщина полки, мм | Масса 1 м, кг | Площадь сечения, см | Момент инерции Ix, см |
|---|---|---|---|---|
| 40 20 | 4 | 1,78 | 2,27 | 4,12 |
| 50 32 | 4 | 2,43 | 3,10 | 9,85 |
| 63 40 | 5 | 3,91 | 4,98 | 22,4 |
| 75 50 | 6 | 5,62 | 7,16 | 48,7 |
| 90 56 | 8 | 8,74 | 11,13 | 112,5 |
| 100 63 | 10 | 12,30 | 15,67 | 198,0 |
Сталь сохраняет аустенитную структуру в диапазоне от криогенных температур (–196 C) до 600 C. При нагреве выше 600 C начинается интенсивное карбидообразование, снижающее стойкость к межкристаллитной коррозии, несмотря на стабилизацию титаном. Коэффициент линейного расширения — 16,6 10 К в интервале 20–100 C.
Неравнополочный уголок 12Х18Н10Т востребован в узлах, работающих в агрессивных средах и при знакопеременных нагрузках:
Профиль удовлетворительно обрабатывается резанием, гибкой и штамповкой в холодном состоянии. Сварка выполняется ручной дуговой, аргонодуговой (TIG) или плазменной технологией с применением электродов типа ЭА-1 или присадочной проволоки Св-04Х19Н9. После сварки не требуется термическая обработка, если температура эксплуатации не превышает 450 C. При более высоких температурах рекомендуется аустенизация при 1050–1100 C с охлаждением в воде или на воздухе.
Соотношением полок: у неравнополочного профиля полки имеют разную ширину (обычно 2:1), что позволяет оптимизировать сечение под асимметричную нагрузку и снизить металлоёмкость узла без потери несущей способности.
Стабильность аустенитной структуры и стойкость к МКК обеспечиваются до 600 C. Длительная эксплуатация выше этой температуры приводит к выделению карбидов хрома по границам зёрен и снижению коррозионной стойкости.
Сортамент горячекатаного профиля установлен ГОСТ 8510-86. Гнутый неравнополочный уголок изготавливается по ГОСТ 19771-93.
При рабочей температуре до 450 C термообработка не требуется. Для ответственных узлов, эксплуатируемых при более высоких температурах или в особо агрессивных средах, проводится аустенизация при 1050–1100 C.