


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


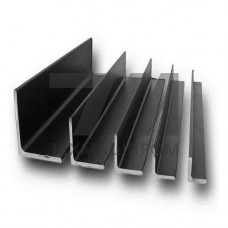
Никельсодержащий уголок 12Х18Н10Т — профильный прокат из коррозионностойкой аустенитной стали, легированной никелем в диапазоне 9–11 %. Наличие никеля стабилизирует аустенитную структуру, благодаря чему уголок сохраняет пластичность и вязкость при криогенных температурах и не приобретает ферромагнитных свойств после сварки. Прокат выпускается в горячекатаном и холоднокатаном исполнении по ГОСТ 8509-93 (равнополочный) и ГОСТ 8510-86 (неравнополочный), а также по сортаментам ASTM A276/A484 для поставок на экспорт.
Сталь 12Х18Н10Т (аналог AISI 321, DIN 1.4541) содержит титан в количестве 0,4–1,0 %, который связывает углерод в карбиды TiC и предотвращает межкристаллитную коррозию в сварных соединениях при эксплуатации в диапазоне 450–850 C. Углерод — не более 0,12 %, хром — 17–19 %, никель — 9–11 %. Предел текучести при 20 C — не менее 196 МПа, временное сопротивление — от 490 МПа, относительное удлинение — не менее 40 %.
| Типоразмер | Толщина полки, мм | Масса 1 м, кг | Предел текучести, МПа | Рабочая температура, C |
|---|---|---|---|---|
| 20 20 3 | 3 | 0,88 | 196 | –196…+600 |
| 40 40 4 | 4 | 2,42 | 196 | –196…+600 |
| 50 50 5 | 5 | 3,77 | 216 | –196…+600 |
| 63 63 6 | 6 | 5,71 | 216 | –196…+600 |
| 75 75 8 | 8 | 9,02 | 216 | –196…+600 |
Аустенитная структура с никелевой стабилизацией обеспечивает высокую технологичность при гибке, резке и сварке. Уголок 12Х18Н10Т сваривается всеми видами дуговой сварки без предварительного подогрева; для сохранения стойкости к межкристаллитной коррозии рекомендуется применять присадочные материалы с ниобием (ЭА-400/10У, Св-07Х19Н10Б) или титаном. После холодной деформации возможен наклёп, повышающий прочность, но снижающий пластичность и магнитную проницаемость.
Обработка резанием затруднена склонностью аустенитной стали к налипанию на режущий инструмент; применяются твердосплавные пластины с износостойкими покрытиями и обильное охлаждение. Горячая обработка давлением выполняется в интервале 1150–900 C с последующим быстрым охлаждением для предотвращения выделения карбидов хрома по границам зёрен.
Поставка уголка 12Х18Н10Т регламентируется ГОСТ 8509-93, ГОСТ 8510-86, ГОСТ 5632-2014 (марки стали) и ГОСТ 5949-2018 (сортамент). Для ответственных конструкций предусмотрены испытания на межкристаллитную коррозию по ГОСТ 6032-2017 методом АМУ или АМУФ. Прокат маркируется клеймением или биркованием с указанием плавки, что позволяет проследить соответствие сертификату качества.
Сталь 12Х18Н10Т содержит титан (0,4–1,0 %), который стабилизирует углерод и предотвращает межкристаллитную коррозию сварных швов при 450–850 C. Уголок из 08Х18Н10 без титана применяется при более низких температурах и не предназначен для сварных конструкций, работающих в указанном диапазоне.
Да, никельсодержащая аустенитная структура сохраняет парамагнитные свойства после сварки при условии применения аустенитных присадочных материалов и отсутствия значительной холодной деформации. Наклёп может повысить магнитную проницаемость до 1,02–1,05.
Диапазон рабочих температур — от –196 C до +600 C. При нагреве выше 600 C возможно окалинообразование и снижение длительной прочности; для температур свыше 600 C рекомендуется применять жаропрочные стали с повышенным содержанием никеля.
Для ручной дуговой сварки применяют электроды ЭА-400/10У или ОЗЛ-6, для аргонодуговой — проволоку Св-07Х19Н10Б или Св-04Х19Н11М3. Выбор присадки с ниобием или молибденом обеспечивает стойкость шва к межкристаллитной коррозии.