


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


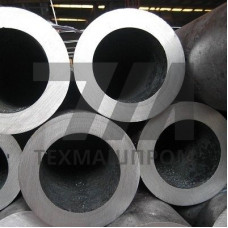
Ниобиевая заготовка ВН2 — полуфабрикат из технического ниобия марки ВН2, производимый методами вакуумно-дуговой или электронно-лучевой плавки с последующей пластической деформацией. Материал относится к группе тугоплавких металлов с ОЦК-решёткой и характеризуется высокой температурой плавления — 2468 C. Заготовки ВН2 поставляются в виде прутков, поковок, плит и трубных заготовок, предназначенных для дальнейшей механообработки или раскатки.
Химический состав ниобия ВН2 регламентируется ГОСТ 26252-84 и содержит не менее 99,0 % основного металла. Легирующими примесями выступают тантал (до 0,2 %), вольфрам (до 0,05 %), молибден (до 0,02 %), железо, кремний и титан в сумме до 0,1 %. Контролируемое содержание газовых примесей — кислорода, азота и водорода — обеспечивает стабильность механических свойств и свариваемость материала.
В состоянии поставки (отожжённом) ниобиевая заготовка ВН2 демонстрирует предел прочности 190–230 МПа, предел текучести — 120–150 МПа, относительное удлинение — не менее 25 %. Твёрдость по Бринеллю составляет 80–120 HB. После холодной деформации прочностные характеристики возрастают до 400–500 МПа при снижении пластичности, что позволяет подбирать режимы упрочнения под конкретные условия эксплуатации.
Ключевым преимуществом заготовок ВН2 является сочетание высокой коррозионной стойкости в агрессивных средах и низкого сечения захвата тепловых нейтронов — 1,1 барн. Это делает материал востребованным в атомной энергетике, химическом машиностроении и электронной промышленности.
Ниобиевая заготовка ВН2 хорошо поддаётся горячей деформации при температурах 1100–1350 C в среде аргона или в вакууме. Холодная обработка давлением возможна без промежуточных отжигов при суммарной степени деформации до 60–70 %. Механообработка резанием затруднена из-за склонности материала к налипанию на режущий инструмент, поэтому применяются твёрдосплавные пластины с геометрией, обеспечивающей отвод стружки, и обильное охлаждение.
Сварка заготовок ВН2 выполняется в среде инертного газа или в вакууме методами аргонодуговой, электронно-лучевой и плазменной сварки. Сварные соединения характеризуются коэффициентом прочности 0,9–1,0 при условии защиты зоны шва от насыщения газами.
Ниобиевая заготовка ВН2 выпускается в широком диапазоне типоразмеров. Прутки поставляются диаметром от 10 до 120 мм, поковки — сечением до 200 200 мм, плиты — толщиной 5–60 мм. Трубные заготовки имеют наружный диаметр 20–160 мм с толщиной стенки 3–20 мм. Допуски на размеры соответствуют классу точности ГОСТ 2590-88 для прутков и ГОСТ 19903-74 для листового проката.
| Тип заготовки | Размеры, мм | Состояние поставки | Предел прочности, МПа | Применение |
|---|---|---|---|---|
| Пруток | 10–60 | Отожжённое | 190–220 | Крепёж, электроды |
| Поковка | 50 50 – 200 200 | Горячедеформированное | 200–230 | Фланцы, корпуса аппаратов |
| Плита | 5–60 300–1000 | Отожжённое | 190–210 | Теплообменники, экраны |
| Трубная заготовка | 20–160, стенка 3–20 | Отожжённое | 200–230 | Трубопроводы, конденсаторы |
Каждая партия ниобиевой заготовки ВН2 проходит входной контроль химического состава методом атомно-эмиссионной спектрометрии и проверку механических свойств на образцах, вырезанных из тела заготовки. Ультразвуковой контроль проводится на предмет выявления внутренних дефектов — расслоений, трещин и газовых пузырей. По требованию заказчика выполняется контроль зерна металлографическим методом, а также испытания на стойкость к межкристаллитной коррозии.
Маркировка заготовок наносится несмываемой краской или ударным способом и содержит обозначение марки, номер плавки, размеры и клеймо ОТК. Сопроводительная документация включает сертификат качества с указанием фактического химического состава и результатов механических испытаний.
Основное отличие — содержание примесей. ВН2 допускает большее количество тантала (до 0,2 %) и вольфрама (до 0,05 %), что незначительно снижает пластичность, но упрощает технологию выплавки. Для большинства конструкционных применений ВН2 экономически предпочтительнее.
Допустимы аргонодуговая сварка неплавящимся электродом, электронно-лучевая и плазменная сварка. Обязательна защита зоны сварки инертным газом или вакуумом для предотвращения насыщения кислородом и азотом, снижающего пластичность шва.
Материал устойчив в соляной, серной и азотной кислотах при концентрациях до 30 % и температурах до 100 C, а также в расплавах щелочных металлов. Не рекомендуется применение в плавиковой кислоте и горячих щелочах.
Ниобий не имеет порога хладноломкости и сохраняет пластичность вплоть до –269 C. Это позволяет использовать заготовки ВН2 в криогенной технике и сверхпроводящих системах без риска хрупкого разрушения.