


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


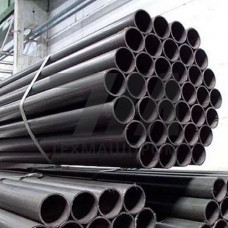
Низколегированная труба, изготовленная по ТУ 14-159-1128-2008, представляет собой бесшовный горячедеформированный прокат, предназначенный для ответственных элементов трубопроводных систем и конструкций, работающих под давлением. Технические условия регламентируют выпуск изделий из низколегированных марок стали с гарантированными характеристиками прочности, хладостойкости и свариваемости, что определяет их использование в магистральных нефте- и газопроводах, а также в оборудовании энергетического машиностроения.
Ключевое отличие труб данного ТУ от продукции общего назначения — ужесточенные требования к химическому составу и механическим свойствам металла. Нормируются предельные содержания серы и фосфора, контролируется ударная вязкость при отрицательных температурах, а для ряда исполнений предусмотрена термообработка по всему объему. Это обеспечивает стабильную работу трубопроводов в условиях Крайнего Севера и при транспортировке агрессивных сред с повышенным содержанием сероводорода.
ТУ 14-159-1128-2008 распространяется на трубы с наружным диаметром от 57 до 530 мм при толщине стенки от 4 до 30 мм. Длина изделий — от 6 до 12 м (мерная, кратная или немерная). По точности изготовления трубы подразделяются на классы А и Б, что влияет на допуски по диаметру и толщине стенки. Предельные отклонения регламентируются отдельно для каждого типоразмера и согласуются с требованиями заказчика при проектировании трубопроводных обвязок.
Механические свойства готовых труб контролируются на образцах, вырезанных из тела трубы после финишной термообработки. Для большинства марок стали нормируется предел текучести в диапазоне 325–490 МПа, временное сопротивление разрыву — 490–640 МПа. Относительное удлинение после разрыва составляет не менее 20–24% в зависимости от категории прочности. Ударная вязкость KCU при температуре –40 C должна быть не ниже 34 Дж/см, что подтверждает пригодность материала для северного исполнения.
Низколегированные стали, применяемые по данному ТУ, легируются марганцем, кремнием, ванадием и ниобием при ограниченном содержании углерода (не более 0,12–0,22% в зависимости от марки). Углеродный эквивалент CEV рассчитывается по формуле Пиркинга и для большинства исполнений не превышает 0,43–0,45%. Это гарантирует удовлетворительную свариваемость без предварительного подогрева для стенок до 20 мм, что критично при монтаже протяженных трубопроводов в полевых условиях.
Ограничение содержания серы до 0,010–0,015% и фосфора до 0,020–0,025% обеспечивает высокую стойкость против образования горячих трещин при сварке и улучшает деформируемость металла в процессе вальцовки. Для труб, предназначенных для транспортировки сред с сероводородом, дополнительно нормируется твердость по Виккерсу (не более 220 HV10), что снижает риск сульфидного растрескивания под напряжением.
Трубы по ТУ 14-159-1128-2008 востребованы при строительстве и ремонте технологических трубопроводов на объектах нефтегазодобычи, в системах сбора и подготовки продукции скважин, на компрессорных станциях и установках первичной переработки углеводородов. Изделия применяются для обвязки насосного и компрессорного оборудования, в системах заводнения пластов и при обустройстве кустовых площадок.
В энергетике данные трубы используются для изготовления элементов пароводяных трактов, питательных трубопроводов и обвязки котельного оборудования с рабочими параметрами среды до 450 C. В машиностроении прокат идет на производство гидроцилиндров, элементов грузоподъемных механизмов и несущих конструкций, испытывающих статические и динамические нагрузки.
| Диаметр, мм | Толщина стенки, мм | Марка стали | Предел текучести, МПа | Ударная вязкость KCU при –40 C, Дж/см |
|---|---|---|---|---|
| 57 | 4,0 | 09Г2С | 325 | 34 |
| 108 | 6,0 | 17Г1С | 345 | 39 |
| 219 | 12,0 | 13Г1С-У | 390 | 44 |
| 325 | 14,0 | 10Г2ФБ | 440 | 49 |
| 530 | 20,0 | 10Г2ФБ | 460 | 54 |
Каждая партия труб сопровождается сертификатом качества с указанием результатов приемо-сдаточных испытаний. В объем контроля входят: анализ химического состава плавки, испытания на растяжение при температуре 20 C, испытания на ударный изгиб образцов с острым надрезом при температуре –40 C, контроль геометрических размеров и качества поверхности. По требованию заказчика проводятся неразрушающие методы контроля — ультразвуковая дефектоскопия по всей длине трубы или гидравлические испытания пробным давлением.
Гидравлические испытания проводятся на каждом готовом изделии, если это оговорено в заказе. Величина пробного давления рассчитывается по формуле, учитывающей геометрические размеры трубы и нормативное значение предела текучести, и составляет от 15 до 40 МПа в зависимости от типоразмера. Для труб, предназначенных для работы при температурах ниже –40 C, дополнительно контролируется ударная вязкость на образцах с V-образным надрезом при температуре эксплуатации.
Технические условия распространяются на низколегированные стали марок 09Г2С, 17Г1С, 13Г1С-У, 10Г2ФБ и аналогичные с содержанием углерода не более 0,22%. Конкретная марка выбирается в зависимости от требуемой категории прочности и условий эксплуатации трубопровода.
Стандартное исполнение рассчитано на эксплуатацию при температуре до –40 C. По согласованию с изготовителем возможна поставка труб с контролем ударной вязкости при –60 C, что позволяет применять их в регионах с особо холодным климатом.
Для труб с толщиной стенки до 20 мм из сталей с углеродным эквивалентом до 0,45% предварительный подогрев не обязателен при температуре окружающего воздуха выше –10 C. При сварке в полевых условиях при отрицательных температурах рекомендуется подогрев стыка до 100–150 C.
По требованию заказчика выполняется ультразвуковой контроль основного металла по всей длине трубы, контроль сварных соединений (при наличии), а также гидравлические испытания пробным давлением. Для особо ответственных применений возможен дополнительный контроль методом магнитопорошковой дефектоскопии концевых участков.