


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


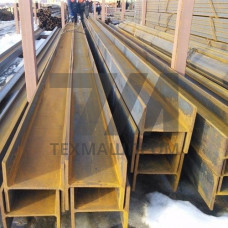
Низколегированные балки Ш1 09Г2С-12 — это горячекатаные двутавровые профили с параллельными гранями полок, изготовленные из стали марки 09Г2С с классом прочности 12 (временное сопротивление разрыву не менее 120 кгс/мм). Сочетание конструкционной прочности и хладостойкости делает этот прокат востребованным в несущих металлоконструкциях, работающих при знакопеременных нагрузках и низких температурах.
Сталь 09Г2С относится к группе низколегированных конструкционных сталей с содержанием углерода до 0,12%. Легирующие добавки — марганец (1,3–1,7%) и кремний (0,5–0,8%) — обеспечивают твердорастворное упрочнение ферритной матрицы без существенной потери пластичности. Балки Ш1 09Г2С-12 поставляются в термоупрочненном состоянии, что гарантирует стабильность механических свойств по длине профиля.
Ключевые характеристики проката:
Обозначение Ш1 указывает на первую серию ширины полки по ГОСТ 26020-83. Балки Ш1 09Г2С-12 выпускаются с высотой сечения от 100 до 400 мм. Параллельность внутренних граней полок упрощает монтаж фрикционных соединений на высокопрочных болтах и позволяет применять профиль без дополнительной механической обработки в узлах сопряжений.
| Номер профиля | Высота, мм | Ширина полки, мм | Толщина стенки, мм | Масса 1 м, кг |
|---|---|---|---|---|
| 20Ш1 | 200 | 100 | 5,6 | 21,3 |
| 25Ш1 | 250 | 125 | 6,0 | 28,9 |
| 30Ш1 | 300 | 150 | 6,5 | 36,7 |
| 35Ш1 | 350 | 175 | 7,0 | 49,4 |
Балки Ш1 09Г2С-12 применяются в качестве ригелей, прогонов и колонн в каркасных зданиях производственного назначения. Профиль востребован при строительстве ангаров, логистических комплексов, цехов металлургических предприятий. Повышенная хладостойкость позволяет использовать прокат в конструкциях, эксплуатируемых в климатических зонах с расчетной температурой до –50 C.
Типовые инженерные решения с применением балок Ш1 09Г2С-12:
Технология сварки балок Ш1 09Г2С-12 регламентируется требованиями к низколегированным сталям. Рекомендуемые сварочные материалы — электроды типа Э50А и флюсы для автоматической сварки, обеспечивающие прочность шва не ниже основного металла. Для предотвращения образования закалочных структур при толщине полки свыше 25 мм требуется предварительный подогрев до 100–150 C.
Приемочный контроль включает проверку геометрических размеров, отсутствия расслоений и плен, а также испытания на растяжение образцов, вырезанных из полки и стенки профиля. Каждая партия сопровождается сертификатом качества с указанием фактического химического состава и механических свойств.
Индекс 12 обозначает класс прочности с временным сопротивлением разрыву не менее 120 кгс/мм. Это достигается термическим упрочнением проката, тогда как балки 09Г2С без индекса поставляются в горячекатаном состоянии с нормативным сопротивлением около 460 МПа.
Сталь 09Г2С сохраняет ударную вязкость не ниже 34 Дж/см при –40 C, что позволяет применять профиль в конструкциях, эксплуатируемых при расчетной температуре до –50 C включительно.
Для балок толщиной до 25 мм отпуск после сварки не обязателен. При больших толщинах или высокой жесткости узла рекомендуется выдержка при 600–650 C для снятия остаточных напряжений.
Допускается ручная дуговая сварка покрытыми электродами, полуавтоматическая в среде CO, автоматическая под флюсом и аргонодуговая сварка неплавящимся электродом. Ограничений по способу сварки нет.