


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


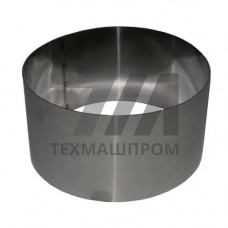
Обечайки 06ХН28МДТ — цилиндрические элементы корпусов аппаратов, изготовленные из стали аустенитного класса 06ХН28МДТ (аналог 904L, UNS N08904). Материал содержит 27–29 % никеля, 19–21 % хрома, 4–5 % молибдена и 1,2–2,0 % меди, что обеспечивает стойкость в серной, фосфорной и уксусной кислотах, а также в средах с повышенным содержанием хлоридов. Обечайки применяются при изготовлении реакторов, теплообменников, абсорберов, отпарных колонн и ёмкостного оборудования для нефтехимии, производства минеральных удобрений и целлюлозно-бумажной промышленности.
Обечайки изготавливаются методом вальцовки листового проката с последующей сваркой продольного шва. Толщина стенки — от 4 до 60 мм, диаметр — от 400 до 4000 мм, длина царги — до 6000 мм. Предел текучести при 20 C — не менее 220 МПа, временное сопротивление — 490–690 МПа, относительное удлинение — не менее 35 %. Рабочий диапазон температур — от –196 C до +400 C. Сварные соединения выполняются аргонодуговой сваркой с присадкой на никелевой основе (ERNiCrMo-3) или электродами типа ЭА-395/9.
| Параметр | Значение | Условия | Единица | Стандарт |
|---|---|---|---|---|
| Толщина стенки | 4–60 | вальцованный лист | мм | ГОСТ 5632 |
| Диаметр | 400–4000 | наружный | мм | ТУ 26-01 |
| Предел текучести | 220 | 20 C | МПа | ГОСТ 1497 |
| Рабочая температура | –196…+400 | длительная эксплуатация | C | ГОСТ 5949 |
| Скорость коррозии | 0,1 | HSO 50 %, 60 C | мм/год | ISO 3651 |
Вальцовка обечаек выполняется на трёхвалковых или четырёхвалковых листогибочных машинах с подогревом кромок при толщине свыше 30 мм. После сварки продольного шва проводится термообработка: аустенизация при 1050–1100 C с охлаждением в воде или на воздухе. Контроль качества включает ультразвуковую дефектоскопию швов, гидравлические испытания при давлении 1,5 от рабочего и стилоскопирование для подтверждения химсостава. Обечайки поставляются с обработанными фасками под сварку и паспортом с результатами механических испытаний.
Сталь 06ХН28МДТ содержит 27–29 % никеля и 4–5 % молибдена против 9–11 % никеля у 12Х18Н10Т. Это обеспечивает повышенную стойкость к серной и фосфорной кислотам, а также к питтинговой коррозии в хлоридсодержащих средах.
Длительная рабочая температура — до +400 C. При превышении этого порога наблюдается интенсивное выделение сигма-фазы, снижающее пластичность и коррозионную стойкость материала.
Используются электроды ЭА-395/9 или сварочная проволока ERNiCrMo-3 (типа 625) в среде аргона. Применение присадок на основе никеля предотвращает образование горячих трещин и обеспечивает коррозионную стойкость шва на уровне основного металла.
Да, после сварки продольного шва выполняется аустенизация при 1050–1100 C с последующим охлаждением. Это снимает остаточные напряжения и восстанавливает структуру аустенита после сварочного нагрева.