


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


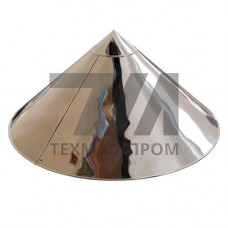
Оболочки конусные на емкости, изготовленные по ТУ 4937-002-61278130-2016, представляют собой переходные элементы корпусов сосудов и аппаратов, работающих под избыточным давлением или под вакуумом. Данные узлы применяются для сопряжения цилиндрических обечаек с днищами, штуцерами или трубопроводной арматурой, когда требуется плавное изменение диаметра корпуса с обеспечением прочностных характеристик, регламентированных техническими условиями.
Конструктивно конические оболочки характеризуются углом при вершине конуса, толщиной стенки и геометрическими размерами — диаметрами большего и меньшего оснований. По ТУ 4937-002-61278130-2016 изготавливаются как гладкие конические элементы, так и обечайки с отбортовкой, что расширяет область их применения в технологических линиях с агрессивными средами и высокими температурами.
Конические оболочки производятся методом вальцовки листового проката с последующей сваркой продольного шва. Для толстостенных аппаратов применяется горячая штамповка или вальцовка с нагревом, что позволяет достичь требуемого радиуса гиба без образования трещин и расслоений. Сварные соединения выполняются двусторонним швом с полным проваром, контролируются ультразвуковой дефектоскопией или радиографическим методом.
В зависимости от условий эксплуатации конические переходы могут поставляться в следующих исполнениях:
Для изготовления конических оболочек применяются низколегированные конструкционные стали, коррозионностойкие стали аустенитного класса, а также двухслойные стали с плакирующим слоем. Выбор материала определяется рабочими параметрами среды — температурой, давлением, химической активностью содержимого.
Основные требования к механическим свойствам металла регламентируются ТУ и исходным стандартом на прокат. Для углеродистых сталей типов 09Г2С, 16ГС, 20К гарантируется предел текучести не менее 245–325 МПа в зависимости от толщины стенки. Для коррозионностойких сталей 12Х18Н10Т, 10Х17Н13М2Т обеспечивается сочетание прочности и пластичности при температурах от –196 до 600 C.
| Толщина стенки, мм | Диаметр основания, мм | Угол конуса, | Метод контроля | Испытательное давление, МПа |
|---|---|---|---|---|
| 6–10 | 300–800 | 30–60 | УЗК + ГИ | 1,6 |
| 12–20 | 800–1600 | 45–90 | РГК + УЗК | 2,5 |
| 22–40 | 1600–3000 | 60–120 | РГК + ПВК | 4,0 |
Конические оболочки по ТУ 4937-002-61278130-2016 востребованы при производстве технологического оборудования для нефтегазовой отрасли, химической промышленности, энергетического машиностроения. Они используются в составе циклонов, бункеров, отстойников, реакторов, сепараторов и другого оборудования, где требуется организовать направленное движение потоков жидкости, газа или сыпучих материалов.
В системах пневмотранспорта конические переходы обеспечивают плавное сужение или расширение трубопроводного тракта, снижая гидравлическое сопротивление и предотвращая образование застойных зон. В аппаратах колонного типа конические элементы служат опорными узлами и распределительными камерами, воспринимая значительные осевые нагрузки от вышерасположенных масс.
Каждая партия конических оболочек проходит входной контроль металла, проверку геометрических параметров, испытания сварных соединений на герметичность. Гидравлические испытания проводятся пробным давлением, превышающим рабочее в 1,25 раза, с выдержкой под нагрузкой не менее 10 минут. По требованию заказчика выполняется контроль твердости, ферритной фазы в сварных швах аустенитных сталей, а также стилоскопирование основного металла.
Маркировка изделий наносится несмываемой краской и содержит номер плавки, клеймо ОТК, обозначение ТУ. На каждую оболочку оформляется паспорт с указанием фактических механических свойств, результатов неразрушающего контроля и схемы клеймения.
Допускаются продольные и кольцевые стыковые швы с полным проплавлением. Продольный шов располагается по образующей конуса, кольцевые — в зоне отбортовок. Катет угловых швов при приварке штуцеров определяется расчетом на прочность.
Технические условия распространяются на оболочки толщиной от 4 до 60 мм. Для толщин свыше 40 мм требуется индивидуальное согласование технологии изготовления и методов неразрушающего контроля с заказчиком.
Да, ТУ допускает применение двухслойных сталей с плакирующим слоем из коррозионностойкой стали толщиной 3–8 мм. Сварка плакирующего слоя выполняется электродами аустенитного класса с предварительной зачисткой кромок.
Отклонение по диаметру оснований не превышает 1% от номинального размера, но не более 10 мм. Отклонение угла конуса — 30 минут. Овальность в любом сечении не должна выводить диаметр за пределы поля допуска.