


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


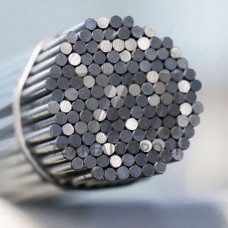
Оцинкованный пруток 30ХГСНМА — это горячекатаный или калиброванный сортовой прокат из высокопрочной конструкционной легированной стали марки 30ХГСНМА, подвергнутый процессу цинкования для обеспечения дополнительной коррозионной защиты. Сочетание легирующего комплекса (хром, кремний, никель, марганец, молибден) с цинковым покрытием формирует материал, предназначенный для ответственных элементов металлоконструкций и машиностроительных узлов, работающих в условиях повышенной влажности и умеренно агрессивных сред.
Сталь 30ХГСНМА относится к группе улучшаемых хромансилевых сталей с молибденом и никелем. После закалки и низкого отпуска материал демонстрирует высокий предел прочности (до 1600 МПа в зависимости от сечения) при сохранении достаточной пластичности. Молибден в составе обеспечивает прокаливаемость на глубину до 50 мм, что позволяет использовать пруток для изготовления высоконагруженных деталей с крупным сечением. Никель повышает вязкость и сопротивление хрупкому разрушению, что критично для работы при знакопеременных нагрузках.
Цинковое покрытие наносится методом горячего цинкования (толщина слоя 40–110 мкм) или гальванического цинкования (8–25 мкм). Горячецинковое покрытие формирует диффузионный слой Fe-Zn, обеспечивающий катодную защиту стали в местах механических повреждений. Гальваническое покрытие отличается более равномерной толщиной и применяется для калиброванного прутка с высокими требованиями к точности геометрии.
Пруток 30ХГСНМА поставляется в следующих исполнениях:
Химический состав стали 30ХГСНМА регламентируется нормативной документацией и включает: углерод 0,27–0,34%, кремний 0,90–1,20%, марганец 0,90–1,20%, хром 0,90–1,20%, никель 1,40–1,80%, молибден 0,20–0,30%. Содержание серы и фосфора ограничено 0,025% каждого элемента.
| Параметр | Значение для 20 мм | Значение для 60 мм | Значение для 100 мм | Метод контроля |
|---|---|---|---|---|
| Предел текучести, МПа | 1350–1450 | 1250–1350 | 1150–1250 | Растяжение по ГОСТ 1497 |
| Относительное удлинение, % | 9–11 | 8–10 | 7–9 | Растяжение по ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | 59–69 | 49–59 | 39–49 | Испытание на изгиб |
| Толщина горячего цинка, мкм | 55–85 | 70–100 | 85–110 | Магнитный толщиномер |
Оцинкованный пруток 30ХГСНМА востребован в отраслях, где сочетание механической прочности и коррозионной стойкости определяет ресурс оборудования:
Цинковое покрытие на прутке 30ХГСНМА выполняет функцию барьерной и протекторной защиты. При эксплуатации в атмосферных условиях со среднегодовой агрессивностью (категория С3 по ISO 12944) ресурс горячецинкового покрытия достигает 40–50 лет до первого ремонта. Для узлов трения, где цинковое покрытие недопустимо (например, в гидроцилиндрах с высоким давлением), применяется комбинированная схема: механическая обработка участка под уплотнение с последующим хромированием, при этом остальная поверхность сохраняет цинковую защиту.
Механическая обработка оцинкованного прутка 30ХГСНМА требует учета твердости покрытия. Твердость цинкового слоя составляет 50–70 HV, что ниже твердости основного металла (350–450 HB после улучшения), поэтому режущий инструмент из быстрорежущей стали или твердого сплава работает без существенного износа. При токарной обработке рекомендуется снимать цинковый слой в зоне резания с последующей защитой оголенного участка цинковым грунтом или цинкнаполненным составом.
Сварка оцинкованного прутка 30ХГСНМА выполняется с полным удалением покрытия в зоне шва на расстояние 20–30 мм от кромки. Испарение цинка при температуре дуги (906 C) приводит к образованию оксидов, ухудшающих качество сварного соединения. После сварки обязателен отпуск для снятия напряжений при 200–250 C в течение 2 часов. Восстановление защитного слоя в зоне сварки производится методом металлизации или термодиффузионного цинкования.
Для горячекатаного прутка диаметром до 50 мм оптимальная толщина горячего цинка составляет 55–85 мкм, для крупных сечений — 85–110 мкм. Гальваническое покрытие 8–25 мкм применяется для калиброванного прутка, где важна точность размеров.
Процесс горячего цинкования проходит при температуре 450–460 C, что ниже температуры отпуска стали (200–600 C). При корректном режиме погружения снижение предела прочности не превышает 2–3%, что находится в пределах допуска.
Сварка возможна после удаления цинка в зоне шва. Испарение цинка при сварке вызывает пористость и трещины в металле шва. После сварки требуется низкий отпуск и восстановление покрытия методом металлизации.
Ближайшие зарубежные аналоги — AISI 4340 (США), 36CrNiMo4 (ЕС), SNCM439 (Япония). Однако химический состав и требования к прокаливаемости могут отличаться, поэтому замена требует пересчета прочностных характеристик.