


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


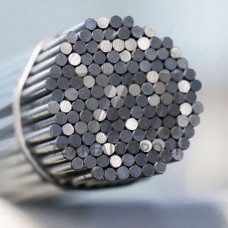
Оцинкованный пруток ХВГ — металлопродукция, сочетающая инструментальную легированную сталь ХВГ (аналог по ГОСТ 5950) с электролитическим или горячим цинковым покрытием. Сталь ХВГ содержит 0,9–1,05 % углерода, 0,9–1,2 % хрома, 1,2–1,6 % вольфрама и 0,9–1,2 % марганца, что обеспечивает высокую прокаливаемость и минимальное коробление при закалке. Цинковое покрытие наносится поверх калиброванного или горячекатаного прутка и выполняет барьерно-протекторную функцию: при нарушении целостности слоя цинк работает как анод, защищая основной металл от коррозии.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Диаметр прутка | 6–80 мм | Толщина покрытия | 8–40 мкм | ГОСТ 9.306 |
| Твёрдость (отожжённый) | 187–217 HB | Твёрдость (закалка) | 62–65 HRC | после отпуска 160–180 C |
| Предел прочности | 650–800 МПа | Относительное удлинение | 8–14 % | в отожжённом состоянии |
| Рабочая температура | –40…+200 C | Критическая точка Ac | 730–750 C | справочно |
Оцинкованный пруток ХВГ востребован в узлах, где одновременно требуется износостойкость инструментальной стали и коррозионная стойкость покрытия. Конкретные направления:
Цинковое покрытие на стали ХВГ наносится методами горячего цинкования (погружение в расплав 445–465 C) или гальваническим осаждением. При горячем цинковании необходимо учитывать возможный отпуск поверхностных слоёв: температура расплава ниже Ac, поэтому структурных превращений в основе не происходит, но при последующей закалке цинк выгорает и требует повторного нанесения. Гальваническое покрытие толщиной 8–15 мкм сохраняет геометрию прутка и применяется для точных деталей. Свариваемость ограничена из-за высокого содержания углерода — сварные соединения требуют подогрева 200–300 C и последующей термообработки.
Нет. При нагреве выше 400 C цинк испаряется и окисляется, поэтому закалку проводят до оцинковки либо покрытие наносят после термообработки и шлифовки.
Стандартно — 2–6 м в прутках, бухты до 200 кг при диаметре до 12 мм. Длина мерная или немерная по согласованию.
Да, после закалки до 62–65 HRC и отпуска при 160–180 C. Цинковое покрытие в этом случае наносится на готовый инструмент для защиты от коррозии при хранении и транспортировке.
ГОСТ 5950-2000 для инструментальной легированной стали. Требования к цинковому покрытию — ГОСТ 9.306 и ГОСТ 9.301.