


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


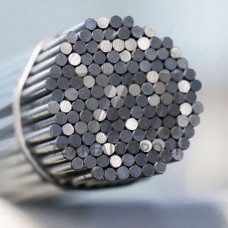
Оцинкованный пруток Р6М5К5 — это калиброванный или горячекатаный прокат из быстрорежущей стали с содержанием кобальта 5%, подвергнутый процессу горячего цинкования. Комбинация легированной основы и цинкового покрытия решает задачу защиты инструментальной заготовки от атмосферной и межоперационной коррозии при складировании, транспортировке и в процессе механической обработки. В отличие от обычного прутка Р6М5К5, оцинкованная версия обеспечивает сохранность геометрии и чистоты поверхности на всех этапах производственного цикла, что критично для изготовления металлорежущего инструмента с жесткими допусками.
Цинковое покрытие наносится методом горячего погружения в расплав цинка при температуре 450–460 C. Толщина слоя составляет 40–80 мкм и формирует диффузионную зону Fe-Zn, обеспечивающую высокую адгезию к подложке. Для быстрорежущих сталей, склонных к обезуглероживанию при нагреве, процесс цинкования требует предварительной подготовки: механической зачистки и флюсования, исключающих перегрев поверхностного слоя. После нанесения покрытия пруток не требует дополнительной термообработки, так как температура процесса ниже критической точки отпуска стали.
Важно учитывать, что цинковое покрытие не является финишным для готового инструмента — оно удаляется механически при шлифовании или точении заготовки. Поэтому оцинкованный пруток Р6М5К5 применяется преимущественно как заготовительный материал, где защита актуальна на этапах хранения и транспортировки между переделами.
Сталь Р6М5К5 относится к кобальтовой группе быстрорежущих сталей с повышенной красностойкостью. Базовый химический состав включает углерод 0.85–0.95%, вольфрам 5.5–6.5%, молибден 4.8–5.3%, ванадий 1.7–2.1%, кобальт 4.8–5.3%, хром 3.8–4.4%. Легирование кобальтом повышает температуру нагрева под закалку до 1220–1240 C, что обеспечивает твердость после отпуска 64–66 HRC и сохранение режущих свойств при нагреве до 620–640 C.
Цинковое покрытие не изменяет механические характеристики основного металла. Предел прочности прутка в состоянии поставки (после отжига) составляет 850–950 МПа, твердость — 241–269 HB. После полного цикла термической обработки инструмент приобретает эксплуатационные свойства, характерные для данной марки.
| Параметр | Значение для Р6М5К5 | Метод контроля | Типичное применение | Состояние поставки |
|---|---|---|---|---|
| Твердость после отпуска | 64–66 HRC | Роквелл | Фрезы концевые | После термообработки |
| Красностойкость | 620–640 C | Термический анализ | Протяжки | — |
| Толщина цинкового слоя | 40–80 мкм | Магнитный толщиномер | Заготовки хранения | Горячее цинкование |
| Твердость в поставке | 241–269 HB | Бринелль | Мехобработка | Отожженный |
Оцинкованный пруток Р6М5К5 поставляется в следующих исполнениях:
Длина поставляемых прутков — 2000–4000 мм, немерная с остатком не более 10% от партии. Кривизна калиброванного прутка не превышает 1 мм на 1000 мм длины. Оцинкованная поверхность не требует дополнительной консервации маслом, что упрощает входной контроль и складскую логистику.
Заготовки из оцинкованного прутка Р6М5К5 используются на предприятиях, выпускающих металлорежущий инструмент для обработки конструкционных и нержавеющих сталей, жаропрочных сплавов и титановых сплавов. Основные направления применения:
Цинковое покрытие особенно востребовано при длительном хранении заготовок на складах с нерегулируемой влажностью, а также при межцеховой транспортировке в условиях запыленности и перепадов температур. Слой цинка предотвращает появление точечной коррозии на полированных поверхностях калиброванного прутка, что исключает необходимость дополнительного шлифования перед заточкой инструмента.
При токарной обработке оцинкованного прутка Р6М5К5 необходимо учитывать абразивное действие цинкового слоя на режущую кромку твердосплавного инструмента. Рекомендуется снимать покрытие за первый проход с глубиной резания не менее толщины слоя. Скорость резания при черновой обработке отожженной стали составляет 25–35 м/мин твердосплавными пластинами, подача — 0.15–0.3 мм/об. Для сверления центровых отверстий применяются сверла из быстрорежущей стали с подачей 0.05–0.1 мм/об.
Шлифование оцинкованной поверхности требует применения охлаждающей жидкости для предотвращения засаливания круга цинковой пылью. После удаления покрытия обработка ведется в штатном режиме для стали Р6М5К5: шлифование электрокорундовыми кругами на керамической связке, затем доводка кругами на эльборовой связке для получения параметра шероховатости Ra 0.2–0.4 мкм.
Каждая партия оцинкованного прутка Р6М5К5 сопровождается сертификатом качества, подтверждающим соответствие химического состава требованиям ГОСТ 19265 (для быстрорежущей стали) и качество цинкового покрытия по ГОСТ 9.307. Входной контроль включает проверку твердости, толщины покрытия выборочно от каждой плавки, визуальный осмотр на отсутствие отслоений и наплывов цинка. Допускаются незначительные следы флюса, удаляемые механически без повреждения основного слоя.
Да, цинковое покрытие удаляется механически при шлифовании или точении заготовки до термической обработки. Нагрев оцинкованной заготовки до температур закалки 1220–1240 C недопустим, так как цинк расплавляется и вызывает жидкостную коррозию границ зерен стали.
Нет, процесс горячего цинкования при 450–460 C не изменяет структуру и прокаливаемость быстрорежущей стали. Температура процесса ниже критической точки Ac1, поэтому карбидная сетка и зерно остаются в исходном состоянии после отжига.
Стандартная длина составляет 2000–4000 мм. По согласованию с производителем возможна поставка прутков длиной до 6000 мм для горячекатаного исполнения диаметром свыше 50 мм.
Толщина покрытия контролируется магнитным толщиномером типа МТ-2010. Адгезия проверяется методом нанесения сетки царапин с последующим испытанием на отслаивание. Отсутствие пузырей и наплывов определяется визуально при 100% осмотре партии.