


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


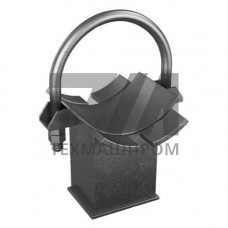
Однохомутовые неподвижные опоры, изготовленные из коррозионностойкой стали 12Х18Н10Т, представляют собой специализированные элементы трубопроводной арматуры, предназначенные для жесткой фиксации участков технологических линий, работающих в агрессивных средах и при повышенных температурах. Применение аустенитной хромоникелевой стали с титановой стабилизацией обеспечивает опорам стойкость к межкристаллитной коррозии и позволяет эксплуатировать их в условиях химических производств, пищевой промышленности и судостроения.
Однохомутовая неподвижная опора состоит из цельного хомута, охватывающего трубопровод по периметру, и приварной или прижимной пяты, передающей нагрузку на несущие конструкции. В отличие от подвижных опор, данное исполнение исключает осевые и радиальные перемещения трубопровода, что необходимо для компенсации температурных удлинений в расчетных точках трассы.
Материал 12Х18Н10Т — аустенитная сталь с содержанием хрома 17–19 %, никеля 9–11 % и титана до 0,8 %. Легирование титаном предотвращает выпадение карбидов по границам зерен при сварке, что критически важно для опор, привариваемых непосредственно к трубопроводу. Механические свойства стали:
Однохомутовые неподвижные опоры из 12Х18Н10Т востребованы на объектах, где углеродистые стали не обеспечивают требуемого ресурса из-за коррозионного воздействия среды. Основные сферы использования:
Опоры данного типа выпускаются под наружные диаметры труб от 25 до 630 мм. Толщина хомута и размеры опорной пяты рассчитываются исходя из максимальной осевой нагрузки, возникающей при температурных деформациях закрепленного участка. Для трубопроводов из нержавеющих сталей коэффициент линейного расширения выше, чем для углеродистых, что требует учета дополнительных усилий при проектировании опорных узлов.
| Наружный диаметр трубы, мм | Толщина хомута, мм | Ширина хомута, мм | Макс. осевая нагрузка, кН | Масса опоры, кг |
|---|---|---|---|---|
| 57 | 4 | 40 | 12 | 0,8 |
| 108 | 5 | 50 | 25 | 1,6 |
| 219 | 8 | 80 | 60 | 4,2 |
Фиксация опоры на трубопроводе выполняется сваркой хомута по образующей трубы либо стяжными болтами с последующей приваркой пяты к закладным конструкциям. При сварке стали 12Х18Н10Т необходимо применять электроды типа ЦЛ-11 или аналогичные с аустенитным наплавленным металлом. Зона термического влияния не требует последующей термообработки, что упрощает монтаж на действующих производствах.
Для трубопроводов, транспортирующих среды с температурой выше 300 C, рекомендуется выполнять предварительный подогрев свариваемых кромок до 100–150 C. После сварки поверхность в зоне шва зачищается и пассивируется для восстановления коррозионной стойкости.
Основное отличие — стойкость к коррозионному воздействию агрессивных сред и возможность работы при криогенных температурах до –196 C. Углеродистые опоры требуют защитных покрытий и не для пищевых и химических сред без дополнительной изоляции.
Технически возможно, но образуется гальваническая пара, ускоряющая коррозию углеродистой стали в зоне контакта. Рекомендуется использовать переходные втулки или полностью нержавеющий узел крепления.
Для стали 12Х18Н10Т длительная рабочая температура ограничена значением +600 C. При превышении этого порога наблюдается склонность к охрупчиванию сигма-фазой.
Нет, аустенитная сталь 12Х18Н10Т не склонна к закалке при охлаждении на воздухе. Послесварочная термообработка не требуется, что сокращает время монтажных работ.