


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


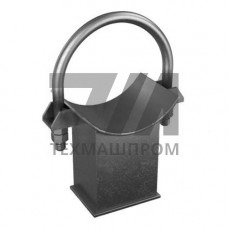
Однохомутовые скользящие опоры из стали марки 40ХМФА — это неподвижные и подвижные узлы крепления трубопроводов, в которых хомут выполнен как единая обечайка, охватывающая трубу по всей окружности. Материал 40ХМФА (хромомолибденованадиевая теплоустойчивая сталь) обеспечивает работу опор при температурах теплоносителя до 570–585 C, что делает их применимыми в системах с перегретым паром высокого давления. В отличие от двуххомутовых исполнений, однохомутовая конструкция снижает металлоёмкость узла и упрощает монтаж в стеснённых условиях тепловых камер.
Опоры данного типа изготавливают методом штамповки или сварки с последующей термической обработкой, обеспечивающей стабильность механических свойств при длительной эксплуатации. Хомут воспринимает вертикальные и боковые нагрузки, передавая их через скользящую подушку на опорную конструкцию. Ключевой параметр — коэффициент трения скольжения, который для пары «сталь 40ХМФА — стальная подкладка» составляет 0,15–0,30 в зависимости от наличия графитовой смазки.
| Параметр | Значение | Условие | Единица | Примечание |
|---|---|---|---|---|
| Номинальный диаметр трубы | 57–1420 | DN | мм | по ГОСТ 30753 |
| Рабочая температура | до 585 | длительная | C | теплоустойчивая сталь |
| Предел текучести | 590 | 20 C | МПа | после термообработки |
| Вертикальная нагрузка | до 250 | расчётная | кН | на одну опору |
| Ход перемещения | 200 | осевой | мм | компенсация температурных удлинений |
Сталь 40ХМФА содержит 0,38–0,45 % углерода, 0,8–1,1 % хрома, 0,5–0,7 % молибдена и 0,1–0,2 % ванадия. Такое легирование подавляет ползучесть при высоких температурах и сохраняет длительную прочность в течение 100 000 часов наработки. Для опор это критично: хомут не должен терять геометрию под действием постоянной нагрузки от веса трубопровода с изоляцией и теплоносителем.
Однохомутовые скользящие опоры 40ХМФА устанавливают на паропроводах энергоблоков, в системах промежуточного перегрева, на трубопроводах горячего водоснабжения с температурой выше 200 C, а также в технологических линиях нефтехимических установок. Типовые места монтажа — тепловые камеры, эстакады, внутрицеховые трассы котельных агрегатов.
При установке однохомутовой опоры необходимо обеспечить соосность хомута и трубы, чтобы избежать появления изгибающих моментов в сварном шве. Зазор между скользящей поверхностью и направляющей не должен превышать 2–3 мм. Периодический контроль включает осмотр на предмет коробления хомута, износа скользящей пары и состояния сварных соединений. При обнаружении деформации более 5 % от номинального диаметра опора подлежит замене.
Длительная рабочая температура не должна превышать 585 C. Кратковременные пики до 600 C допустимы без потери несущей способности, но требуют последующего контроля геометрии хомута.
Однохомутовая конструкция распределяет нагрузку по всей окружности трубы, что снижает локальные напряжения. Однако при больших диаметрах (свыше DN 800) предпочтительны двуххомутовые решения из-за сложности изготовления цельного хомута.
Для снижения коэффициента трения до 0,15 рекомендуется графитовая смазка. Без смазки коэффициент трения возрастает до 0,30, что увеличивает усилия на компенсаторы и опорные конструкции.
Швы подвергают визуально-измерительному контролю и ультразвуковой дефектоскопии. После сварки обязателен высокий отпуск при 720–750 C для снятия остаточных напряжений.