


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


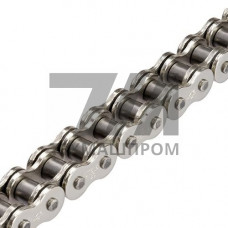
Однорядные роликовые цепи ГОСТ 13568-97 — это тягово-приводные элементы закрытого типа, предназначенные для передачи механической энергии в условиях значительных ударных нагрузок и абразивного износа. Норматив регламентирует геометрию втулочно-роликовых звеньев, шаг, диаметр роликов и разрушающую нагрузку, что обеспечивает взаимозаменяемость продукции различных производителей при проектировании цепных передач.
Конструкция звена включает наружные и внутренние пластины, втулки, ролики и валики. Ролики свободно вращаются на втулках, что снижает трение скольжения при зацеплении с зубьями звёздочек и уменьшает потери мощности. По сравнению с двух- и трёхрядными модификациями однорядные цепи демонстрируют меньшую массу погонного метра и упрощённый монтаж, что критично при ограниченном межосевом расстоянии и частом техническом обслуживании.
Стандарт устанавливает диапазон шагов от 8 до 114 мм, что перекрывает потребности от маломощных конвейеров до тяжёлых скребковых транспортёров. Разрушающая нагрузка для цепи с шагом 25,4 мм (ПР-25,4-60) составляет не менее 60 кН, а для шага 50,8 мм (ПР-50,8-227) — 227 кН. Твёрдость деталей после термообработки достигает 40–52 HRC для валиков и 38–45 HRC для пластин, что обеспечивает стойкость к контактным напряжениям.
Допуски на шаг регламентируются для двух классов точности — А и В. Класс А применяется в скоростных передачах с частотой вращения ведущей звёздочки до 1200 мин, класс В — в тихоходных механизмах с ударными нагрузками. Удлинение цепи в процессе эксплуатации не должно превышать 3 % от первоначальной длины, после чего требуется замена сегмента.
| Обозначение | Шаг, мм | Разрушающая нагрузка, кН | Масса 1 м, кг | Класс точности |
|---|---|---|---|---|
| ПР-12,7-18,2 | 12,7 | 18,2 | 0,75 | А |
| ПР-19,05-31,8 | 19,05 | 31,8 | 1,90 | А |
| ПР-25,4-60 | 25,4 | 60,0 | 2,60 | В |
| ПР-38,1-127 | 38,1 | 127,0 | 5,50 | В |
Пластины изготавливаются из конструкционной легированной стали 40Х с последующей закалкой и средним отпуском. Валики и втулки подвергаются цементации на глубину 0,3–0,8 мм с закалкой до твёрдости 58–62 HRC. Ролики производятся из стали 20Х с аналогичной химико-термической обработкой. Такая схема обеспечивает вязкую сердцевину, воспринимающую ударные импульсы, и твёрдый поверхностный слой, сопротивляющийся абразивному изнашиванию.
Для агрессивных сред и повышенной влажности допускается цинкование или кадмирование деталей по требованию заказчика. Антикоррозионное покрытие наносится после окончательной механической обработки и не влияет на посадочные размеры звеньев.
Эффективность работы цепной передачи определяется типом смазки. При скорости цепи до 4 м/с применяется периодическая ручная смазка, при 4–8 м/с — капельная, свыше 8 м/с — циркуляционная под давлением. Для открытых передач в запылённых цехах используются пластичные смазки типа Литол-24, для закрытых картеров — жидкие масла с вязкостью 100–150 мм/с при 40 C.
Рабочий диапазон температур составляет от –40 C до +150 C. При отрицательных температурах рекомендуется применять морозостойкие смазочные материалы, предотвращающие загустевание и потерю подвижности роликов. Для пищевой промышленности доступны исполнения с допуском на контакт с продуктами питания при использовании соответствующих смазок.
Подбор цепи выполняется по расчётной мощности и частоте вращения меньшей звёздочки. Необходимо учитывать коэффициент эксплуатации, зависящий от характера нагрузки, способа натяжения и условий окружающей среды. При монтаже следует обеспечить провисание ведомой ветви в пределах 1–2 % от межосевого расстояния, что компенсирует температурное расширение и износ шарниров.
Соединение концов цепи выполняется с помощью соединительных звеньев с пружинными шплинтами или шплинтами с шайбами. Для длинных контуров применяются переходные звенья, уменьшающие шаг на половину. Регулировка натяжения осуществляется перемещением вала или установкой натяжных звёздочек.
Основное различие — в геометрии пластин и допусках на шаг. ГОСТ 13568-97 предусматривает увеличенную толщину пластин для работы с ударными нагрузками, тогда как DIN 8187 ориентирован на высокоскоростные передачи с пониженным уровнем шума. Взаимозамена возможна только при согласовании посадочных размеров звёздочек.
Критерий — удлинение шага более 3 % от номинального. Измерение выполняется на участке из 10–12 звеньев при натянутой ветви. При превышении допуска цепь подлежит замене, так как дальнейшая эксплуатация приводит к ускоренному износу зубьев звёздочек и возможному соскакиванию.
Применяются пищевые смазки на основе синтетических масел с допуском NSF H1. Они не токсичны, не имеют запаха и обеспечивают стабильную работу в диапазоне температур от –20 C до +120 C. Замена смазки выполняется каждые 200–300 моточасов.
Сварка не допускается, так как термическое воздействие снижает твёрдость материала и провоцирует концентраторы напряжений. Ремонт выполняется заменой повреждённых звеньев с использованием соединительных элементов, соответствующих классу прочности исходной цепи.