


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


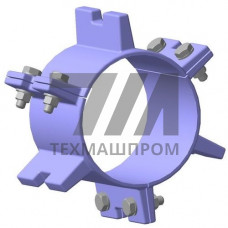
Опорно-центрирующие кольца ОЦК-530 — это специализированные монтажные элементы, предназначенные для фиксации взаимного положения труб при сварке стыков и обеспечения равномерного зазора по периметру соединения. Исполнение ОЦК-530 рассчитано на трубопроводы с наружным диаметром 530 мм, что соответствует типоразмеру труб 5308–12 мм, применяемых в магистральных и технологических сетях.
Конструкция кольца представляет собой разъемный или цельный обод с центрирующими элементами, которые обеспечивают соосность свариваемых кромок. В отличие от универсальных наружных центраторов, ОЦК-530 устанавливается непосредственно в зоне стыка и не требует демонтажа после завершения сварки — кольцо остается в полости трубопровода, выполняя функцию внутреннего усиливающего элемента. Это особенно важно при сварке корневого слоя шва, когда доступ к внутренней поверхности трубы ограничен.
Опорно-центрирующие кольца ОЦК-530 изготавливаются из низкоуглеродистой стали, что обеспечивает свариваемость без дополнительного подогрева и исключает образование хрупких структур в зоне термического влияния. Геометрические параметры кольца подобраны таким образом, чтобы компенсировать допуски на овальность труб и обеспечить гарантированный зазор 2–3 мм между внутренней поверхностью трубы и телом кольца.
Кольца ОЦК-530 применяются при строительстве и ремонте трубопроводов диаметром 530 мм, транспортирующих нефть, природный газ, воду и другие жидкие и газообразные среды. Они востребованы при прокладке магистральных нефтепроводов, газопроводов высокого давления, технологических обвязок компрессорных и насосных станций, а также при ремонте действующих сетей методом врезки катушек.
Применение опорно-центрирующих колец ОЦК-530 позволяет исключить трудоемкую операцию по установке наружных центраторов, которая требует участия двух-трех рабочих и занимает значительное время. Кольцо монтируется одним сварщиком за несколько минут, после чего стык готов к сварке корневого слоя. Это особенно актуально при работе в стесненных условиях — в траншеях, на эстакадах, в монтажных проемах, где применение громоздких наружных приспособлений затруднено или невозможно.
Дополнительным преимуществом является то, что кольцо выполняет функцию подкладного элемента, предотвращая протекание расплавленного металла в зазор при сварке корневого шва. Это позволяет выполнять сварку с гарантированным проплавлением кромок без риска образования прожогов и наплывов на внутренней поверхности трубы. После завершения сварки кольцо остается в трубопроводе, не создавая гидравлического сопротивления потоку и не требуя удаления.
| Параметр | Значение для ОЦК-530 | Метод контроля | Условия применения | Нормативный документ |
|---|---|---|---|---|
| Наружный диаметр, мм | 530 | Штангенциркуль | Трубы 5308–12 мм | ТУ 1469-001-… |
| Толщина металла, мм | 4–6 | Микрометр | Рабочее давление до 10 МПа | ТУ 1469-001-… |
| Ширина кольца, мм | 60–100 | Линейка | Все климатические зоны | ТУ 1469-001-… |
| Материал | Ст3, 09Г2С | Спектральный анализ | Температура эксплуатации –60…+60 C | ГОСТ 380, ГОСТ 19281 |
Установка опорно-центрирующего кольца ОЦК-530 выполняется в следующем порядке: кольцо вводится в торец одной из труб до упора, выравнивается по внутренней поверхности и фиксируется прихватками длиной 20–30 мм в трех-четырех точках. Затем вторая труба надвигается на кольцо до соприкосновения торцов, после чего производится сварка стыка. Прихватки выполняются электродами того же класса, что и основной шов, и не удаляются после сварки.
Сварка стыков с использованием ОЦК-530 может выполняться ручным дуговым методом (ММА), полуавтоматической сваркой в среде углекислого газа (MAG) или комбинированным способом. Корневой слой варится с обязательным проплавлением кромок, последующие слои — с перекрытием предыдущих на 30–50%. Контроль качества сварных соединений проводится в соответствии с требованиями СП 86.13330 и включает визуальный осмотр, измерительный контроль и, при необходимости, радиографический или ультразвуковой контроль.
Кольцо ОЦК-530 рассчитано на трубопроводы с наружным диаметром 530 мм и толщиной стенки 8–12 мм. Оно применяется при сварке стыков магистральных и технологических трубопроводов из углеродистых и низколегированных сталей.
Нет, опорно-центрирующее кольцо ОЦК-530 остается внутри трубопровода и выполняет функцию усиливающего элемента. Его наличие не создает гидравлического сопротивления и не влияет на транспортируемую среду.
Кольцо позволяет выполнять сварку ручным дуговым методом (ММА), полуавтоматической сваркой в среде защитного газа (MAG) и комбинированными способами. Корневой слой варится с гарантированным проплавлением кромок.
Кольцо монтируется одним сварщиком за несколько минут, не требует громоздкого оборудования и обеспечивает стабильный зазор по всему периметру стыка. Это особенно важно при работе в траншеях и на эстакадах.