


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


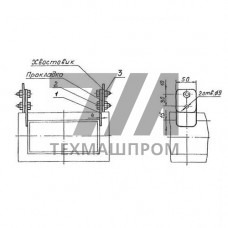
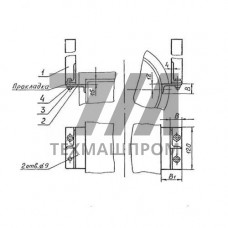
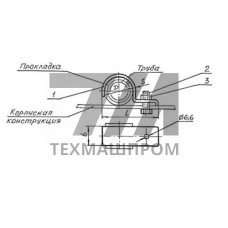
Опорно-подвесная система трубопроводов 10Х17Н13М2Т — это комплекс несущих элементов (опор, подвесов, траверс, хомутов, тяг, кронштейнов), изготовленных из коррозионностойкой аустенитной стали марки 10Х17Н13М2Т по ГОСТ 5632. Данная марка соответствует международному аналогу AISI 316Ti и содержит молибден (2–3 %) и титан (до 0,8 %) для стабилизации структуры против межкристаллитной коррозии. Системы применяются в условиях агрессивных сред, повышенных температур и знакопеременных нагрузок, где углеродистые и низколегированные стали непригодны.
Материал опор и подвесов обеспечивает работоспособность в диапазоне температур от –196 C до +600 C. Предел текучести при 20 C — не менее 196 МПа, временное сопротивление — 510 МПа. Титан связывает углерод в карбиды TiC, что исключает сенсибилизацию сварных швов при нагреве до 600 C. Это критично для опорных узлов, работающих в зонах термического влияния сварки.
| Параметр | Значение | Условия | Единица | Стандарт |
|---|---|---|---|---|
| Плотность | 7,9 | 20 C | г/см | ГОСТ 5632 |
| Предел текучести | 196 | 20 C | МПа | ГОСТ 5949 |
| Относительное удлинение | 40 | 20 C | % | ГОСТ 5949 |
| Рабочая температура | –196…+600 | длительно | C | ГОСТ 5632 |
| Скорость коррозии | 0,01 | в 3 % HCl | мм/год | ГОСТ 9.912 |
Системы востребованы в нефтегазопереработке, химическом синтезе, целлюлозно-бумажном производстве, атомной энергетике. Конкретные узлы: обвязка реакторов гидрокрекинга, трубопроводы подачи серной и фосфорной кислот, пароперегреватели котлов-утилизаторов, системы охлаждения на АЭС с реакторами ВВЭР. В пищевой промышленности — линии CIP-мойки с агрессивными щелочами при 80–90 C.
Сварка опорных элементов выполняется электродами ОЗЛ-6 или аргонодуговым способом с присадочной проволокой Св-04Х19Н11М3. После сварки обязательна зачистка и пассивация швов. Не допускается контакт с цинковыми покрытиями при температуре выше 300 C — риск жидкостного охрупчивания. Контроль состояния системы проводится методом визуально-измерительного контроля и ультразвуковой толщинометрии не реже 1 раза в 4 года.
Наличие 2–3 % молибдена повышает стойкость к хлоридной коррозии и питтингу. Титан стабилизирует структуру, предотвращая межкристаллитную коррозию сварных швов при 400–600 C.
Стандартные пружинные подвесы рассчитаны на нагрузку от 0,5 до 25 кН. Для тяжелых участков применяют траверсы с распределением нагрузки на несколько тяг.
Да, сталь сохраняет ударную вязкость KCU 0,5 МДж/м при криогенных температурах, что подтверждено испытаниями по ГОСТ 9454.
В агрессивных средах — ежегодно с контролем толщины элементов. В нейтральных условиях — не реже 1 раза в 4 года согласно требованиям промышленной безопасности.