


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


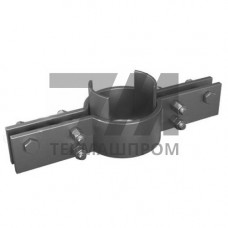
Опорно-подвесная система трубопроводов Л8-173.000 — унифицированный комплект крепёжных элементов, предназначенный для восприятия вертикальных и горизонтальных нагрузок от технологических трубопроводов с условным проходом DN 15–400 мм. Система применяется при надземной прокладке трубопроводов на эстакадах, в производственных цехах, насосных станциях и тепловых пунктах. Конструкция обеспечивает нормируемое перемещение трубопровода при температурном удлинении без передачи изгибающих моментов на патрубки оборудования.
Система Л8-173.000 включает опорные и подвесные узлы, объединённые единой координационной сеткой присоединительных размеров. Основные элементы изготовлены из углеродистой стали марок Ст3сп5 и 09Г2С по ГОСТ 14637, что обеспечивает работоспособность в диапазоне температур от –40 C до +350 C в зависимости от исполнения.
| Параметр | Значение | Единица | Условия | Стандарт |
|---|---|---|---|---|
| Условный проход DN | 15–400 | мм | Номинальный | ГОСТ 28338 |
| Рабочее давление | до 4,0 | МПа | При +200 C | ГОСТ 356 |
| Температура среды | –40…+350 | C | Сталь 09Г2С | ГОСТ 14637 |
| Вертикальная нагрузка | до 25 | кН | На один узел | — |
| Ход пружины | 20–120 | мм | Регулируемый | — |
| Класс точности | 5 | % | По усилию | — |
Опорно-подвесная система Л8-173.000 устанавливается на технологических трубопроводах нефтеперерабатывающих установок, в системах оборотного водоснабжения металлургических производств, на паропроводах котельных агрегатов и в трубопроводных обвязках центробежных насосов. В компрессорных станциях система используется для крепления нагнетательных коллекторов, работающих с вибрационными нагрузками.
При монтаже в условиях ограниченного пространства применяются направляющие опоры, ограничивающие поперечные смещения трубопровода. Для участков с высокими температурными деформациями предусматриваются пружинные подвески с предварительным поджатием, компенсирующие вертикальные перемещения до 120 мм.
Система рассчитана на восприятие нагрузок от трубопроводов с теплоносителем и технологическими средами при надземной прокладке. Монтаж выполняется с использованием сварных и болтовых соединений. Регулировка пружинных подвесок производится после заполнения трубопровода рабочей средой и выхода на рабочий температурный режим. Контроль усилия осуществляется динамометром с точностью 5 %.
Система охватывает трубопроводы с условным проходом от DN 15 до DN 400 мм включительно. Для каждого типоразмера предусмотрен соответствующий комплект хомутов, тяг и опорных элементов.
В исполнении из стали 09Г2С система работоспособна в диапазоне от –40 C до +350 C. Для пониженных температур до –60 C применяются специальные исполнения с ударной вязкостью не менее 34 Дж/см при –60 C.
Пружинные подвески с ходом 20–120 мм обеспечивают компенсацию вертикальных деформаций. Предварительное поджатие пружин настраивается под расчётную нагрузку с точностью 5 %.
Стандартное исполнение предусматривает горячее цинкование толщиной 60–80 мкм. Для агрессивных сред доступны варианты с порошковой окраской или комбинированным покрытием.