


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


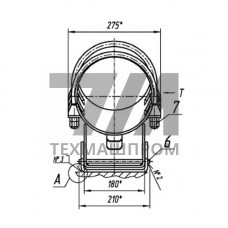
Опора ТПР ТПР7.35000-03 — регулируемая установочная деталь, применяемая в сборочных приспособлениях, станочных приспособлениях и контрольных стендах для базирования заготовок по необработанным или предварительно обработанным поверхностям. Изделие относится к группе опор с торцевым креплением и обеспечивает фиксацию положения детали в трёх координатных направлениях при выполнении механообработки на фрезерных, сверлильных и расточных станках.
Конструкция опоры ТПР7.35000-03 предусматривает наличие резьбового хвостовика и опорной пяты с плоской рабочей поверхностью. Регулировка по высоте осуществляется ввинчиванием корпуса в гнездо приспособления с последующей контрацией. Точность установки определяется шагом резьбы и классом обработки сопрягаемых поверхностей. Твёрдость рабочих элементов после термообработки составляет 40–45 HRC, что обеспечивает устойчивость к контактным нагрузкам при зажиме заготовок.
Опора ТПР7.35000-03 изготавливается из конструкционной легированной стали с последующей цементацией и закалкой. Рабочая поверхность пяты шлифуется до параметра шероховатости Ra 0,8 мкм, что снижает риск повреждения базовых поверхностей заготовки и повышает стабильность базирования. Резьбовая часть выполняется по классу точности 6H/6g, обеспечивающему плавное регулирование без люфтов.
В отличие от нерегулируемых опор, ТПР7.35000-03 позволяет компенсировать отклонения размеров базовых поверхностей в пределах хода регулировки. Это особенно актуально при работе с литыми заготовками, поковками и сварными конструкциями, где припуски на обработку колеблются в широких пределах. Применение регулируемых опор сокращает время наладки приспособлений при переходе на новую партию деталей.
Опоры ТПР ТПР7.35000-03 используются в следующих типах оснастки и оборудования:
При установке опор в корпус приспособления рекомендуется обеспечивать выступание рабочей поверхности над плоскостью плиты на 3–5 мм для гарантированного контакта с базой заготовки. Монтаж выполняется с применением динамометрического ключа для контроля момента затяжки контращего элемента.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Диаметр опорной пяты | 18 | мм | штангенциркуль | плоская рабочая поверхность |
| Резьба хвостовика | M121,5 | — | резьбовой калибр | шаг метрический |
| Ход регулировки | 10 | мм | линейка | в пределах резьбовой части |
| Твёрдость рабочей поверхности | 40–45 | HRC | твердомер | после цементации |
| Шероховатость пяты | Ra 0,8 | мкм | профилометр | шлифование |
| Масса | 0,12 | кг | весы | справочно |
Опоры ТПР7.35000-03 рассчитаны на работу в условиях нормальной температуры производственных помещений без воздействия агрессивных сред. Допустимая статическая нагрузка на одну опору — до 8 кН при условии равномерного распределения усилия по рабочей поверхности. При динамических нагрузках, возникающих при фрезеровании с ударными импульсами, рекомендуется устанавливать не менее четырёх опор на заготовку для снижения удельного давления.
Не допускается применение опор для базирования деталей с нагретыми поверхностями выше +150 C, так как это приводит к отпуску закалённого слоя и снижению твёрдости. При работе в запылённой среде (шлифовальные участки, литейные цеха) необходимо предусматривать защиту резьбовой части от абразивных частиц.
ТПР7.35000-03 имеет резьбовой хвостовик, позволяющий изменять высоту установки в пределах 10 мм. Нерегулируемые опоры фиксируются жёстко и не компенсируют колебания припусков на базовых поверхностях заготовок.
Момент затяжки контращего элемента — 25–30 Нм. Превышение указанного значения может вызвать деформацию корпуса приспособления или срыв резьбы.
Да, шлифованная пята с Ra 0,8 мкм не повреждает обработанные поверхности. Однако для ответственных операций с высокими требованиями к точности рекомендуется применять опоры с твердосплавной вставкой.
При интенсивной работе (более 500 циклов загрузки в смену) рекомендуется осмотр опор каждые 40–60 часов работы. Проверяется отсутствие выкрашивания рабочей поверхности и люфта в резьбовом соединении.