


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


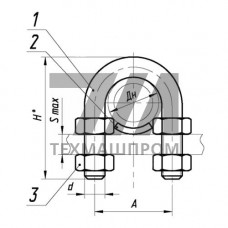
Опоры ТПР.10.14(1).00.000 и ТПР.10.14(1)000-11 представляют собой специализированные несущие элементы, применяемые в составе трубопроводных систем и технологического оборудования. Данные позиции относятся к категории неподвижных опор, обеспечивающих фиксацию трубопровода в заданном положении и воспринимающих нагрузки от собственного веса, термических деформаций и внутреннего давления рабочей среды.
Конструктивным отличием исполнения ТПР.10.14(1)000-11 является наличие усиленного крепежного узла, рассчитанного на повышенные монтажные нагрузки. Опоры данного типоразмера ориентированы на работу в составе магистральных и технологических трубопроводов с температурой рабочей среды до 300 C при давлении до 2,5 МПа. Применяемый материал — низколегированная конструкционная сталь, обеспечивающая стабильность геометрических параметров при циклических тепловых нагрузках.
Опоры ТПР.10.14(1).00.000 и ТПР.10.14(1)000-11 характеризуются следующими эксплуатационными показателями:
| Параметр | ТПР.10.14(1).00.000 | ТПР.10.14(1)000-11 | Метод контроля | Норматив |
|---|---|---|---|---|
| Расчетная нагрузка, кН | 32 | 40 | Испытание на стенде | ТУ 1469-001 |
| Диаметр трубопровода, мм | 57–108 | 108–159 | Обмер | ГОСТ 10704 |
| Толщина опорной плиты, мм | 10 | 12 | Штангенциркуль | Чертеж |
| Масса, кг | 8,4 | 11,2 | Взвешивание | ТУ |
Опоры ТПР.10.14(1).00.000 и ТПР.10.14(1)000-11 востребованы при прокладке технологических трубопроводов на объектах нефтегазовой отрасли, в системах теплоснабжения, на насосных станциях и компрессорных установках. Они устанавливаются на эстакадах, в каналах и на строительных конструкциях для фиксации прямолинейных участков и компенсации термических удлинений.
Исполнение 000-11 с усиленным крепежом применяется на участках с повышенной вибрационной нагрузкой — в обвязке насосных агрегатов, на всасывающих и нагнетательных линиях, где требуется повышенная жесткость узла крепления. Опоры обеспечивают равномерное распределение напряжений в зоне контакта с трубой, исключая локальные деформации стенки.
Установка опор ТПР.10.14(1).00.000 и ТПР.10.14(1)000-11 выполняется в соответствии с проектной документацией и требованиями СП 74.13330. При монтаже необходимо обеспечить соосность опорных поверхностей и исключить перекосы, способные вызвать дополнительные изгибающие моменты. Приварные исполнения требуют предварительной зачистки зоны сварки и контроля качества швов неразрушающими методами.
Для болтовых соединений применяются крепежные изделия класса прочности не ниже 8.8 с обязательной постановкой пружинных шайб. Рекомендуемый момент затяжки — 120–150 Нм. После завершения монтажа выполняется контроль положения опоры относительно оси трубопровода с допуском 3 мм.
Исполнение 000-11 имеет усиленную опорную плиту увеличенной толщины и рассчитано на больший диапазон диаметров трубопровода — до 159 мм, а также на повышенную расчетную нагрузку до 40 кН.
Опоры применяются для стальных трубопроводов диаметром 57–159 мм с температурой рабочей среды до 300 C, транспортирующих жидкие и газообразные среды, включая пар и горячую воду.
Перед приваркой опоры необходимо зачистить зону контакта до металлического блеска, удалить окалину, масляные загрязнения и влагу. Для болтовых соединений достаточно очистить резьбовые отверстия от консервационной смазки.
Изготовление и приемка выполняются по ТУ 1469-001, действующим на предприятии-изготовителе. Контроль сварных швов — по ГОСТ 3242, геометрических параметров — по ГОСТ 26433.2.