


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


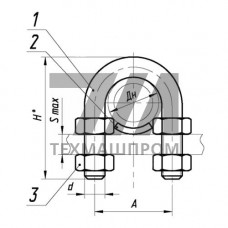
Опоры ТПР.10.14(1).00.000 и ТПР.10.14(1)000-16 представляют собой специализированные несущие элементы, разработанные для фиксации и позиционирования технологического оборудования в составе промышленных линий. Данные позиции относятся к категории регулируемых опор с резьбовым механизмом вертикального перемещения, что обеспечивает точную настройку уровня установки в диапазоне рабочих нагрузок.
Конструктивным отличием исполнения ТПР.10.14(1)000-16 является укороченный ход регулировки относительно базовой версии .00.000, что определяет их применение в узлах с ограниченным монтажным пространством. Обе модификации изготавливаются из конструкционной стали с защитным покрытием, обеспечивающим коррозионную стойкость при эксплуатации в цеховых условиях с повышенной влажностью.
Опоры ТПР.10.14(1).00.000 и ТПР.10.14(1)000-16 рассчитаны на восприятие статических и динамических нагрузок, возникающих при работе вибрационного оборудования, конвейерных систем и металлорежущих станков. Резьбовая пара выполнена по классу точности 8G/8H, что обеспечивает стабильность усилия затяжки и исключает самопроизвольное ослабление под воздействием вибрации.
Опоры ТПР.10.14(1).00.000 и ТПР.10.14(1)000-16 востребованы при монтаже насосных агрегатов, компрессорных установок, дозаторов и упаковочных машин. Регулировочный винт позволяет компенсировать отклонения плоскости основания до 12 мм без применения дополнительных прокладок, что сокращает время пусконаладочных работ.
В составе автоматизированных линий опоры применяются для выравнивания станин рольгангов, приводных станций и промежуточных опор ленточных конвейеров. Исполнение 000-16 с уменьшенной высотой подходит для установки в стеснённых условиях — под рамами оборудования с нижним расположением приводов.
| Параметр | ТПР.10.14(1).00.000 | ТПР.10.14(1)000-16 | Метод контроля | Норматив |
|---|---|---|---|---|
| Высота, мм | 120 | 96 | Штангенциркуль ШЦ-I | 1,0 |
| Ход регулировки, мм | 25 | 16 | Индикатор ИЧ-10 | 0,5 |
| Диаметр опорной плиты, мм | 80 | 80 | Линейка Л-300 | 0,8 |
| Резьба | M161,5 | M161,5 | Калибр-пробка | 8G |
| Масса, кг | 1,85 | 1,62 | Весы ВСЛ-5 | 0,05 |
Крепление опор к основанию выполняется анкерными болтами через отверстия в опорной плите. Для распределения нагрузки на бетонный пол рекомендуется установка опор на стальные подкладные пластины толщиной 8–10 мм. При монтаже на виброизолирующие фундаменты допускается применение резиновых прокладок между плитой опоры и основанием.
Опоры ТПР.10.14(1).00.000 и ТПР.10.14(1)000-16 сохраняют работоспособность при воздействии минеральных масел, смазочно-охлаждающих жидкостей и слабых растворов щелочей. Не допускается эксплуатация в среде с концентрацией кислот выше 5% и при температуре, превышающей +80 C, вследствие снижения несущей способности резьбового соединения.
Исполнение 000-16 имеет уменьшенную высоту корпуса (96 мм против 120 мм) и сокращённый ход регулировки (16 мм против 25 мм). Это позволяет применять его в узлах с ограниченным вертикальным пространством, сохраняя ту же несущую способность 16 кН.
Применяется метрическая резьба M161,5 с классом точности 8G. Мелкий шаг обеспечивает плавную регулировку высоты и повышенную стойкость к вибрационным нагрузкам.
Стандартное горячее цинкование толщиной 45–60 мкм обеспечивает защиту в течение 8–10 лет при относительной влажности до 80%. Для агрессивных сред с химически активными испарениями рекомендуется дополнительное лакокрасочное покрытие.
Регулировка выполняется вращением корпуса опоры относительно резьбового стержня. После достижения требуемого уровня положение фиксируется контргайкой с моментом затяжки 45–55 Нм.