


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


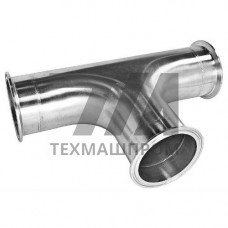
Оснащенные тройники AISI 304L представляют собой фитинги для бесфланцевого соединения трубопроводов, в которых конструктивно объединены корпус тройника и присоединительные элементы (резьбовые или под приварку). Исполнение из стали AISI 304L (аналог 03Х18Н11) обеспечивает повышенную стойкость к межкристаллитной коррозии за счет сниженного содержания углерода (0,03%). Это делает данные фитинги пригодными для эксплуатации в средах с агрессивными компонентами и при температурах до 400 C без потери коррозионной стойкости в зоне термического влияния сварных швов.
Оснащенные тройники AISI 304L выпускаются в двух основных конфигурациях: с внутренней резьбой по ГОСТ 6357 (трубная цилиндрическая) или с гладкими концами под стыковую сварку. Резьбовые исполнения оснащаются уплотнительными кольцами из PTFE или FKM, что обеспечивает герметичность соединения при рабочих давлениях до 16 МПа (PN 160). Сварные модификации поставляются с фаской под сварку, соответствующей требованиям ASME B16.25, что упрощает подготовку кромок при монтаже.
Материал AISI 304L характеризуется следующими механическими показателями:
Тройники AISI 304L востребованы при строительстве и реконструкции технологических трубопроводов в следующих отраслях:
Благодаря низкому содержанию углерода, оснащенные тройники AISI 304L сохраняют коррозионную стойкость после сварки без дополнительной термической обработки. Это критично для трубопроводов, работающих в средах с хлоридами (до 200 ppm) и в условиях периодического увлажнения.
| Условный проход, DN | Наружный диаметр, мм | Толщина стенки, мм | Рабочее давление, МПа | Тип присоединения |
|---|---|---|---|---|
| 15 | 21,3 | 2,0 | 16,0 | резьба G1/2" |
| 25 | 33,4 | 2,6 | 16,0 | резьба G1" |
| 50 | 60,3 | 3,2 | 10,0 | под сварку |
Изготовление оснащенных тройников AISI 304L регламентируется требованиями ГОСТ 17378-2001 (для сварных фитингов) и ГОСТ 8946-75 (для резьбовых соединительных частей). Контроль герметичности проводится пневматическим методом при давлении 1,5 от рабочего, гидравлические испытания — при 1,25 от номинального давления. Каждая партия сопровождается сертификатом качества с указанием химического состава и результатов механических испытаний.
Сниженное содержание углерода (0,03% против 0,08%) исключает выпадение карбидов хрома по границам зерен при сварке, что предотвращает межкристаллитную коррозию в зоне термического влияния. Для трубопроводов сварной сборки это критично при контакте с кислыми средами.
Стандартно используются кольца из PTFE (тефлон) для сред с pH 0–14 и температурой до 260 C, либо FKM (фторкаучук) для нефтепродуктов и сред с температурой до 200 C. Выбор определяется условиями эксплуатации и агрессивностью транспортируемой среды.
При концентрации хлоридов до 200 ppm и температуре не выше 40 C — да, при условии отсутствия застойных зон. Для постоянного контакта с морской водой рекомендуется применять молибденсодержащие стали типа AISI 316L.
Предпочтителен аргонодуговой метод TIG с присадочной проволокой ER308L. Допустима также сварка MMA электродами E308L-16. Требуется защита обратной стороны шва аргоном для предотвращения образования окалины и сохранения коррозионной стойкости.