


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


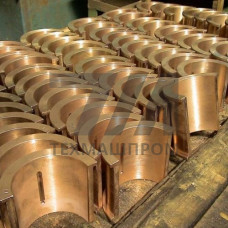
БрА10Ж3Мц2 — безоловянная алюминиево-железо-марганцевая бронза, выплавляемая по ГОСТ 18175-78 и поставляемая в виде отливок по ГОСТ 493-79. Химический состав: медь — основа, алюминий — 9,0–11,0 %, железо — 2,0–4,0 %, марганец — 1,5–3,0 %. Сплав относится к литейным бронзам, не содержит олова и цинка в качестве легирующих добавок, что определяет его экономичность и стабильность свойств при серийном литье.
После кристаллизации формируется гетерогенная структура: -твердый раствор меди с включениями интерметаллидных фаз FeAl и MnAl. Железо и марганец совместно подавляют рост зерна, повышают жаропрочность и износостойкость. Сплав сохраняет работоспособность при нагреве до 250–300 C, а кратковременно — до 400 C. Усадка составляет 1,4–1,8 %, что учитывается при проектировании литниково-питающих систем.
| Показатель | Значение | Условия испытаний | Метод контроля | Примечание |
|---|---|---|---|---|
| Предел прочности в | 490 МПа | литье в кокиль | ГОСТ 1497 | зависит от толщины стенки |
| Предел текучести 0,2 | 200 МПа | 20 C | ГОСТ 1497 | — |
| Относительное удлинение | 12 % | 20 C | ГОСТ 1497 | для отливок в песок |
| Твердость HB | 100–140 | 20 C | ГОСТ 9012 | после литья |
| Плотность | 7,5–7,6 г/см | 20 C | ГОСТ 8.024 | — |
| Теплопроводность | 50–60 Вт/(мК) | 20–200 C | стационарный метод | снижается с ростом температуры |
БрА10Ж3Мц2 применяется для литья в песчаные формы, кокиль, центробежного и непрерывного литья. Температура заливки — 1080–1150 C в зависимости от толщины стенки. Расплав раскисляется фосфористой медью (0,05–0,1 % P) перед заливкой. Для снятия литейных напряжений и повышения пластичности проводится отжиг при 600–650 C с выдержкой 2–4 ч и охлаждением на воздухе. Упрочняющая термообработка (закалка + старение) для этой марки не применяется — свойства формируются в литом состоянии.
Сплав устойчив в морской воде, растворах серной и фосфорной кислот умеренной концентрации, но не рекомендуется для сред с аммиаком и хлоридами при высоких температурах из-за склонности к коррозионному растрескиванию. Предельная рабочая температура длительной эксплуатации — 250 C. При содержании алюминия выше 11 % возрастает хрупкость, поэтому состав строго контролируется по ГОСТ 18175-78.
БрА10Ж3Мц2 содержит марганец 1,5–3,0 % и алюминий 9,0–11,0 %, что повышает жаропрочность и коррозионную стойкость по сравнению с БрА9Ж3Л. Марганец улучшает литейные свойства и стабильность структуры при нагреве.
Применяется только отжиг при 600–650 C для снятия внутренних напряжений. Упрочняющая закалка и старение для этой марки не используются — механические свойства обеспечиваются литой структурой.
Температура заливки составляет 1080–1150 C. Для тонкостенных отливок берут верхний предел, для толстостенных — нижний, чтобы избежать горячих трещин и усадочной пористости.
Сварка возможна аргонодуговым способом с использованием присадочного материала на основе меди. Однако из-за гетерогенной структуры и риска образования трещин сварные соединения требуют последующего отжига и контроля.