


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


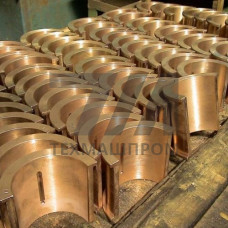
БрА9Ж3 — алюминиево-железистая бронза, выплавляемая по ГОСТ 18175-78 и поставляемая в виде отливок по ГОСТ 493-79. Сплав содержит 8–10 % алюминия и 2–4 % железа, остальное — медь. Отливки БрА9Ж3 формируют литьём в кокиль, песчаные формы, центробежным и непрерывным способом. Структура — -твёрдый раствор с включениями железоалюминиевой фазы FeAl, обеспечивающей дисперсионное упрочнение.
| Параметр | Значение | Условия | Метод контроля | Стандарт |
|---|---|---|---|---|
| Плотность | 7,5–7,6 г/см | 20 C | Гидростатическое взвешивание | ГОСТ 18175-78 |
| Предел прочности в | 550 МПа | литьё в кокиль | Растяжение | ГОСТ 1497-84 |
| Предел текучести 0,2 | 200 МПа | литьё в кокиль | Растяжение | ГОСТ 1497-84 |
| Твёрдость HB | 100–130 | без термообработки | Бринелль | ГОСТ 9012-59 |
| Температура плавления | 1040–1060 C | ликвидус | ДТА | — |
| Рабочая температура | до 250 C | длительная эксплуатация | — | — |
Отливки БрА9Ж3 обладают высокой коррозионной стойкостью в морской воде, растворах солей и органических кислотах. Железо тормозит рост зерна при кристаллизации, повышая плотность отливки и снижая пористость. Сплав устойчив к кавитационной эрозии, что критично для деталей насосного оборудования. Коэффициент трения без смазки — 0,12–0,18, что позволяет применять отливки в узлах скольжения при ограниченной подаче смазочного материала.
Заливка расплава ведётся при 1120–1180 C. Для снятия литейных напряжений отливки отжигают при 550–600 C с выдержкой 2–4 ч и медленным охлаждением. Закалка с 920–950 C в воду с последующим отпуском при 250–300 C повышает твёрдость до HB 160–180, но снижает пластичность. Механическая обработка возможна твердосплавным инструментом; скорость резания — 80–120 м/мин без СОЖ.
Длительная эксплуатация — до 250 C. Кратковременно допустим нагрев до 300 C без потери прочностных характеристик.
БрА9Ж3 содержит 8–10 % алюминия, БрА10Ж3 — 9–11 %. Второй сплав имеет более высокую твёрдость, но меньшую пластичность и хуже обрабатывается резанием.
Да. Литьё в песчаные формы даёт в 450 МПа. Для ответственных деталей предпочтителен кокиль, обеспечивающий в 550 МПа и плотную структуру без усадочной пористости.
Твердосплавные пластины групп ВК6, ВК8. Скорость резания — 80–120 м/мин, подача — 0,1–0,3 мм/об. Применение СОЖ не обязательно, но снижает износ инструмента.