


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


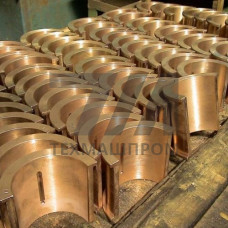
Отливки бронзовые БрА9Ж4Н4Мц1 — это фасонное литьё из безоловянной бронзы, легированной алюминием, железом, никелем и марганцем. Материал относится к группе высокопрочных алюминиевых бронз, работающих в условиях интенсивного износа, ударных нагрузок и агрессивных сред. Химический состав по ГОСТ 18175-78 обеспечивает сочетание высокой твёрдости, коррозионной стойкости и антифрикционных свойств, что делает эти отливки востребованными в тяжёлом машиностроении, судостроении и металлургии.
Бронза БрА9Ж4Н4Мц1 содержит алюминий (8,8–10,0 %), железо (3,5–5,0 %), никель (3,5–5,0 %) и марганец (0,8–2,0 %). Никель повышает прочность и пластичность, железо измельчает зерно, марганец улучшает технологические свойства при литье. После термической обработки — закалки с 950–980 C и отпуска при 600–650 C — предел прочности достигает 600–700 МПа, предел текучести — 250–300 МПа, относительное удлинение — 12–18 %, твёрдость — 160–200 HB. Материал сохраняет механические свойства при температурах до 400 C и не теряет ударной вязкости при криогенных температурах до –80 C.
Отливки изготавливаются методами литья в песчано-глинистые формы, по выплавляемым моделям и в кокиль. Жидкотекучесть сплава достаточна для получения тонкостенных отливок сложной конфигурации, а склонность к усадке (около 1,5–1,8 %) требует применения прибылей и холодильников для предотвращения усадочных раковин. Для ответственных деталей рекомендуется последующая горячая штамповка или ковка, повышающие плотность структуры. Механическая обработка отливок выполняется инструментом из быстрорежущей стали или твёрдых сплавов; материал склонен к наклёпу, поэтому применяются режимы резания с умеренными скоростями.
Отливки из этой бронзы используются для изготовления деталей, работающих при высоких удельных давлениях, в морской воде, щелочных растворах и слабых кислотах. Основные области применения:
По сравнению с двойной бронзой БрА9Ж3Л, БрА9Ж4Н4Мц1 имеет более высокую прочность и коррозионную стойкость за счёт никелевой составляющей. Присутствие никеля также повышает сопротивление кавитационной эрозии, что критично для судовых гребных винтов. По антифрикционным свойствам материал превосходит оловянные бронзы при работе в паре с закалённой сталью, однако требует более качественной смазки при граничном трении.
| Параметр | БрА9Ж4Н4Мц1 (литьё) | БрА9Ж3Л | БрО10Ф1 | БрАЖН10-4-4 |
|---|---|---|---|---|
| Предел прочности, МПа | 600–700 | 450–550 | 250–300 | 650–750 |
| Предел текучести, МПа | 250–300 | 180–220 | 150–180 | 300–350 |
| Относительное удлинение, % | 12–18 | 10–15 | 3–5 | 10–15 |
| Твёрдость, HB | 160–200 | 110–140 | 80–100 | 170–210 |
| Рабочая температура, C | –80…400 | –40…300 | –40…250 | –80…400 |
БрА9Ж4Н4Мц1 устойчива к коррозионному растрескиванию под напряжением в морской воде и хлоридсодержащих средах. Скорость коррозии в морской воде не превышает 0,05 мм/год, что позволяет применять отливки для деталей, работающих в условиях длительного погружения. Материал также стоек к воздействию щелочей, органических кислот и большинства минеральных масел. При работе в паре со сталью коэффициент трения составляет 0,08–0,12 при наличии смазки, что обеспечивает стабильную работу подшипниковых узлов при удельных давлениях до 25 МПа.
Отливки БрА9Ж4Н4Мц1 подвергаются контролю химического состава спектральным методом, механическим испытаниям на образцах из тела отливки и неразрушающему контролю. Для ответственных деталей применяется рентгенографический контроль на наличие усадочных раковин и газовой пористости, а также ультразвуковая дефектоскопия. Допустимые отклонения размеров и припуски на механическую обработку регламентируются ГОСТ 26645-85. По требованию заказчика проводится гидроиспытание отливок на герметичность при давлении до 30 МПа.
Используются литьё в песчаные формы, литьё по выплавляемым моделям и кокильное литьё. Выбор метода зависит от серийности, сложности конфигурации и требований к плотности структуры.
Для достижения максимальных механических свойств рекомендуется закалка с 950–980 C и отпуск при 600–650 C. Без термообработки прочность снижается на 15–20 %.
Материал устойчив в морской воде, щелочных растворах, слабых органических кислотах и нефтепродуктах. Не рекомендуется применение в сильных минеральных кислотах и аммиачных средах.
Применяются твёрдосплавные пластины марок ВК6, ВК8 и быстрорежущая сталь Р6М5. Рекомендуются умеренные скорости резания и обильное охлаждение эмульсией.