


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


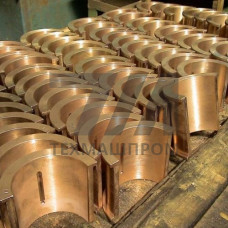
Отливки бронзовые БрО10Ф1 — это фасонные заготовки, получаемые литьем в кокиль, песчано-глинистые формы или центробежным способом из оловянно-фосфористой бронзы. Марочный состав регламентируется ГОСТ 613, химический состав — ГОСТ 614. Основные легирующие компоненты: олово (9–11%), фосфор (0,4–1,1%), остальное — медь. Фосфор вводится в сплав для раскисления и повышения жидкотекучести, что обеспечивает получение плотных отливок сложной конфигурации без усадочных раковин и газовой пористости.
Бронза БрО10Ф1 относится к группе высокооловянных сплавов с ярко выраженными антифрикционными свойствами. Структура отливок состоит из пластичной медной основы и твердых эвтектоидных включений CuP, которые формируют износостойкую поверхность трения. Благодаря этому материалу обеспечивается стабильная работа узлов при граничной смазке, высоких удельных нагрузках и знакопеременных ударных воздействиях.
Механические свойства отливок зависят от способа литья. Центробежные отливки характеризуются повышенной плотностью и отсутствием усадочной пористости в теле заготовки, что увеличивает ресурс деталей, работающих под давлением. Кокильное литье обеспечивает мелкозернистую структуру и улучшенные прочностные показатели по сравнению с формовкой в песчаные смеси.
Рабочие температуры эксплуатации отливок из БрО10Ф1 ограничены диапазоном от –40 C до +250 C. При нагреве выше 300 C наблюдается снижение твердости и интенсивное окисление поверхности, поэтому для высокотемпературных узлов сплав не применяется.
Отливки из бронзы БрО10Ф1 поставляются в виде втулок, колец, вкладышей подшипников, сегментов, червячных венцов, гаек и других фасонных заготовок. Класс точности размеров — 3–5 по ГОСТ 26645, шероховатость поверхности литых заготовок — Ra 20–80 мкм. Припуски на механическую обработку назначаются в зависимости от габаритных размеров и способа литья.
| Параметр | Центробежное литье | Литье в кокиль | Литье в песчаные формы | Метод контроля |
|---|---|---|---|---|
| Предел прочности, МПа | 275 | 255 | 245 | Испытания по ГОСТ 1497 |
| Относительное удлинение, % | 6 | 4 | 3 | Испытания по ГОСТ 1497 |
| Твердость, HB | 100 | 90 | 80 | ГОСТ 9012 |
| Плотность, г/см | 8,8 | 8,7 | 8,6 | Гидростатическое взвешивание |
Отливки из бронзы БрО10Ф1 востребованы в узлах трения скольжения, где требуется сочетание высокой износостойкости и устойчивости к ударным нагрузкам. Сплав хорошо прирабатывается к стальным валам и не вызывает задиров на сопряженных поверхностях.
В горнодобывающем оборудовании отливки БрО10Ф1 применяются для изготовления втулок опорных узлов дробилок и грохотов, работающих в условиях абразивного загрязнения смазочного материала. В металлургии сплав используется для деталей рольгангов и машин непрерывного литья заготовок, где требуется стабильность геометрии при циклических теплосменах.
Отливки БрО10Ф1 хорошо обрабатываются резанием: точение, фрезерование и сверление выполняются твердосплавным инструментом на стандартных режимах. Сплав склонен к налипанию на режущую кромку, поэтому рекомендуется применять инструмент с полированными передними поверхностями и обильное охлаждение эмульсией. Шлифование используется для достижения точных посадок в подшипниковых узлах — абразивные круги на керамической связке обеспечивают шероховатость Ra 0,32–0,63 мкм.
Сварка отливок БрО10Ф1 применяется ограниченно — только для исправления литейных дефектов. Соединение деталей из этого сплава выполняется преимущественно пайкой твердыми припоями или механическим крепежом. При запрессовке втулок в корпусные детали необходимо учитывать коэффициент линейного расширения 18 10 1/C, чтобы исключить деформацию посадочного гнезда при нагреве.
Отливки формируются непосредственно в форму, что позволяет получать заготовки сложной конфигурации с минимальными припусками. Прокат производится деформированием слитка и имеет более высокую плотность и прочность, однако ограничен простыми профилями — круг, квадрат, шестигранник.
Используются центробежное литье для тел вращения (втулки, кольца), литье в кокиль для серийных фасонных деталей и литье в песчано-глинистые формы для единичных крупногабаритных отливок.
Класс точности размеров отливок — 3–5 по ГОСТ 26645. Фактические отклонения зависят от способа литья: минимальные припуски обеспечивает кокильное литье, максимальные — формовка в песчаные смеси.
Сплав обладает ограниченной стойкостью к хлоридной коррозии. Для судовых систем предпочтительны отливки с защитными покрытиями или применение бронз с добавками никеля, например БрО10Ф1Н.