


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


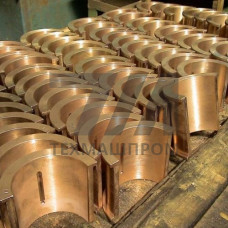
БрО3Ц8С4Н1 — оловянно-цинково-свинцовистая бронза, легированная никелем, предназначенная для изготовления отливок методом литья в кокиль, песчаные формы и центробежным способом. Химический состав регламентируется ГОСТ 613, ГОСТ 5017. Сплав относится к группе антифрикционных бронз и применяется преимущественно для деталей узлов трения, работающих при повышенных нагрузках и умеренных температурах.
Основные легирующие элементы обеспечивают гетерогенную структуру с равномерно распределёнными включениями свинца, выполняющего роль твёрдой смазки. Никель повышает жаропрочность и коррозионную стойкость в морской воде и слабоагрессивных средах.
Сплав сохраняет работоспособность в узлах трения скольжения при давлении до 20 МПа и скорости скольжения до 3 м/с. Коэффициент трения по стали без смазки — 0,12–0,18. Отливки отличаются герметичностью, что критично для корпусных деталей насосного оборудования и арматуры.
| Параметр | Значение | Условия испытаний | Метод контроля | Примечание |
|---|---|---|---|---|
| Предел прочности в | 200–260 МПа | 20 C, литьё в кокиль | ГОСТ 1497 | зависит от толщины стенки |
| Относительное удлинение | 5–12 % | 20 C | ГОСТ 1497 | снижается с ростом Sn |
| Твёрдость HB | 60–80 | 20 C | ГОСТ 9012 | по сечению отливки |
| Плотность | 8,8–9,0 г/см | 20 C | ГОСТ 8.024 | — |
| Температура плавления | 980–1020 C | — | ДТА | интервал кристаллизации |
Детали из БрО3Ц8С4Н1 устанавливаются в узлах, где требуется сочетание антифрикционности, герметичности и стойкости к знакопеременным нагрузкам. Типовые позиции:
Заливка выполняется при температуре 1050–1150 C. Для предотвращения ликвации свинца применяется интенсивное перемешивание расплава перед заливкой и ускоренное охлаждение формы. Термообработка не требуется; для снятия внутренних напряжений допускается отжиг при 250–300 C с выдержкой 2–4 ч. Отливки проходят контроль по ГОСТ 1629 — допускаются единичные газовые раковины диаметром не более 2 мм, не выходящие на обрабатываемые поверхности.
БрО3Ц8С4Н1 содержит никель, что повышает жаропрочность и коррозионную стойкость. БрО5Ц5С5 не легирована никелем и уступает по стойкости в морской воде, но дешевле.
Длительная эксплуатация — до 200 C. Кратковременно допускается нагрев до 250 C без потери антифрикционных свойств.
Сварка затруднена из-за склонности к образованию горячих трещин и пористости. Дефекты устраняются пайкой или механической заделкой.
Центробежное литьё и литьё в кокиль дают минимальную пористость. Литьё в песчаные формы применяется для крупногабаритных деталей сложной конфигурации.