


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


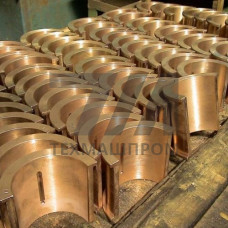
БрО5Ц6С5 — оловянно-цинково-свинцовистая бронза, регламентированная ГОСТ 613 и ГОСТ 5017, предназначенная для изготовления отливок методом литья в кокиль, песчаные формы и центробежным способом. Химический состав сплава: олово — 4–6 %, цинк — 5–7 %, свинец — 4–6 %, остальное — медь. Такое сочетание легирующих элементов обеспечивает антифрикционные свойства и герметичность отливок при умеренных нагрузках.
Структура литого металла — -твёрдый раствор олова и цинка в меди с включениями свинца, распределённого по границам зёрен. Свинец выполняет роль твёрдой смазки, снижая коэффициент трения и повышая прирабатываемость. Отливки из БрО5Ц6С5 обладают следующими характеристиками:
Сплав немагнитен, устойчив к коррозии в атмосферных условиях, в пресной и морской воде, в слабых растворах серной и соляной кислот. Предельная рабочая температура эксплуатации отливок — не выше 200 C из-за склонности к ползучести при нагреве.
Температура заливки расплава составляет 1050–1150 C. Для кокильного литья применяют подогрев формы до 150–200 C. Линейная усадка — 1,0–1,4 %. Отливки подвергают термической обработке только в виде отжига при 600–650 C для снятия внутренних напряжений; упрочняющая термообработка для данного сплава не применяется.
| Параметр | Значение | Метод контроля | Стандарт | Примечание |
|---|---|---|---|---|
| Массовая доля олова | 4,0–6,0 % | спектральный анализ | ГОСТ 613 | основной легирующий элемент |
| Массовая доля цинка | 5,0–7,0 % | титрование | ГОСТ 613 | повышает жидкотекучесть |
| Массовая доля свинца | 4,0–6,0 % | атомно-абсорбционный | ГОСТ 613 | твёрдая смазка |
| Предел прочности | 150 МПа | испытание на растяжение | ГОСТ 1497 | для литого состояния |
| Твёрдость | 60–80 HB | по Бринеллю | ГОСТ 9012 | зависит от способа литья |
| Температура заливки | 1050–1150 C | термопара | технологическая карта | контроль перегрева расплава |
БрО5Ц6С5 применяют преимущественно для деталей узлов трения, работающих при умеренных скоростях скольжения и нагрузках. Типовые изделия:
В узлах трения отливки работают в паре со стальными валами твёрдостью не ниже 200 HB при наличии смазки. Для работы без смазки сплав пригоден при давлении до 5 МПа и скорости скольжения до 1 м/с.
Основные литейные дефекты — газовые раковины, пористость, усадочные рыхлоты, ликвация свинца. Контроль отливок включает визуальный осмотр, ультразвуковую дефектоскопию, гидравлические испытания на герметичность при давлении 0,4–1,0 МПа. Для ответственных деталей проводят макро- и микроструктурный анализ шлифов.
Химический состав и механические свойства сплава установлены ГОСТ 613 «Бронзы оловянные литейные» и ГОСТ 5017 «Бронзы оловянные, обрабатываемые давлением». Марка БрО5Ц6С5 относится к литейным сплавам.
Длительная рабочая температура не должна превышать 200 C. При более высоких температурах наблюдается интенсивная ползучесть и снижение прочностных характеристик.
БрО5Ц6С5 содержит 5–7 % цинка, тогда как БрО5Ц5С5 — 4–6 %. Разница в содержании цинка влияет на жидкотекучесть расплава и прочностные свойства отливок, но оба сплава относятся к одной группе антифрикционных бронз.
Нет. Сплав не упрочняется закалкой и старением. Допускается только отжиг при 600–650 C для снятия литейных напряжений перед механической обработкой.