


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


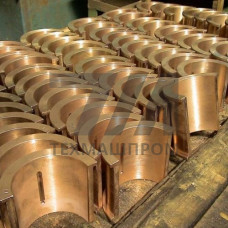
БрО8С12 — оловянно-свинцовистая бронза, выплавляемая по ГОСТ 613–79, с содержанием олова 7–9 % и свинца 11–13 %. Отливки из этого сплава формируют литьём в кокиль, в песчаные формы и центробежным способом. Структура металла — -твёрдый раствор олова в меди с равномерно распределёнными включениями свинца, который выполняет роль внутренней смазки и повышает антифрикционные свойства. Сплав не упрочняется термической обработкой, его механические характеристики определяются литейной технологией и скоростью кристаллизации.
Плотность бронзы БрО8С12 — 8,8 г/см, температура плавления находится в диапазоне 880–1000 C. Свинец практически не растворяется в медной матрице, поэтому образует отдельную фазу, снижающую коэффициент трения и улучшающую обрабатываемость резанием. Теплопроводность составляет 50–60 Вт/(мК), что обеспечивает эффективный отвод тепла в узлах трения скольжения.
| Параметр | Значение | Метод литья | Условия эксплуатации | Применение |
|---|---|---|---|---|
| Предел прочности в | 200–250 МПа | кокиль | нагрузка до 20 МПа | подшипники скольжения |
| Относительное удлинение | 4–8 % | кокиль | ударные нагрузки | втулки прокатных станов |
| Твёрдость HB | 60–75 | центробежное | скорость скольжения до 3 м/с | вкладыши редукторов |
| Предел прочности в | 150–180 МПа | песчаная форма | умеренные нагрузки | арматура трубопроводов |
| Твёрдость HB | 55–65 | песчаная форма | влажная среда | детали насосов |
Сплав применяют там, где требуется сочетание антифрикционных свойств и стойкости к знакопеременным нагрузкам при умеренных температурах. Отливки работают в узлах трения без интенсивной подачи смазки, поскольку свинцовая составляющая создаёт защитную плёнку на поверхности трения.
При литье в кокиль скорость кристаллизации выше, чем в песчаной форме, что обеспечивает более мелкое зерно и повышение прочностных характеристик на 20–30 %. Центробежное литьё применяют для получения втулок с плотной наружной поверхностью и минимальной пористостью. Температура заливки поддерживается в интервале 1050–1150 C; перегрев выше 1200 C приводит к ликвации свинца и образованию грубых включений.
Усадка сплава составляет 0,8–1,0 %, что учитывается при проектировании литниковой системы и прибылей. Отливки подвергают отжигу при 600–650 C для снятия внутренних напряжений. Обработка резанием выполняется твердосплавным инструментом без применения СОЖ или с минимальной подачей охлаждающей жидкости.
Состав и механические свойства отливок из БрО8С12 устанавливает ГОСТ 613–79. Марка содержит 7–9 % олова и 11–13 % свинца, остальное — медь. Допускаются примеси цинка, никеля и фосфора в ограниченных количествах.
Рабочий диапазон — от –60 C до +200 C. При нагреве выше 200 C прочность снижается, а свинцовая фаза начинает выплавляться, что нарушает антифрикционные свойства. Для высокотемпературных узлов применяют другие марки бронз.
БрО8С12 содержит меньше олова (7–9 % против 9–11 %) и больше свинца (11–13 % против 9–11 %). Это снижает стоимость отливок и улучшает обрабатываемость, но немного уменьшает прочность и коррозионную стойкость по сравнению с БрО10С10.
Наибольшую прочность и твёрдость даёт литьё в металлический кокиль или центробежное литьё. Песчаная форма обеспечивает более низкие показатели, но позволяет получать отливки сложной геометрии с минимальными затратами на оснастку.