


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


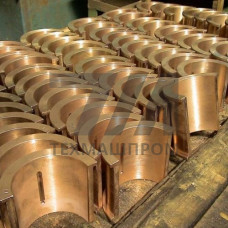
Бронзовые отливки, изготовленные по ГОСТ 26645-85, представляют собой литые заготовки, размерные и геометрические характеристики которых регламентированы этим стандартом. Норматив устанавливает допуски размеров, формы, расположения поверхностей, а также припуски на механическую обработку для отливок из цветных металлов и сплавов, включая оловянные и безоловянные бронзы. Классификация по ГОСТ 26645-85 назначает степени точности размеров (от 3 до 16), степени коробления и смещения, что позволяет проектировщику и технологу однозначно определить поле допуска на каждую поверхность отливки ещё на этапе конструкторской документации.
Для бронзовых отливок стандарт устанавливает связь между номинальным размером элемента и величиной допуска. Применение ГОСТ 26645-85 при проектировании бронзовых корпусов арматуры, втулок, седел, рабочих колёс насосов и других деталей обеспечивает воспроизводимость геометрии в серийном производстве. Точность отливки назначается с учётом способа литья: для литья в песчано-глинистые формы характерны более грубые степени точности (10–14), тогда как литьё в кокиль, по выплавляемым моделям или центробежное литьё позволяет достичь степеней 6–9.
ГОСТ 26645-85 нормирует не только допуски, но и припуски на механическую обработку бронзовых отливок. Величина припуска зависит от наибольшего габаритного размера отливки, степени точности поверхности и её положения в форме. Для бронзовых заготовок, склонных к усадке 1,2–1,5 % в зависимости от марки (например, БрО10Ф1, БрА9Ж3Л), корректно назначенный припуск компенсирует отклонения формы и обеспечивает удаление дефектного поверхностного слоя при последующем точении или фрезеровании.
Стандарт также учитывает шероховатость поверхности отливки через классы точности. Для бронзовых отливок, работающих в узлах трения (направляющие скольжения, червячные венцы, гайки ходовых винтов), назначают повышенные требования к точности расположения поверхностей — допуски соосности, перпендикулярности и симметричности. Это критично при литье заготовок под последующую механическую обработку на токарных станках с ЧПУ, где базовые поверхности должны обеспечивать минимальное смещение при установке.
Бронзовые отливки с нормированной точностью по ГОСТ 26645-85 востребованы в узлах, где сочетаются антифрикционные свойства бронзы и необходимость минимальной механической обработки:
Назначение степени точности по ГОСТ 26645-85 напрямую влияет на себестоимость бронзовой отливки. Ужесточение допуска требует более ответственной формовки, применения точных модельных плит и контроля геометрии на каждом этапе. Для бронзовых отливок, получаемых литьём в кокиль, экономически целесообразно назначать 7–9 степени точности, что позволяет минимизировать припуск под механическую обработку до 1,5–2,5 мм на сторону при габаритах до 250 мм.
| Наибольший габаритный размер, мм | Степень точности (литьё в кокиль) | Степень точности (литьё в ПГФ) | Допуск размера, мм | Припуск на сторону, мм |
|---|---|---|---|---|
| до 100 | 7 | 11 | 0,6 | 1,6 |
| 100–250 | 8 | 12 | 0,9 | 2,0 |
| 250–400 | 9 | 13 | 1,4 | 2,5 |
Приёмка бронзовых отливок по ГОСТ 26645-85 предусматривает проверку размеров универсальным измерительным инструментом или координатно-измерительными машинами. Контролю подлежат линейные размеры, диаметральные размеры отверстий, толщины стенок и расположение осей. Для ответственных отливок, работающих под давлением, дополнительно проводят гидроиспытания и рентгеновский контроль, однако требования к геометрии сохраняются в соответствии с назначенной степенью точности.
Бронзовые отливки, изготовленные с соблюдением ГОСТ 26645-85, обеспечивают стабильность геометрических параметров партии, что критично при автоматизированной сборке узлов и применении роботизированных комплексов механической обработки. Сочетание нормированной точности и антифрикционных свойств бронзы делает такие заготовки оптимальным решением для серийного производства насосного, арматурного и судового оборудования.
Для бронзовых отливок, получаемых литьём в кокиль или центробежным способом, назначают степени точности 6–9. При литье в песчано-глинистые формы применяют степени 10–14. Выбор степени зависит от габаритов, сложности конфигурации и требований к последующей механической обработке.
Стандарт устанавливает минимальные припуски на сторону в зависимости от степени точности и наибольшего габаритного размера. Для бронзовых отливок с точностью 7–8 степени припуск составляет 1,6–2,0 мм, что сокращает расход дорогостоящего материала и время токарной обработки.
Наибольшее распространение получили оловянные бронзы БрО10Ф1, БрО8С12, БрО5Ц5С5 для антифрикционных деталей, а также безоловянные бронзы БрА9Ж3Л, БрА10Ж4Н4Л для корпусных деталей арматуры и насосов, работающих в агрессивных средах.
ГОСТ 26645-85 является более современным стандартом и устанавливает дифференцированные допуски на размеры, форму и расположение поверхностей с учётом способа литья. ГОСТ 1855 регламентирует только общие допуски размеров и устарел для применения в современном машиностроении.