


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


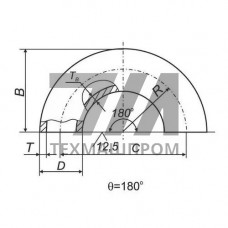
Отводы 180 в ВУС (весьма усиленный стык) из стали 3 — гнутые детали трубопровода с углом поворота трассы 180, изготовленные из углеродистой конструкционной стали обыкновенного качества марки Ст3 и оснащённые усиленным сварным соединением по обоим концам. Такая геометрия обеспечивает разворот потока на 180 в пределах одного элемента, что позволяет формировать компактные реверсивные участки, обвязки теплообменников, змеевиковые контуры и байпасные линии без применения двух последовательных отводов 90.
Марка Ст3 (по ГОСТ 380) относится к низкоуглеродистым сталям с пределом текучести 235–245 МПа и временным сопротивлением 370–490 МПа. Материал сохраняет пластичность при отрицательных температурах до –40 C, хорошо сваривается ручной дуговой, аргонодуговой и автоматической сваркой под флюсом. Исполнение ВУС предполагает увеличенную толщину стенки в зоне стыка и усиленный шов, что повышает несущую способность соединения при изгибающих моментах и вибрационных нагрузках.
Усиленный стык в отводах 180 формируется за счёт утолщённой кромки под сварку и увеличенной высоты шва относительно стандартного исполнения. Это критично для участков с высоким уровнем напряжений: узлы врезки в магистрали, переходы через несущие конструкции, зоны компенсации температурных деформаций. Отводы 180 в ВУС из стали 3 применяются в системах с рабочим давлением до 1,6 МПа и температурой среды от –40 C до +200 C.
Радиус гиба стандартно составляет 1,5D или 2D в зависимости от типоразмера. Для диаметров 57–219 мм применяется горячая гибка с нагревом ТВЧ, для 273–530 мм — холодная гибка на трубогибочных станках с дорном. Овальность сечения в зоне гиба не превышает 8 %, утонение стенки — не более 12 % от номинала.
| Наружный диаметр, мм | Толщина стенки, мм | Радиус гиба | Рабочее давление, МПа | Масса, кг |
|---|---|---|---|---|
| 57 | 3,5 | 1,5D | 1,6 | 1,8 |
| 108 | 4,0 | 1,5D | 1,6 | 6,4 |
| 159 | 5,0 | 2D | 1,6 | 14,2 |
| 219 | 6,0 | 2D | 1,6 | 28,5 |
| 325 | 8,0 | 2D | 1,6 | 62,0 |
Отводы 180 в ВУС из стали 3 востребованы в обвязке кожухотрубчатых теплообменников, где требуется возврат потока в межтрубное пространство. В системах отопления и ГВС применяются для организации циркуляционных петель и гидравлических разделителей. В нефтегазовой отрасли — на узлах замера, дренажных линиях и факельных системах. В металлургии — в контурах охлаждения печей и прокатных станов. В химическом производстве — на линиях подачи хладагентов и в рециркуляционных контурах реакторных установок.
При монтаже в ВУС-исполнении требуется предварительная разделка кромок под углом 30 2 и зазор 2–3 мм. Сварка выполняется электродами Э50А или Э46 по ГОСТ 9467. Контроль шва — визуально-измерительный и ультразвуковой в объёме не менее 10 % стыков.
ВУС предполагает утолщённую кромку под сварку и увеличенную высоту шва, что повышает несущую способность стыка при изгибающих и вибрационных нагрузках. Стандартный отвод имеет равностенную кромку без усиления.
Диапазон рабочих температур — от –40 C до +200 C. При более низких температурах требуется применение сталей с улучшенными характеристиками хладостойкости.
Для диаметров до 219 мм оптимален радиус 1,5D, для 273–530 мм — 2D. Меньший радиус увеличивает гидравлическое сопротивление и утонение стенки на внешней образующей.
Рекомендуются электроды Э46 или Э50А по ГОСТ 9467. Для ответственных участков — аргонодуговая сварка неплавящимся электродом с присадочной проволокой Св-08Г2С.